
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

流动性
2.1热塑性塑料流动性大小,一般可从分子量大小、熔融指数、阿基米德螺旋线流动长度、表现粘度及流动比(流程长度/塑件壁厚)等一系列指数进行分析。分子量小,分子量分布宽,分子结构规整性差,熔融指数高、螺流动长度长、表现粘度小,流动比大的则流动性就好,对同一品名的塑料必须检查其说明书判断其流动性是否适用于注塑成型。按模具设计要求大致可将常用塑料的流动性分为三类:
①流动性好 PA、PE、PS、PP、CA、聚(4)甲基戍烯;
②流动性中等 聚苯乙烯系列树脂(如ABS、AS)、PMMA、POM、聚苯醚;
③流动性差 PC、硬PVC、聚苯醚、聚砜、聚芳砜、氟塑料。
2.2各种塑料的流动性也因各成型因素而变,主要影响的因素有如下几点:
①温度料温高则流动性增大,但不同塑料也各有差异,PS(尤其耐冲击型及MFR值较高的)、PP、PA、PMMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流动性随温度变化较大。对PE、POM、则温度增减对其流动性影响较小。所以前者在成型时宜调节温度来控制流动性。
②压力注塑压力增大则熔融料受剪切作用大,流动性也增大,特别是PE、POM较为敏感,所以成型时宜调节注塑压力来控制流动性。
③模具结构浇注系统的形式,尺寸,布置,冷却系统设计,熔融料流动阻力(如型面光洁度,料道截面厚度,型腔形状,排气系统)等因素都直接影响到熔融料在型腔内的实际流动性,凡促使熔融料降低温度,增加流动性阻力的则流动性就降低。模具设计时应根据所用塑料的流动性,选用合理的结构。成型时则也可控制料温,模温及注塑压力、注塑速度等因素来适当地调节填充情况以满足成型需要。

塑料制品加工应注意的问题,从小处细数就太多了,不胜枚举,但从大处着眼,还是容易理顺的,第一是加工温度,包括熔融温度、挤出或射出温度、模具温度等,第二是加工压力,包括熔融背压、挤出或充模压力、成型补压压力等,第三是加工速度,包括机械镙杆输送物料速度、挤出或射出速度、制品在模内的冷却速度等。这几项理顺了
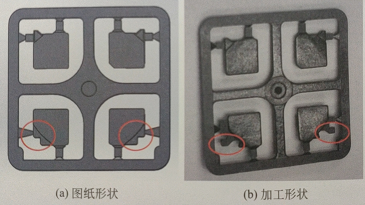
塑料产品形状有差异是指注塑后的产品与产品前期开发时设计的产品结构形状存在差异; 产品形状有差异是可以解决的外观缺陷,只要是产品形状产生了差异,不管差异对功能和外观有没有影响,都需要调整成一致以后,才可以生产;

注塑加工模具加工是门工艺技术,主要是将塑料转变为想要的各类塑胶产品的各种工艺。其原理是将粒状或粉状的塑胶原料加入到注射机的科斗里,原料经加热熔化呈流动状态,在注射机的螺杆或活塞推动下,经喷嘴和注塑模具的浇注系统进入模具型腔,在模具型腔内硬化定型,从而做出产品要的形状。注塑加工工艺在生活中随处可见,优点

材料:1、清洁生产设备,防止产生杂质。 2、充分干燥材料。 3、使用不加再生料的纯原料。 塑料模具: 1、加大浇口。 &n

在充模过程中受到气体的干扰常常在制品表面出现银丝斑纹或微小气泡或制品厚壁内形成气泡,气纹是指塑料产品浇口部位或表面局部存在条状或块状的流痕,从而影响整个产品的外观。 气纹对产品的安全与功能没有很大的影响,属于轻微缺陷。但是会影响产品的外表面,从而影响客户满意度和产品的