
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

性质与稳定性
避免强氧化剂,氯,高锰酸钾
注塑加工厂注塑生产时要强伸性 丙纶的强度高,伸长大,初始模量高,弹性优良。所以,丙纶耐磨性性好。此外,丙纶的湿强基本等于干强,所以,它是制作渔网、缆绳的理想材料。
吸湿性和染色性 质轻保暖性好,几乎不吸湿,但芯吸能力很强,吸湿排汗作用明显;丙纶的吸湿性很小,几乎不吸湿,一般大气条件下的回潮率接近于零。但它有芯吸作用,能通过织物中的毛细管传递水蒸气,但本身不起任何吸收作用。丙纶的染色性较差,色谱不全,但可以采用原液着色的方法来弥补不足。

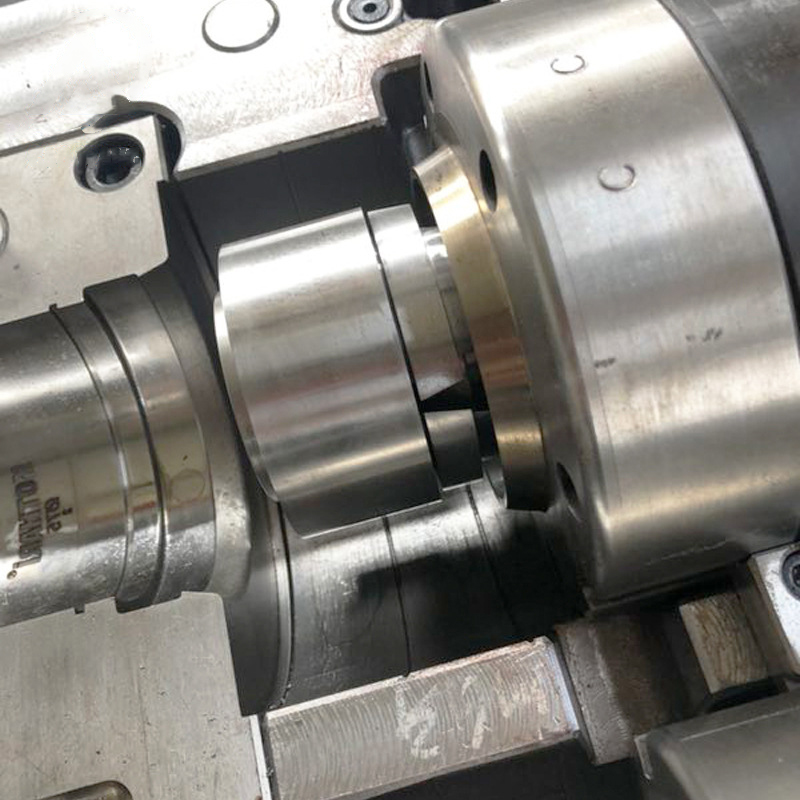
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总

塑料制品出现开裂,包括制件表面丝状裂纹、微裂、顶白、开裂及因制件粘模、流道粘模而造成或创伤危机,按开裂时间分脱模开裂和应用开裂。主要有以下几个方面的原因造成:1.加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度
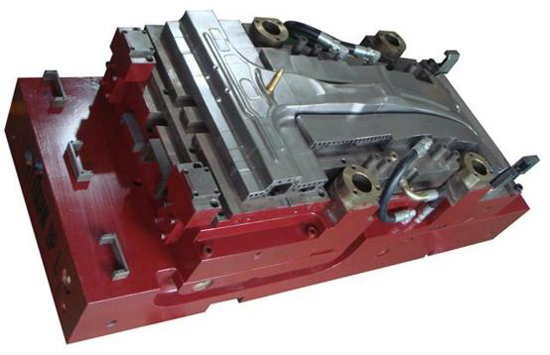
模具加工工艺规程的内容要求1)模具或零件的名称、图号、材料、加工数量和技术要求等标题栏;2)毛坯尺寸和供货状态;3)工艺定位基准;4)成型件的加工方法和顺序;确定各工序的加工余量、工序尺寸和公差要求以及工装、设备的配置;5)各工序的工时定额;6)确定装配基准装配顺序、方法和要求;7)确定试模要求和验收标准。

注塑加工厂家有气泡出现在较厚的制品,表面胀大,切开后断面有气泡成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是