
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料模具厂在注塑加工塑料制品中,会有冷流道就是所谓的“无流道”加工热塑性树脂的方式,冷流道模具可用来加工热固性树脂与弹性体材料。因为这类材料一旦产生交联或 硫化反应,流道系统通常不能再回收加工,这一-点是所有里面最为重要的。冷流道的目的是将热固性树脂或弹性体材料的加工温度保持在一定范围内,以避免可能发生的交联反应。因此,设置冷流道系统的要求是很严格的:冷流道系统中的温度梯度必须绝对保持在最小值、模具的热离散性必须最佳以及为了防止树脂的交联必须配置可靠的冷流道。尽管如此,如果在操作过程中发生问题,模具必须设计得能轻易地排除故障。

塑料制品的收缩率 热塑性塑料成型收缩的形式及计算如前所述,影响热塑性塑料成型收缩的因素如下:(1)塑料品种热塑性塑料成型过程中由于还存在结晶化形起的体积变化,内应力强,冻结在塑件内的残余应力大,分子取向性强等因素,因此与热固性塑料相比则收缩率较大,收缩率范围宽、方向性明
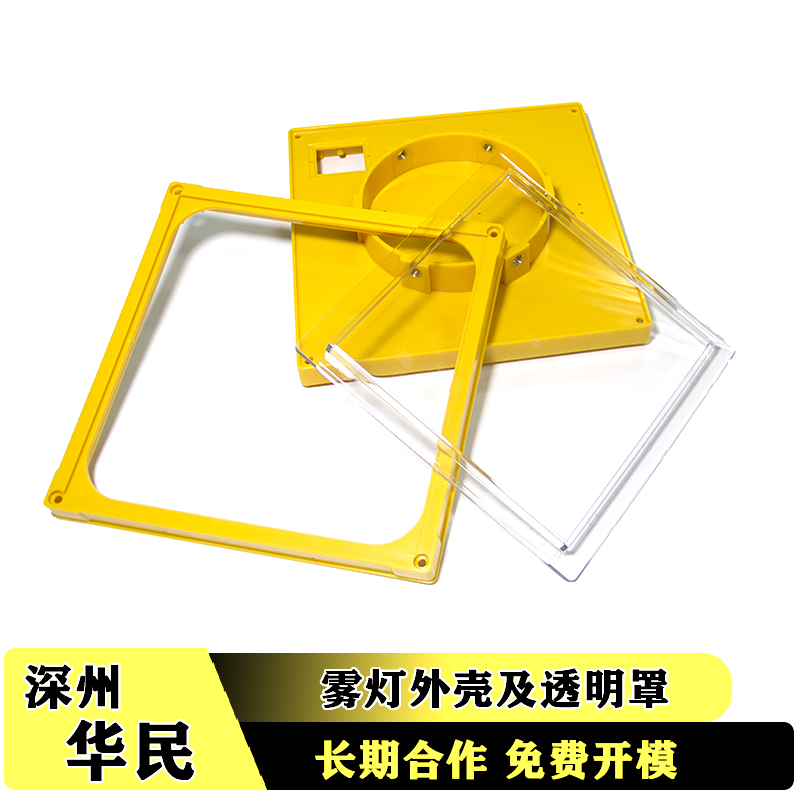
塑料产品的缺陷基本分为以下三种。一,致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料制品来说,前期的结构设计尽量不要存在锐角,塑料加工厂在选择材料时选择要考虑环保,安全性能测试是至关重要的一步。二,严重缺陷:与产品安全无关与产品功能有关的缺陷,如产品较脆、
模具的组成 : 注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本组成部分。一、
解决高光PP注塑件表面缩痕可以从下面三种方法来实现。一、模具设计上的解决措施1.1 水路设计合理的水路设计使得型腔表面的模温尽可能一致。必要时,在局部壁厚较大或者散热不好的区域加强冷却。在筋对应的模面加强冷却,使得表面固化层较快形成,当表面固化层较厚时,刚性较大,不容易产生缩痕。当形成筋的动定模对应面都是

本文为大家分析一下注塑件常见的6种缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,欢迎大家指正和讨论,有需要模具定制的可以联系我厂,价格和实力都是值得的。