
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料产品的缺陷基本分为以下三种。
一,致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料制品来说,前期的结构设计尽量不要存在锐角,塑料加工厂在选择材料时选择要考虑环保,安全性能测试是至关重要的一步。
二,严重缺陷:与产品安全无关与产品功能有关的缺陷,如产品较脆、填充不足、功能不全或不稳定、影响或危及人身安全的缺陷。塑料产品的开裂、连接装配关系的失效、材料分解、气泡、熔接线位置强度差异等缺陷都会造成产品功能的失效或存在安全隐患。
三,轻微缺陷:不影响使用、但是影响产品美观性的缺陷,比如刮伤、色差、毛边、装配断差等。这些缺陷在不影响功能的前提下,属于塑料产品的轻微缺陷。塑料模具加工制造后,要通过正式的验收标准,才能确保出来的塑料产品注塑的完美性;并且达到客户的使用要求;

1、温度的控制在控制仪器上,设定需要的温度,而感应器的显示将与设定点上产生的温度相比较。在这最简单的系统中,当温度到达设定点时,就会关闭,温度下降后电源又重新开启。这种系统称为开闭控制,因为它不是开就是关。2、温度温度的测量和控制在注塑中是十分重要的。虽然进行这些测量是相对地简单,但多数注塑机都没有足
塑料加工厂在塑料制品注塑生产时,会遇到产品变色发黄的时候,我们根据经验来总结了以下几种原因; 材料:1、使用不适合的色母粒,耐热性不足,造成原料在料筒内已变色或发黄。 2
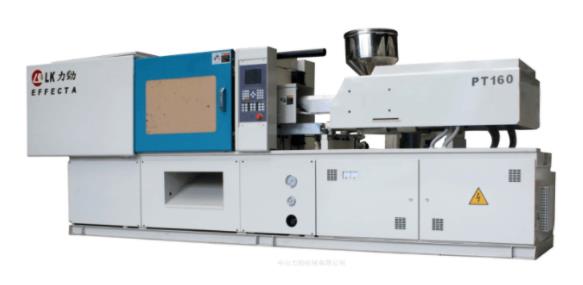
一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。高速注塑机和普通注塑机的区别:1、

注塑加工厂家的注塑机液压系统受电气控制系统的推动,通过浸压传动系统去推动机械传动部分,塑料制品的生产也可以说是注想成型各动作的动力源,依靠波压执行元件推动机械传动系统工作,将液压能转换为机械能。波压传动系统主要以动力元件油泵为核心器件,通过控制元器件(名种流量、压力和方向阀)驱动执

产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大