
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

表面处理的方法及技巧
塑料制品的表面处理主要方法可归纳以下7点。
(1)化学药品处理法 该法主要是利用硫酸-重铬酸钾等化学品水溶液对塑料表面进行处理,从而引入极性基团来增强涂膜对塑料表面附着力。该法可用于各种塑料制品,但由此引起三废处理问题。
(2)表面活性剂处理法 该法主要是利用各种阴离子、非离子、两性表面活性剂的水溶液对塑料表面进行处理,除去表面的灰尘和迁移出的各种助剂,保证涂膜对塑料的附着。该法污染小,有利于无机物的去除,对有机物的去除效果不如溶剂处理法。
(3)溶剂清洗法 该法主要利用三氯乙烷等含氯溶剂对塑料表面进行处理,除去表面的灰尘和迁移出的各种有机助剂,保证涂膜对塑料的附着。该法可采用喷、刷、蒸洗等各种工艺,对有机物的去除效果较好,但容易造成环境污染。
(4)火焰处理法 该法主要利用各种氧化火焰对塑料表面进行处理,从而引入极性基团来增强涂膜对塑料表面附着力。该法处理简单,但容易处理过度造成制品变形。
(5)等离子处理法 该法主要利用各种方式对塑料表面进行放电处理,从而引入极性基团来增强涂膜对塑料表面附着力。该法具有处理时间短,效果好的特点,但设备投资较大。
(6)紫外线处理法 该法主要利用紫外线对塑料表面进行照射,在空气中氧的参与下,使塑料表面引入极性基团或发生活化,从而增强涂膜对塑料表面附着力。该法处理简单,但对底材的选择性较高。
(7)打磨处理法 该法主要利用轻度喷砂或手工打磨的方式,使塑料表面积增大,以达到增强涂膜附着力的目的。该法是最简单的通用表面处理方式,但由于是干式打磨,所以粉尘污染较大。

注塑压力是由注塑系统的液压系统提供的。液压缸的压力通过注塑机螺杆传递到塑料熔体上,塑料熔体在压力的推动下,经注塑机的喷嘴进入模具的竖流道(对于部分模具来说也是主流道)、主流道、分流道,并经浇口进入模具型腔,这个过程即为注塑过程,或者称之为填充过程。压力的存在是为了克服熔体流动过程中

产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大
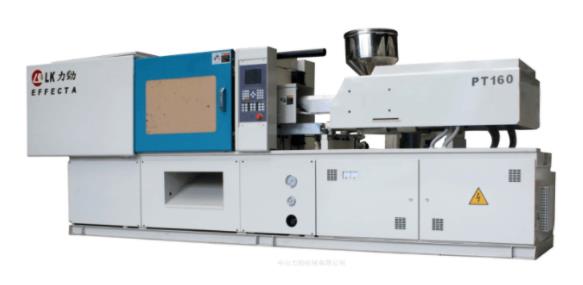
一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。高速注塑机和普通注塑机的区别:1、

塑料制品加工应注意的问题,从小处细数就太多了,不胜枚举,但从大处着眼,还是容易理顺的,第一是加工温度,包括熔融温度、挤出或射出温度、模具温度等,第二是加工压力,包括熔融背压、挤出或充模压力、成型补压压力等,第三是加工速度,包括机械镙杆输送物料速度、挤出或射出速度、制品在模内的冷却速度等。这几项理顺了

塑料制品开裂在材料方面的原因:(1)再生料含量太高,造成制件强度过低。(2)湿度过大,造成一些塑料与水汽发生化学反应,降低强度而出现顶出开裂。(3)注塑加工厂注意这个材料本身不适宜正在加工的环境或质量欠佳,受到污染都会造成开裂。