
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

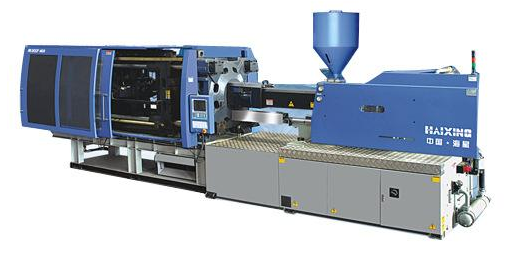
注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。
1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等问题,最好更换设备。对于模具浇注系统、排气槽等造成色差的,可通过相应部分塑料模具的维修模来解决。必须首先解决好注塑机及模具问题才可以组织生产,以削减问题的复杂性。
2.消除原料树脂、色母的影响
控制原材料是彻底解决色差的关键。因此,尤其是生产浅色制品时,不能忽视原料树脂的热稳定性不同对制品色泽波动带来的明显影响。鉴于大多数注塑生产厂家本身并不生产塑料母料或色母,这样,可将注意的焦点放在生产管理和原材料检验上。
即加强原材料入库的检验;生产中同一产品尽可能采用同一厂家、同一牌号母料、色母生产;对于色母,我们在批量生产前要进行抽检试色,既要同上次校对,又要在本次中比较,如果颜色相差不大,可认为合格,如同批次色母有轻微色差,可将色母重新混合后再使用,以减少色母本身混合不均造成的色差。同时,我们还需重点检验原料树脂、色母的热稳定性,对于热稳定性不佳的,我们建议厂家进行调换。
3.减少料筒温度对色差的影响生产中常常会遇到因某个加热圈损坏失效,或是加热控制部分失控长烧造成料筒温度剧烈变化从而产生色差。这类原因产生的色差很容易判定,一般加热圈损坏失效产生色差的同时会伴随着塑化不均现象,而加热控制部分失控长烧常伴随着产品气斑、严重变色甚至焦化现象。因此生产中需经常检查加热部分,发现加热部分损坏或失控时及时更换维修,以减少这类色差产生几率。


热流道技术是应用于注塑加工厂工业的一项先进技术,采用加热的方法使处于注射机喷嘴到塑料模具型腔浇口间整个流道中的塑料一直处于熔融状态,从而在完成注射后只需取出塑料产品而不产生浇道凝料的先进浇注系统。塑料熔体需流经主喷嘴、热流道板、分喷嘴,最终才能到达模具型腔。所以在使用过程中如何保

塑料产品基本验收方法的制定:塑料产品的缺陷基本分为以下三种;1、致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以注塑加工,对于塑料产品来说,前期的结构设计尽量不要存在锐角,材料的选择要考虑环保,安全性能测试是至关重要的一一步。2、严重缺陷:与产品安全无关、与产品功能有

表面处理的方法及技巧 塑料制品的表面处理主要方法可归纳以下7点。(1)化学药品处理法 该法主要是利用硫酸-重铬酸钾等化学品水溶液对塑料表面进行处理,从而引入极性基团来增强涂膜对塑料表面附着力。该法可用于各种塑料制品,但由此引起三废处理问题。(2)表面
材料方面:1、使用不适合的色母粒,耐热性不足,造成原料在料简内已变色或 2、除湿干燥温度过高或时间过长,使材料本身变色。塑料模具:1、浇口太小,注射过程中,产生了剪切热,使材料发生分解。注塑工艺):1 、熔融料温过高。

在充模过程中受到气体的干扰常常在制品表面出现银丝斑纹或微小气泡或制品厚壁内形成气泡,气纹是指塑料产品浇口部位或表面局部存在条状或块状的流痕,从而影响整个产品的外观。 气纹对产品的安全与功能没有很大的影响,属于轻微缺陷。但是会影响产品的外表面,从而影响客户满意度和产品的