
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

随着异型拉丝模具使用率越来越普遍,它的的质量也是越来越高,由于它的特性优势被大家普遍使用,为了大家可以更好的应用,下面咱们一起了解下异型拉丝模具正确的使用方法有哪些吧。
为了保证高品质的丝材,有效地控制模具的使用成本,在使用异型拉丝模具具时,应保证拉丝设备的运行平稳,各拉丝鼓轮、过线导轮应光滑、灵活,严格控制其跳公差。如果发现鼓轮,导轮磨损槽,应及时修理。良好的润滑条件是保证线材表面质量和延长模具寿命的重要条件,经常检查润滑指标,去除润滑油中的铜粉、杂质,不污染设备和模孔,润滑故障时,必须立即更换,清洗润滑系统。
合理配模保证线材表面质量,控制尺寸准确一致,减少拉丝鼓轮磨损,减轻设备运行负荷的重要因素。对于滑动式拉丝机,要熟悉设备的机械延伸率,合理选择滑动系数,这是配模的第一步。根据拉丝材料和各拉丝的减面率选择模具孔型。一般来说,拉丝线材越硬,模具的压缩角越小,定径区越长,反之亦然。各拉丝的减压率也与相应模具的压缩角度密切相关,应根据减压率的大小适当调整压缩角的大小。
以上是关于异型拉丝模具正确的使用方法,大家可以根据实际使用要求,选择合适的方法,避免盲目操作造成不必要的损失,如果大家有其他问题,可以关注我们的网站,我们会定期更新网站文章,希望对大家有所帮助。
为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的塑料模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。3.模具上不得有尖角,需要倒角处理

①调节及控制料流速度,防止倒流。当注射压力消失后, 封锁型腔,使尚未冷年固化的塑料不会倒流回分流道。②熔体经过浇口时,会因剪切及挤压而升温,有利于熔体的填充型腔。③在多腔注塑模具中,当分流道采用非平衡布置时,可以通过改变浇口的大小来控制进料量,使各腔能在差不多相同的时间内同时充满,这称为人工平衡进料。

塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依据成型办法的不-样,可分为注塑模、紧缩模、 压注模、 挤出模和气动成型模等。塑料模具加工的作业条件:多见塑料成型模具加作业业示意图。塑料模的首要作业零件是成型零件,如凸模、凹模、 型芯、镶块、成型杆和成型环等,构成

一、产品设计:设计塑件的形体结构时,应注意塑件的厚度与熔料填充时的极限流动长度。在注射成型中,塑件的厚度通常为1 ~ 3mm,大型塑件为3~ 6mm。二、原材料:1、更换材料或添加助剂以改善流动性。 2、将喷嘴拆下清理或扩大模具冷料穴和流道截面面积
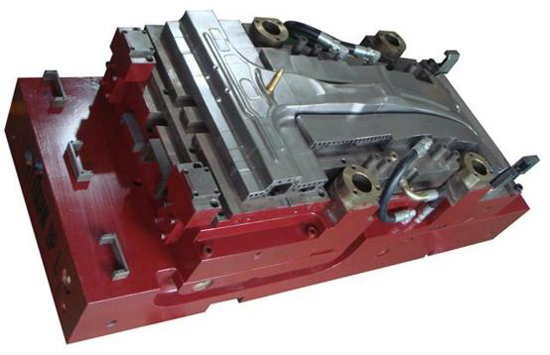
模具加工工艺规程的内容要求1)模具或零件的名称、图号、材料、加工数量和技术要求等标题栏;2)毛坯尺寸和供货状态;3)工艺定位基准;4)成型件的加工方法和顺序;确定各工序的加工余量、工序尺寸和公差要求以及工装、设备的配置;5)各工序的工时定额;6)确定装配基准装配顺序、方法和要求;7)确定试模要求和验收标准。