
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料加工看生产什么材料,有些材料中大多含有很多种添加剂,加工过程中多少会有一些挥发或分解,还是有毒的,如果是绿色的材料应该就没什么问题了。
1、注塑:注塑是一种工业产品生产造型的方法。产品通常使用橡胶注塑和塑料注塑。注塑还可分注塑成型模压法和压铸法。注射成型机(简称注射机或注塑机)是将热塑性塑料或热固性料利用塑料成型模具制成各种形状的塑料制品的主要成型设备,注塑成型是通过注塑机和模具来实现的。
2、注塑车间安全注意:
设备正常运转时,除注塑机前安全门、控制面板外,严禁接触设备任何部位。
任何生产异常的处理必须等待在设备停止运转后方可进行。
各设备必须建立专人负责制(定人定机制),未经设备安全培训,不得操作该设备。
按操作规程正确操作、精心维护设备,保持作业环境整洁,搞好文明生产。
严格执行工艺纪律和操作纪律,做好各项记录,交接班必须交接安全情况。
各类设备安全防护装置必须齐全,如有损坏,必须及时报修,待修复后才能使用。
正确分析、判断和处理各种事故苗头,把事故消灭在萌芽状态。如发生事故,要果断、正确处理。
上岗必须按规定着装,长头发要扎起来,不准披发,不准穿背心、短裤或裙子,不准穿拖鞋。
使用电动工具前必须检查电线、插头、塑料外壳有无破损。
3、个人观点:长期在这种车间工作,多少存在安全隐患,所以一切都要严格按照规章制度来,尽量注意自己的人生安全,能够避免接触和有防护措施的都要采取,平时工作中自己也要多多注意,注意通风等,生活中可以多吃点蔬菜。


①调节及控制料流速度,防止倒流。当注射压力消失后, 封锁型腔,使尚未冷年固化的塑料不会倒流回分流道。②熔体经过浇口时,会因剪切及挤压而升温,有利于熔体的填充型腔。③在多腔注塑模具中,当分流道采用非平衡布置时,可以通过改变浇口的大小来控制进料量,使各腔能在差不多相同的时间内同时充满,这称为人工平衡进料。

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题
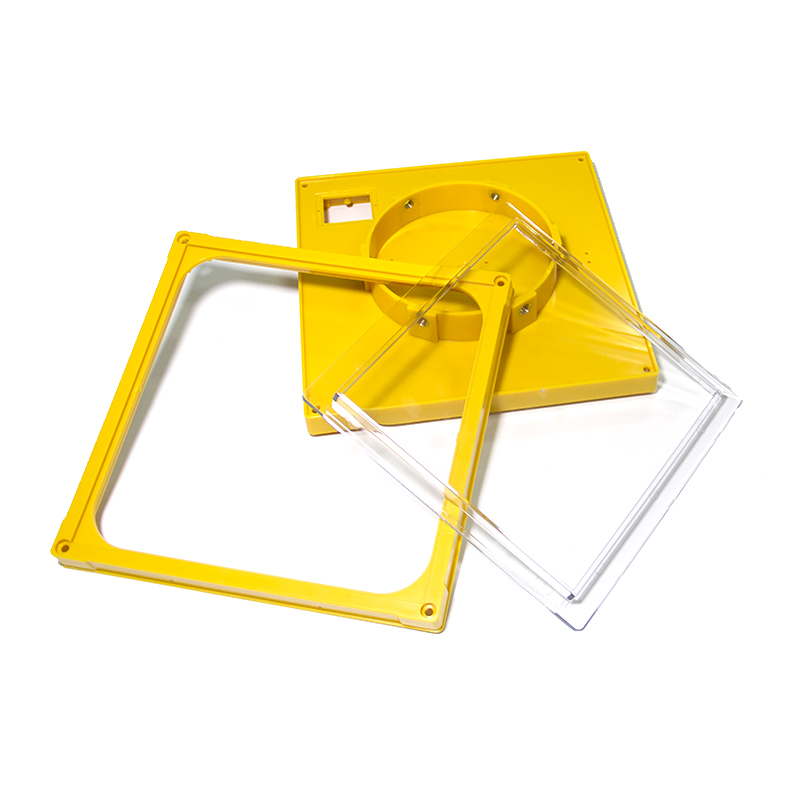
注塑加工厂做塑料注塑件也越来越多,塑料件生产的企业也是越来越多。在进行注塑件进行注塑加工时,对其外观又有哪些分外要求呢?我们一起来总结下看看;1.塑料件外部色彩须按及格样品规范或书面要求制作,批次色差不明显 ,光泽度一致性强。2.外露的面不可以有显眼划痕和创痕,能擦拭去的除外。3.注塑车间

产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大
模具方面:(1)注塑加工厂家注塑模具顶出要平衡,如顶杆数量、截面积要足够,脱模斜度要足够,型腔面要有足够光滑,这样才防止由于外力导致顶出残余应力集中而开裂。(2)制件结构不能太薄,过渡部分应尽量采用圆弧过渡,避免尖角、倒角造成应力集中。(3)尽量少用金属嵌件,以防止嵌件与制件收缩率不同造成