
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料模具是塑料加工工业中和塑料成型机配套,赋予塑料制品以完整构型和准确尺寸的工具。由于塑料品种和加工方法繁多,塑料成型机和塑料制品的结构又繁简不一,所以塑料模具的种类和结构也是多种多样的。我们在使用塑料模具时,经常会遇到模具损耗的问题,这是什么原因造成?
1、塑料模具主要工作零件的材料的问题,选材不当。材料性能不良,不耐磨;模具钢未经精炼,具有大量的冶炼缺陷;凸凹模,锻坯改锻工艺不完善,遗存有热处理隐患。  2、塑料模具结构设计问题,冲模结构不合理。细长凸模没有设计加固装置,出料口不畅出现堆集,卸料力过大使凸模承受交变载荷加剧等。
3、塑料模具制模工艺不完善,主要表现在凸、凹模锻坯内在质量差,热处理技术及工艺有问题,造成凸、凹模淬不透,有软点及硬度不均。
4、有时产生微裂纹、甚至开裂,研磨抛光不到位,表面粗糙度值过大。
5、塑料模具无润滑或有润滑但效果不佳。


我们在注塑塑料件中,塑料注塑通常有变色、发黄是指产品颜色与指定的颜色有差异,主要呈现为产品发黄、发黑等。 对于浅色或亮色成品,色差或脱色现象比较容易出现,主要以块状的颜色差异体现。变色、发黄属于产品的轻微缺陷,注塑加工厂可以和客户商量确认收货标准,根据客户的标准

模具设计和制造与塑料加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有: ①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外
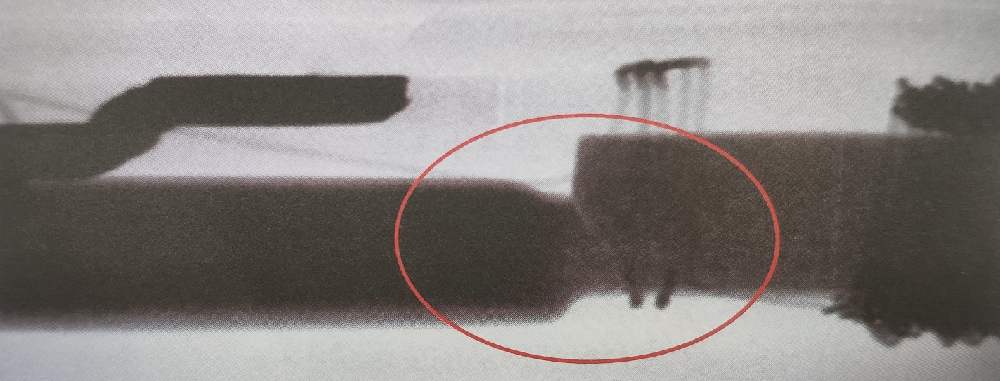
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低
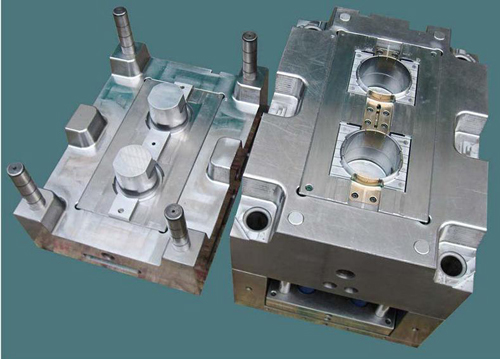
塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸

消除原料树脂、色母的影响 控制原材料是彻底解决色差的关键。因此,尤其是生产浅色制品时,不能忽视原料树脂的热稳定性不同对塑料制品色泽波动带来的明显影响。鉴于大多数注塑生产厂家本身并不生产塑料母料或色母,这样,可将注意的焦点放在生产管理和原材料检验上。