
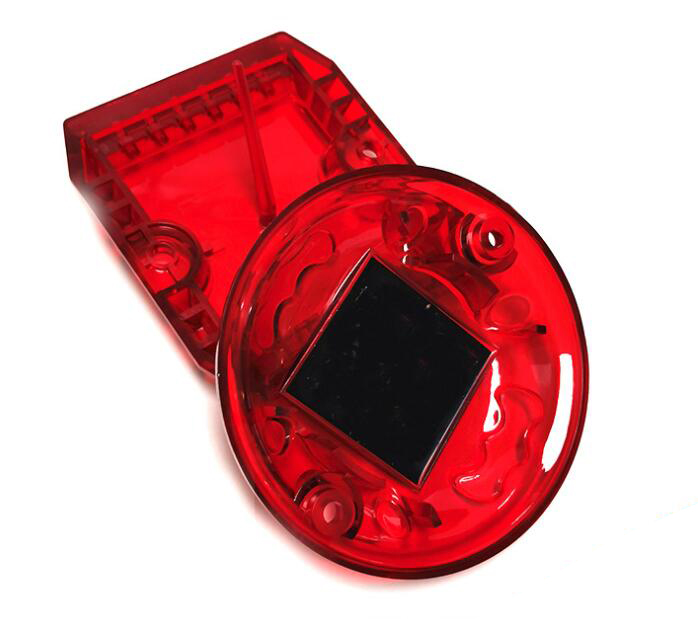
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料产品有熔接线常常出现在两股料流绕过制件上某些几何形状后重新汇聚的地方。虽然料流前沿互相接触,但中心层却会发生短暂迟滞。一旦出现滞料,熔料便开始冷却,形成冻结层;较高的熔料温度会产生较好的补缩效果,但塑料分子链的取向不会重叠,于是就产生了强度较差的熔接点或熔接线。
■熔料温度偏低
提高熔料温度, 让两股料流前沿更好地熔合,但需要注意不要超出材料的降解温度
.模具温度偏低
提高塑料模具温度,让料流前沿更好地熔合
■填充末端压力不足
如果填充末端压力偏低, 提高保压压力可使两股熔料前沿更好地熔合;这样温度最高的料流前沿会在型腔壁相遇,这些区域也将获得最大保压压力
■困气
■在填充末端增加排气可使两股熔体前端更好地结合。应确保排气位置正确,位置不当的排气起不到排气作用
■填充速率过慢
■熔料流动前沿无法到达填充末端,熔料距离浇口越远越容易冻结。确保塑料剪切变稀的属性发挥作用。提高填充速率会让料流前沿温度升高,增大剪切变稀的效果,从而提升结合线的强度
■填充距离过长
填充距离不宜过长 (LIT,长度比壁厚, 应该小于250: 1),如果LIT大于250: 1,通常被视为薄壁成型。可以减少流长比或者增加新的浇口,当然这样可能又会产生新的熔接线
■浇口位置不当
■注塑加工浇口应设在熔接线形成后两股料锋仍能继续流动的位置上

塑料产品的缺陷基本分为以下三种。 1、致命缺陷:与安全有关的缺陷,我们在注塑模具生产加工时,如突出的规角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料产品来说,前期的结构设计尽量不要存在悦角,材料的选择要考虑环保,安全性能测试是至关重要的一步。
1、节约原材料,降低成本。2、缩短成型周期,提高机器效率3、改善制品表面质量和力学性能。4、不必用三板式模具即可以使用点浇口。5、可经济地以侧浇口成型单个制品。6、提高自动化程度。7、可用针阀式浇口控制浇口封冻。8、多模腔模具的注塑件质量一致。9、提高注塑制品表面美观度。10、可以使用较小的注塑压力,可以有效降
(1) 按受热冷却时树脂呈现的特性分类这种分类方法是用得最多,也是比较科学的一种分类法。1) 热塑性塑料这类塑料在注塑加工时加热时软化,温度升高至一定程度时呈熔融态, 成为可流动的粘稠流体,借助模具和压力可制成一定形状的制品,冷却后可保持已成型形状。再次加热又可变软、熔融、重新塑制成型。注塑加工它在加热、
流动性2.1热塑性塑料流动性大小,一般可从分子量大小、熔融指数、阿基米德螺旋线流动长度、表现粘度及流动比(流程长度/塑件壁厚)等一系列指数进行分析。分子量小,分子量分布宽,分子结构规整性差,熔融指数高、螺流动长度长、表现粘度小,流动比大的则流动性就好,对同一品名的塑料必须检查其说明书判断其流
保温是指在燃烧过程中,达到较高燃烧温度范围后,保持一段时间,或在较低的温度下保持一段时间,统称为保温时间,然后进入冷却阶段。一般来说,在任何陶瓷磨削产品的燃烧过程中,或多或少都需要一段保温时间,主要是为了尽可能平整窑内外的温差,使产品各部分的物理化学反应均匀。使产品的组织结构趋于一致,从而获得性能一