
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

①塑料中含有水分或有杂质混入;
②浇口尺寸过小、形状不好或位置不好;
③塑料模具表面不光洁,有水分或油污;
④塑料温度低,或模温低;
⑤料温高或浇注系统剪切作用大,塑料分解;
⑥融料与模具表面接触不良或模具排气不良;
⑦润滑剂不当或用量过多;
⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;
⑨注塑加工厂家注射速度过快,注射压力过低;
模具方面:(1)注塑加工厂家注塑模具顶出要平衡,如顶杆数量、截面积要足够,脱模斜度要足够,型腔面要有足够光滑,这样才防止由于外力导致顶出残余应力集中而开裂。(2)制件结构不能太薄,过渡部分应尽量采用圆弧过渡,避免尖角、倒角造成应力集中。(3)尽量少用金属嵌件,以防止嵌件与制件收缩率不同造成
产生气泡在原料方面的原因分析:(1) 如原料中水分含量过多,或易挥发成分超标,它们受热后会产生大量气体,给塑料模具的排气系统增加额外负担,若不能驾驶排走,它们会混入熔体中,生成气泡。对此,应将这些原料进行预干燥处理。、(2) 若原料的颗粒太小或粒径差异较大,使得在供料过程中混入空气太多,气体进入熔体的机会增
①调节及控制料流速度,防止倒流。当注射压力消失后, 封锁型腔,使尚未冷年固化的塑料不会倒流回分流道。②熔体经过浇口时,会因剪切及挤压而升温,有利于熔体的填充型腔。③在多腔注塑模具中,当分流道采用非平衡布置时,可以通过改变浇口的大小来控制进料量,使各腔能在差不多相同的时间内同时充满,这称为人工平衡进料。
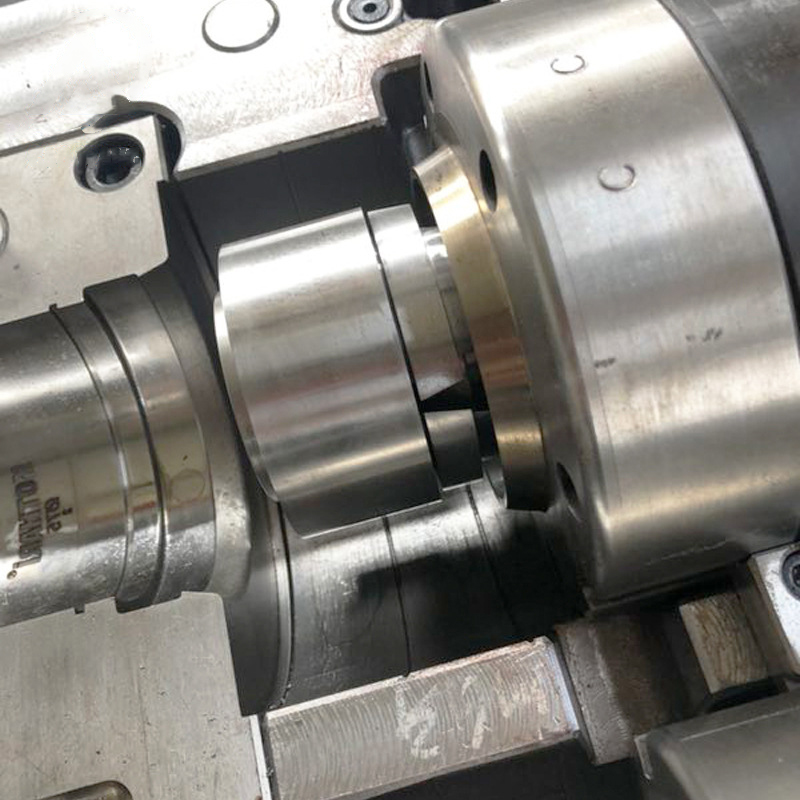
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并
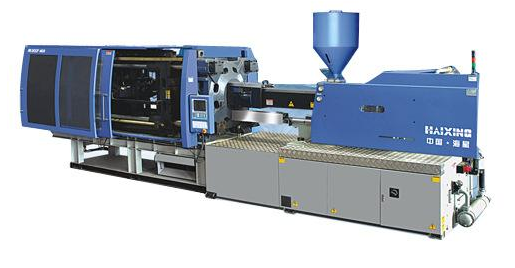
注塑机是按一定程序运行的,每次运行都要经过合模、座进、注射、冷却、熔胶、射退、座退、开模、顶出及出人芯的循环过程,其中每一步称为一个工作环节,注塑加工实现每一个工作环节,都有一个独立的控制电路。程序检查法就是确认故障具体出现在哪个控制环节上,这样排除故障的方向就明确了,有了针