
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

我们在注塑塑料件中,塑料注塑通常有变色、发黄是指产品颜色与指定的颜色有差异,主要呈现为产品发黄、发黑等。
对于浅色或亮色成品,色差或脱色现象比较容易出现,主要以块状的颜色差异体现。变色、发黄属于产品的轻微缺陷,注塑加工厂可以和客户商量确认收货标准,根据客户的标准再制定企业内部的检验标准。

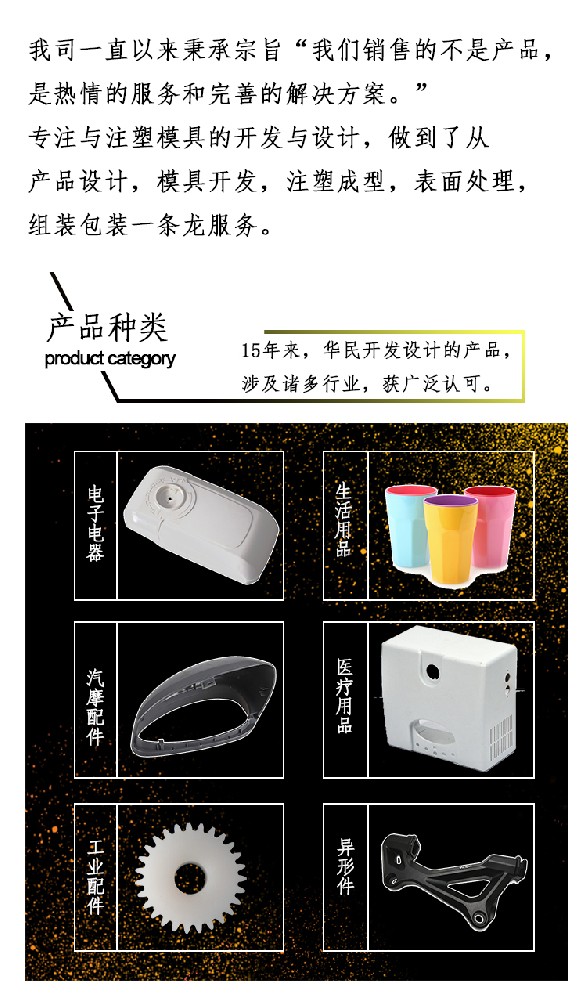
①塑料模具腔内粗糙,光洁度差②塑料加工内含有水分或挥发物过多,或塑料颜料分解变质③供料不足,塑化不良或塑料流动性差④模具壁有水分和油污⑤使用脱模剂过量或选用不当⑥融料在模腔内与腔壁没完全接触⑦注射速度慢,压力低⑧脱模斜度小,脱模不良或制品表面硬度低,易划伤磨损⑨料粒大小不均,或混入不相溶料产生色泽不

加工收缩痕塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围
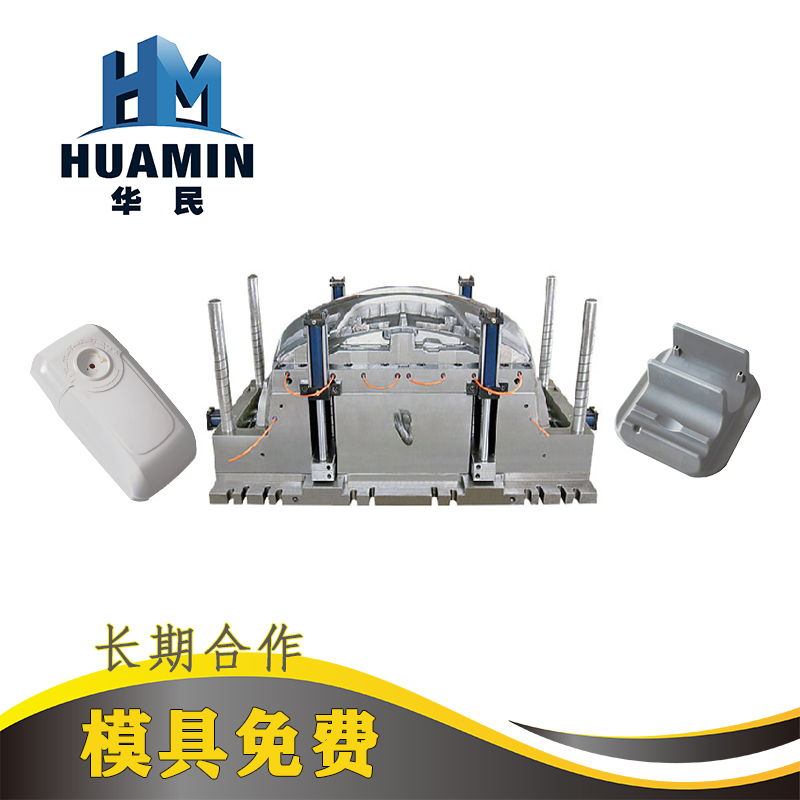
塑件的注塑成型工艺过程主要包括填充--保压--冷却--脱模等4个阶段,这4个阶段直接决定着制品的成型质量,而且这4个阶段是一个完整的连续过程。1、填充阶段填充是整个注塑循环过程中的第一步,时间从塑料模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实
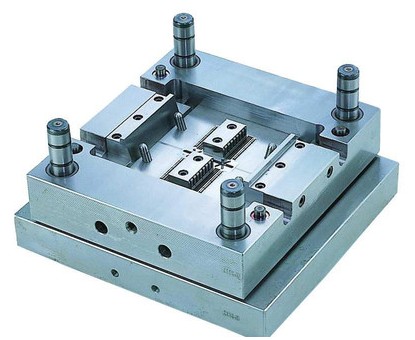
注塑加工模具设计要点:(1)尽量采用注塑模具标准件对应注塑模具的每一部分都有不同的企业在进行相应标准件的开发,并存在日益完善的国内、国外或国际标准。国际注塑模具标准化组织是ISO/TC29 /SC8。我国1983年成立了”全国注塑模具标准化技术委员会”。美国的DME公司、德国的HASCO公司和日本的FUTABA公司是世界上生产标准模
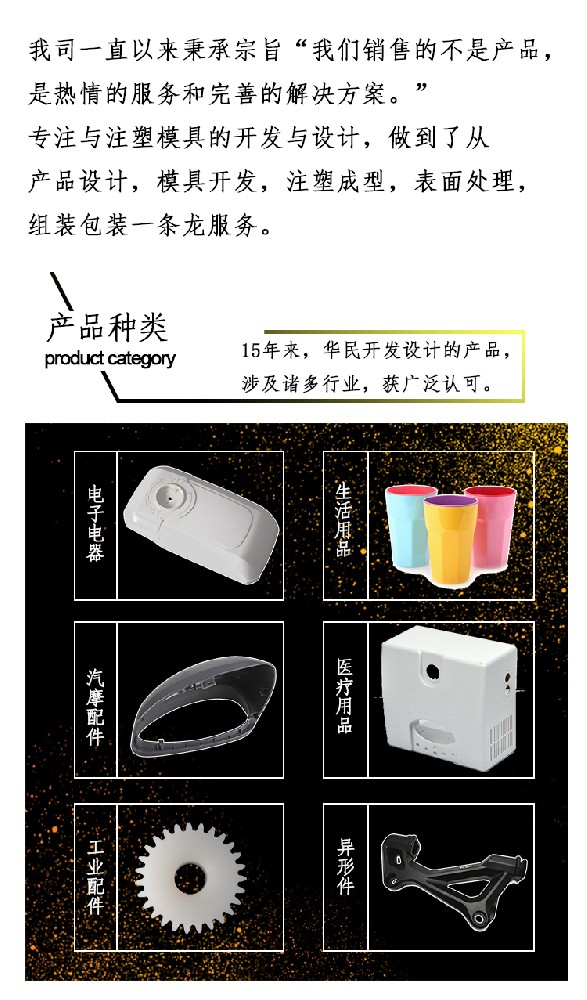
填充阶段 塑料制品厂在加工塑料产品时的填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充。高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘