
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料制品常见的几种表面处理:
1, IMD
2, 喷油处理,要求油漆用那种金属烤漆.
3, 表面烫金处理, (电化铝转移),但是对表面形状有要求 (也叫热转印)
(1)、有关烫印板,即施压头部份的材料选取,以红铜材料为最佳,因为红铜散热性、传热性比较好,在金属中属于中性材料,既不太软也不太硬,不仅便于加工,有一定弹性,耐用性很好;不过实际使用时,很多厂商为降低材料成本,选择的多是铝合金印板,这样在烫板制作成本上可以省一些,不过因为铝材太软,使用寿命差,如果批量很大,用一段时间还得重新制版,制版费也不便宜了,注塑加工厂所以应该要综合考虑材料选择问题。
(2)、有关烫印工艺条件方面比较容易理解,就是烫印压力、烫印温度和烫印时间。
(3)、最重要的就是烫金原材料的选择,即烫金纸,选择时要注意与不同的烫印基材相匹配才行,并非一种烫金纸就能通吃所有的材料,这主要是关系到热转印时的粘着牢固度的问题。
4, 水转印 大致原理如下:先将图案印刷到转印纸上,将印刷表面贴上一层保护膜.转印纸制作完成.在印刷时,须将保护膜撕掉,用水浸湿,贴于被印刷表面.由于水的作用,油墨贴附于产品表面.再将转银纸撕掉.待水干后.转银完成.
5, 真空覆膜
6, 表面拉丝
7, 电镀

产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大
原因分类:塑料模具:1、模具中模具加工未到数或加工过多。 2、模具有异物粘在模具内。注塑工艺:1、成型材料的杂质粘在模具的死角位置,无法取出, 2、注射成型压力不足。所以生产出来的塑料产品有

聚乙烯异型件是热塑性工程塑料。它结合了所有塑料的优越性能,具有耐磨、耐冲击、耐化学腐蚀、自润滑、低温耐磨、质轻、吸能、耐老化、阻燃、抗静电等优良性能特性。超高分子量聚乙烯板材的耐磨性居塑料之首。聚乙烯异形件是热塑性工程塑料。它结合了所有塑料的优越性能,具有耐磨、耐冲击、耐化学腐蚀、
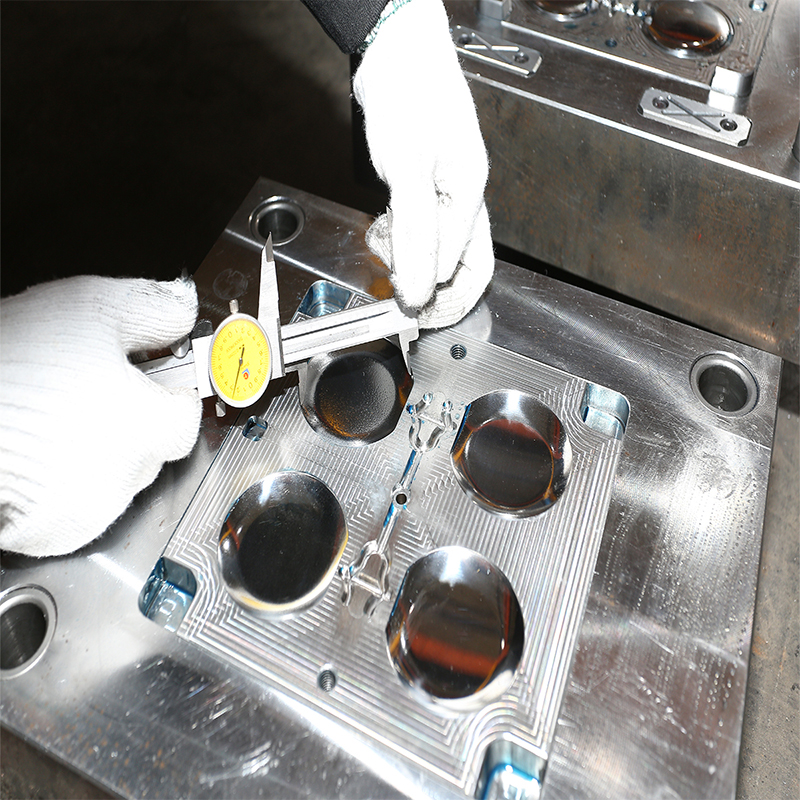
塑料注塑加工中,塑料制品有烧焦是指在产品流动末端局部位置形成不规则的深色焦痕。 当这种烧焦痕出现碳化的情况时,客户基本上是不会接受这种产品的。烧焦缺陷属于外观轻微缺陷,仅仅出现颜色有稍许发黄或轻微黑点的情况下,可以与客户商量限度接受。
熔接痕熔接痕是由于来自不同方向的熔融树脂前端部分被冷却、在结合处未能完全融合而产生的。一般情况下,主要影响外观,对涂装、电镀产生影响。严重时,对塑料制品强度产生影响(特别是在纤维增强树脂时,尤为严重)可参考以下几项予以改善:l)调整成型条件,提高流动性。如,提高树脂温度、提高模具温度、提高注射压力及速