
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。
当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题依然无法完全解决时,工程师就会认为这个注塑厂的水平不很难,塑胶熔料在充填时总是朝着助力较小的路径前进,那么壁厚区域总是最先充填。如果壁薄处被壁厚区域包围,那么塑胶熔料就无法充填满壁薄处,从而造成困气。
注塑加工厂在注塑生产外壳时,冷却是一个特殊的过程,外壳两端的冷却速度会比中心区域的冷却速度快一点,而接近外壳中心处的离形腔的冷却速度是最慢的。因此,在热量释放中,塑料模具的离形腔是最慢的,两端材料虽然已经固化,但随着外壳中心处熔体的冷却,外壳整体的收缩还会继续存在。又由于尖
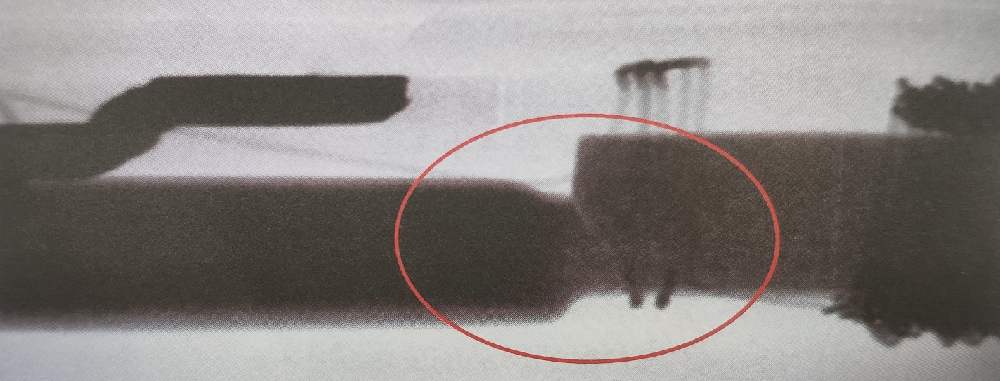
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低

塑料加工厂在遇到产品重量不稳定的时候,先从材料和模具方面进行一个初步的判断,然后要针对问题有一个大概的分析思路,再对注塑加工工艺参数进行调整,从而找到问题的具体原因。 对于产品重量不稳定的缺陷来说,注塑工艺是主要的影响因素。有时候由于注射速度过快,产品冷却后无法

现象:塑料制品表面为细纹面,在成型中由于气体没有完全排出而导致产品表面烘印发亮难改善,不能满足品质要求。产品物征:材料: ABS+PCHI-1001BN颜色 :黑色产品重(单件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具为1x2的机壳,模具流道较长,进胶口方式为点入进胶,熔料流至进胶口附近,由于速度慢及压力

模具保养1、加工企业首先应给每副塑料模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该模具的成型工艺参数、产品所用材料,以缩短模具的试车时间,提高生产效率。2、加工企业应在注塑机、模具正常运转情况