
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料加工厂在遇到产品重量不稳定的时候,先从材料和模具方面进行一个初步的判断,然后要针对问题有一个大概的分析思路,再对注塑加工工艺参数进行调整,从而找到问题的具体原因。
对于产品重量不稳定的缺陷来说,注塑工艺是主要的影响因素。有时候由于注射速度过快,产品冷却后无法再继续保压达到塑料产品设定的重量。当注射速度过慢时,产品远端没有填充饱满,产品重量同样也会受到影响。

PA6和PA66的区别PA6的化学物理特性和PA66很相似,然而,它的熔点较低,而且工艺温度范围很宽。它的抗冲击性和抗溶解性比PA66要好,但吸湿性也更强。因为塑件的许多品质特性都要受到吸湿性的影响,因此使用PA6设计产品时要充分考虑到这一点。为了提高PA6的机械特性,经常加入各种各样的改性剂。玻璃就是最常
我们可以从以下三个方面来解决这个变色与发黄的问题;材料:1、注塑生产时要检查所用色母粒或添加剂的耐温性与热稳定性。 2、检查干燥温度和时间。塑料模具:加大浇口或改为其他类型的浇口。注塑工艺:1 、检查熔融温度,降低料温;降低塑化时的螺杆转速及背压。 &nb
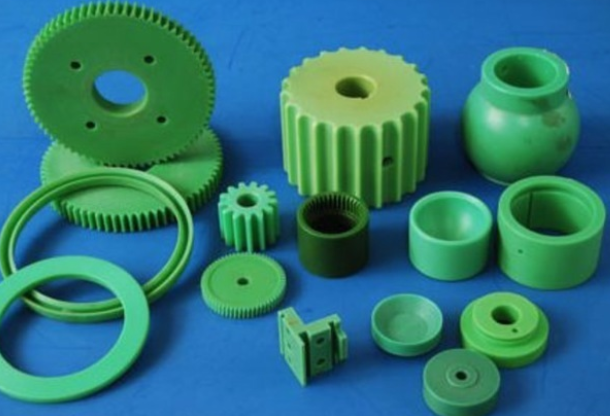
注塑加工厂在注塑生产塑料制品时会遇到产品边缘有边角发生;然而注塑件边角有毛边大多发生在模具的分合位置上,如动模和静模的分型面,滑块的滑配部位、镶件的绝隙、顶杆孔隙等处。 注塑件
根据外观与手感来区分,塑料制品见得多了,一看便知基主要成份,所以,外观这方面也是非常重要的。PE (中文名:聚乙烯):感官鉴别:手感柔软:白色透明,但透明度一般,常有胶带及印刷字。(注:胶带和印刷字是不可避免的,但一定要控制其含量,因这些会影响在市场上的价格)未着色时呈乳白色半透明,蜡
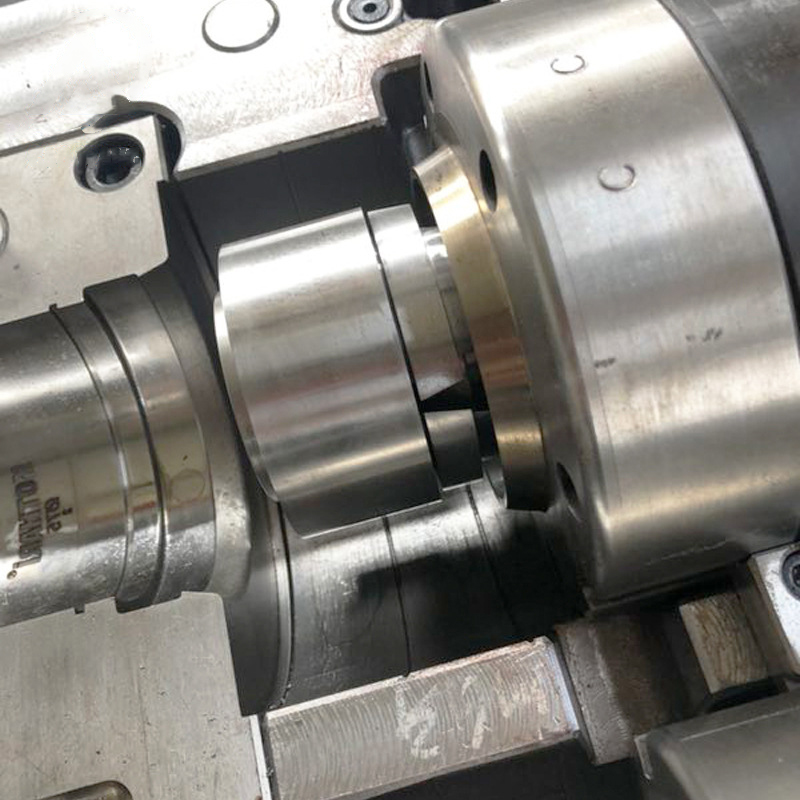
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并