
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

模具的组成 :
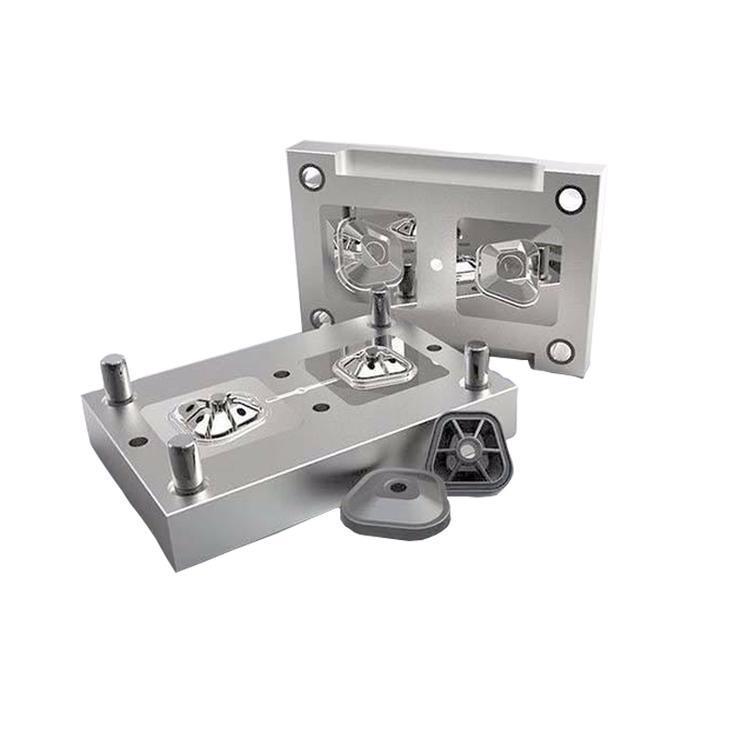
注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本组成部分。
一、 成型部件成型部件由型芯和凹模组成。型芯形成制品的内表面,凹模形成制品的外表面形状。合模后型芯和型腔便构成了模具的型腔。按工艺和制造要求,有时型芯和凹模由若干拼块组合而成,有时做成整体,仅在易损坏、难加工的部位采用镶件。
二、 浇注系统
浇注系统又称流道系统,它是将塑料熔体由注射机喷嘴引向型腔的一组进料通道,通常由主流道、分流道、浇口和冷料穴组成。它直接关系到塑料制品的成型质量和生产效率。
三、 导向部件
为了确保动模和定模在合模时能准确对中,在模具中必须设置导向部件。在注塑模中通常采用四组导柱与导套来组成导向不见,有时还需在动模和定模上分别设置互相吻合的内、外锥面来辅助定位。
四、 推出机构
在开模过程中,注塑加工厂家需要有推出机构将塑料制品及其在流道内的凝料推出或拉出。推出固定板和推板用以夹持推杆。在推杆中一般还固定有复位杆,复位杆在动、定模合模时使推板复位。
五、 调温系统
为了满足注射工艺对模具温度的要求,为了达到出来的塑料产品更加完美好看,需要有调温系统对模具的温度进行调节。对于热塑性塑料用注塑模,主要是设计冷却系统使模具冷却。模具冷却的常用办法是在模具内开设冷却水通道,利用循环流动的冷却水带走模具的热量;模具的加热除可利用冷却水通道热水或蒸汽外,还可在模具内部和周围安装电加热元件。
六、 排气槽
排气槽用以将成型过程中型腔的气体充分排除。常用的办法是在分型面处开设排气沟槽。
七、 侧抽芯机构
有些带有侧凹或侧孔地塑料制品,在被推出以前必须先进行侧向分型,抽出侧向型芯后方能顺利脱模,此时需要在模具中设置侧抽芯机构。
八、 标准模架
为了减少繁重的模具设计和制造工作量,注塑模大多采用了标准模架。
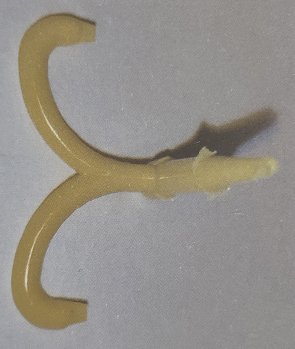
注塑产品的缺陷分析料头附近有暗区1、 表观在料头周围有可辨别的环形如使用中心式浇口则为中心员,如使用侧浇口则为同心圆,这是因为环形尺寸小,看上去像黯晕。这上坚是加上高枯性(低流动性)材料时会发生这种现象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流动速度过快且粘性高,料头附近表层部分材料容易
塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依据成型办法的不-样,可分为注塑模、紧缩模、 压注模、 挤出模和气动成型模等。塑料模具加工的作业条件:多见塑料成型模具加作业业示意图。塑料模的首要作业零件是成型零件,如凸模、凹模、 型芯、镶块、成型杆和成型环等,构成
注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等
abs,pc,as,ps等以下是合理选择的要求:1.高耐蚀性很多树脂和添加剂对型腔表面都有腐蚀作用,这种腐蚀使型腔表面金属溶蚀、剥落,表面状况变坏、塑件质量变差。所以,最好使用耐蚀钢,或对型腔表面进行镀铬、钹镍处理。&

1、模具流道比普通流道要宽、厚点,浇口要大些;主要是PVC流动性较差;2、材料在加工前最好先干燥下,干燥温度不宜过高50度-70度左右,当然材料保存比较好的话不干燥也可以;3、控制好加工温度,包括射嘴温度,控制温度是加工PVC的一个关键环节,如果控制不好,就很难生产出好的产品来,尤其是生产白色的产品;4、PVC冷却相