
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

①塑料模具浇口系统形式不当,浇口小,分流道小,流程长,流料阳力大,料温下降快
②料温太低或模温太低
③塑料流动性差,有冷料掺入,冷却速度快
④模具内有水分或润滑剂。融料充气过多,脱模剂过多
⑤注射压力太小或注射速度慢
⑥注塑加工厂生产的塑料制品形状不良,壁厚薄不均匀。使融料在薄壁处汇合
⑦模具冷却系统不当或排气不良
⑧塑料内掺有不相溶的料、油质或脱模剂不当

塑料制品出现开裂,包括制件表面丝状裂纹、微裂、顶白、开裂及因制件粘模、流道粘模而造成或创伤危机,按开裂时间分脱模开裂和应用开裂。主要有以下几个方面的原因造成:1.加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度

注塑生产时磁铁断裂是指在注塑过程中,由于注射压力或模具配合精度的问题,导致完整的磁铁从某个部位产生裂纹或断开,造成成型后塑料产品的缺陷。 对于塑料注塑产品来说,磁铁是存在一定的功能性要求的。所以这种缺陷一旦发生,产品直接报废,该缺陷属于功能性的致命缺陷。

塑料加工时塑料制品填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态。材料流动末端出现部分不完整现象或一模出多穴产 品中有一部分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足这种缺陷在大尺寸产品
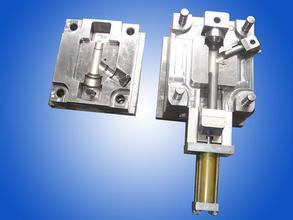
塑料首先在注射机底加热料筒内受热熔融,然后在注射机的螺杆或柱塞推动下,经注射机喷嘴和模具的浇注系统进入模具型腔,塑料冷却硬化成型,脱模得到制品。其结构通常由成型部件、浇注系统、导向部件、推出机构、调温系统、排气系统、支撑部件等部分组成。制造材料通常采用塑料模具钢模块,常用的材质主要为碳素结构钢、碳素
模具的使用寿命是指模具在保证所加工产品零件质量的前提下,所能加工的制作的总数量,它包括工作面的多次修磨和易损件更换后的寿命。1、模具结构合理的模具结构有助于提高模具的承载能力,减轻模具承受的热及机械负荷。可靠的模具导向机构可以避免凸模和凹模间的互相啃伤;承受高强度负荷的冷墩和冷挤压模具通过截面尺寸变化