
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。
1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等问题,最好更换设备。对于模具浇注系统、排气槽等造成色差的,可通过相应部分塑料模具的维修模来解决。必须首先解决好注塑机及模具问题才可以组织生产,以削减问题的复杂性。
2.消除原料树脂、色母的影响
控制原材料是彻底解决色差的关键。因此,尤其是生产浅色制品时,不能忽视原料树脂的热稳定性不同对制品色泽波动带来的明显影响。鉴于大多数注塑生产厂家本身并不生产塑料母料或色母,这样,可将注意的焦点放在生产管理和原材料检验上。
即加强原材料入库的检验;生产中同一产品尽可能采用同一厂家、同一牌号母料、色母生产;对于色母,我们在批量生产前要进行抽检试色,既要同上次校对,又要在本次中比较,如果颜色相差不大,可认为合格,如同批次色母有轻微色差,可将色母重新混合后再使用,以减少色母本身混合不均造成的色差。同时,我们还需重点检验原料树脂、色母的热稳定性,对于热稳定性不佳的,我们建议厂家进行调换。
3.减少料筒温度对色差的影响生产中常常会遇到因某个加热圈损坏失效,或是加热控制部分失控长烧造成料筒温度剧烈变化从而产生色差。这类原因产生的色差很容易判定,一般加热圈损坏失效产生色差的同时会伴随着塑化不均现象,而加热控制部分失控长烧常伴随着产品气斑、严重变色甚至焦化现象。因此生产中需经常检查加热部分,发现加热部分损坏或失控时及时更换维修,以减少这类色差产生几率。
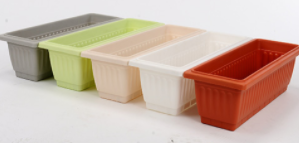
4.减少注塑工艺调整时的影响非色差原因需调整注塑工艺参数时,尽可能不改变注塑温度、背压、注塑周期及色母加入量,调整同时还需观察工艺参数改变对色泽的影响,如发现色差应及时调整。尽可能避免使用高注射速度、高背压等引起强剪切作用的注塑工艺,防止因局部过热或热分解等因素造成的色差。严格控制料筒各加热段温度,特别是喷嘴和紧靠喷嘴的加热部分。
5.掌握料筒温度、色母量对产品颜色变化的影响在进行色差调整前还必须知道产品颜色随温度、色母量变化的趋势。不同色母随生产的温度或色母量的改变,其产品颜色变化规律是不同的。可通过试色过程来确定其变化规律。除非已知道这种色母颜色的变化规律,否则不可能很快地调好色差。

塑料产品有熔接线常常出现在两股料流绕过制件上某些几何形状后重新汇聚的地方。虽然料流前沿互相接触,但中心层却会发生短暂迟滞。一旦出现滞料,熔料便开始冷却,形成冻结层;较高的熔料温度会产生较好的补缩效果,但塑料分子链的取向不会重叠,于是就产生了强度较差的熔接点或熔接线。■熔料温
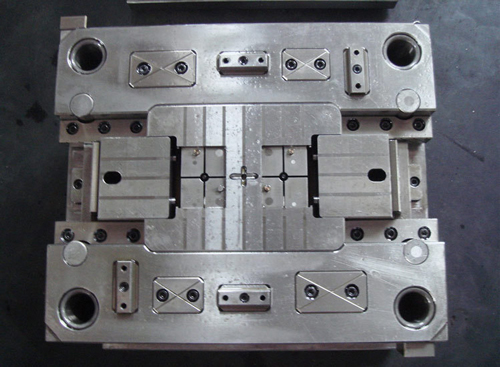
如何找到合适的模具加工厂,现在国内工业的情况,找几家模具加工厂是很容易的,但是机械加工厂良莠不齐,在采购模具这种价格较高的零件时,如何识别可靠的模具供应商,我站在技术的角度稍微说一下,我没在采购干过,可能会比较片面。模具设计是模具产品生产周期内不可忽视的重要环节,做好这项工作对提高产品质量具有积极意义
注塑生产时磁铁断裂是指在注塑过程中,由于注射压力或模具配合精度的问题,导致完整的磁铁从某个部位产生裂纹或断开,造成成型后塑料产品的缺陷。 对于塑料注塑产品来说,磁铁是存在一定的功能性要求的。所以这种缺陷一旦发生,产品直接报废,该缺陷属于功能性的致命缺陷。
模具设计和制造与塑料注塑加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有:①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方法
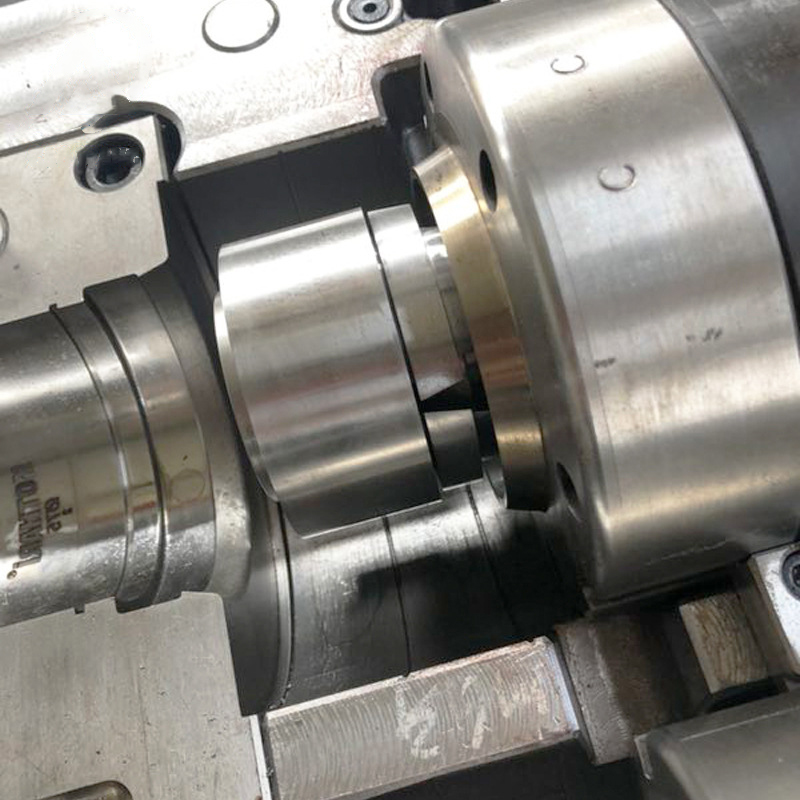
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并