
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑温度是影响注塑压力的重要因素。注塑机料筒有5~6个加热段,每种原料都有其合适的加工温度(详细的加工温度可以参阅材料供应商提供的数据)。
注塑温度必须控制在一定的范围内。温度太低,熔料塑化不良,影响成型件的质量,增加工艺难度;温度太高,原料容易分解。在实际的注塑成型过程中,注塑温度往往比料筒温度高,高出的数值与注塑速率和材料的性能有关,最高可达30℃。这是由于熔料通过注料口时受到剪切而产生很高的热量造成的。
塑料制品厂在作模流分析时可以通过两种方式来补偿这种差值,一种是设法测量熔料对空注塑时的温度,另一种是建模时将射嘴也包含进去。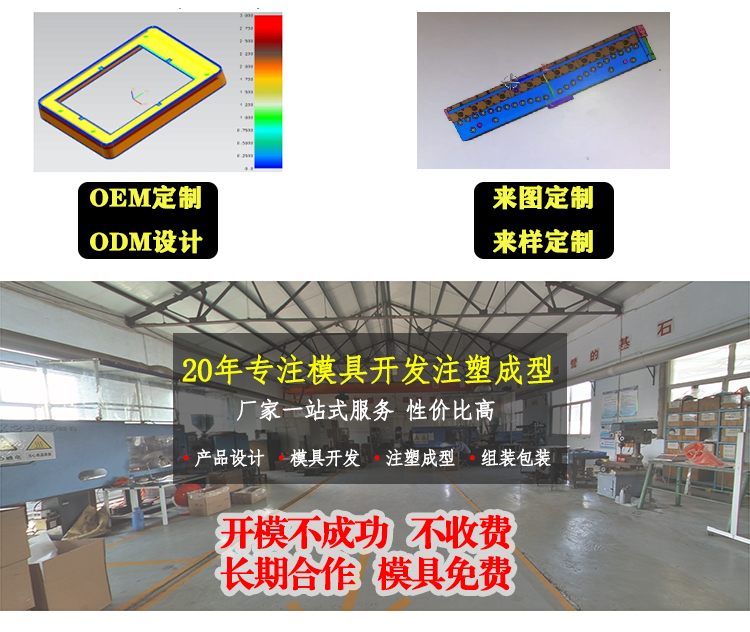
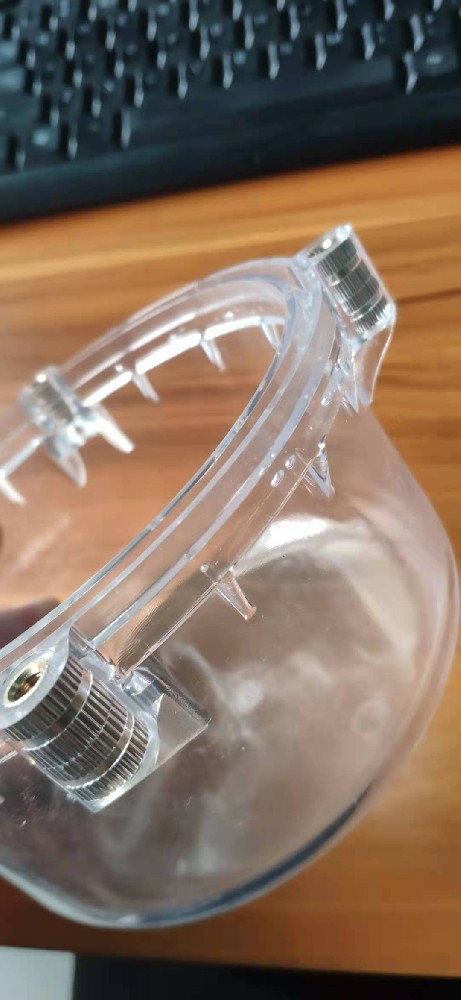
注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。 这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于
填充阶段 塑料制品厂在加工塑料产品时的填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充。高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘
加工收缩痕 塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区

塑料产品的缺陷基本分为以下三种。 1、致命缺陷:与安全有关的缺陷,我们在注塑模具生产加工时,如突出的规角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料产品来说,前期的结构设计尽量不要存在悦角,材料的选择要考虑环保,安全性能测试是至关重要的一步。
塑料制品厂生产的注塑产品溶解痕是不能避免的,只是能够避免不明显,不能完全消除。如果是不明显的熔接痕,也不会影响电镀。从形成熔接痕的原因而言,要减少熔接痕,就要降低注射或挤出过程中物料的“分流后汇合”现象发生的可能性。为了减少并消除这一现象,有如下方法:1)提高模具温度2)调整