
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工厂做塑料注塑件也越来越多,塑料件生产的企业也是越来越多。在进行注塑件进行注塑加工时,对其外观又有哪些分外要求呢?我们一起来总结下看看;
1.塑料件外部色彩须按及格样品规范或书面要求制作,批次色差不明显 ,光泽度一致性强。
2.外露的面不可以有显眼划痕和创痕,能擦拭去的除外。
3.注塑车间车床清算不洁净,导致尘埃从进气口进入烘机。
4.丝印按书面文件要求制作, 无断线、模糊、粗细不均、零落、刮花等征象。
5.边角样式按图纸要求,齐平导圆,不可以有异状边角。
6.表面平整,无明显变形,露在外部的面无凸点凸包。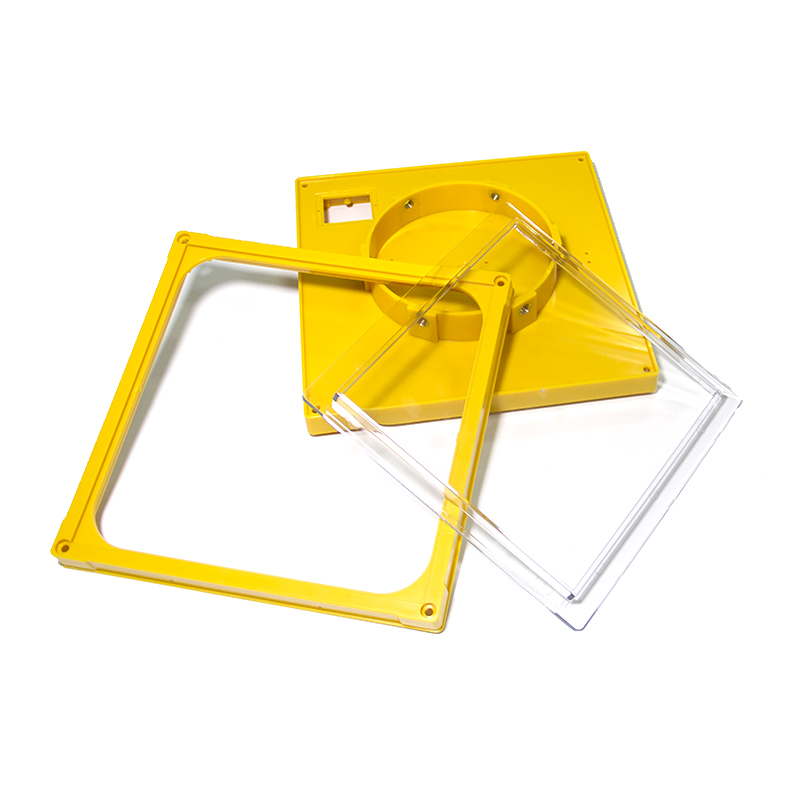
注塑加工的外观要求是严苛的,特别是在注塑成型后,对其要求就加倍的严酷。
在注塑加工模制塑料零件时,熔融资料的外层和型腔表面会登时冷却以组成低密度的固态外壳。由于塑料的导热性差,塑料部件的内层被迟钝冷却以组成具有大缩短率的高密度固体层。于是,壁厚,迟钝冷却和高密度层厚度进一步收缩。另外,刺进件的存在与否以及刺进件的结构和数量干脆影响举止方向,密度散播和抗缩短性等,于是塑料零件的特征对缩短标准和方向性影响更大

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总

各种塑料的流动性也因各成型因素而变,主要影响的因素有如下几点: ①温度料温高则流动性增大,但不同塑料也各有差异,PS (尤其耐冲击型及MFR值较高的)、PP、PA、PIOMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流动性随温度变化较大。对PE、POM、则温度增减对其流动性影响较小。所
(1) 厚壁塑件比薄壁塑件收缩率大(但大多数塑料1mm薄壁制件反而比2mm收缩率大,这是由于熔体在模腔内阻力增大的缘故);(2) 塑件上带嵌件比不带嵌件的收缩率小;(3) 塑件形状复杂的比形状简单的收缩率要小;(4) 塑件高度方向一般比水平方向的收缩率小;(5) 细长塑件在长度方向上的收缩率小;(6) 塑件长度方向的尺寸比厚度方向尺寸的
模具的组成 : 注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本

注塑产品的缺陷分析料头附近有暗区1、 表观在料头周围有可辨别的环形如使用中心式浇口则为中心员,如使用侧浇口则为同心圆,这是因为环形尺寸小,看上去像黯晕。这上坚是加上高枯性(低流动性)材料时会发生这种现象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流动速度过快且粘性高,料头附近表层部分材料容易