
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。
材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。
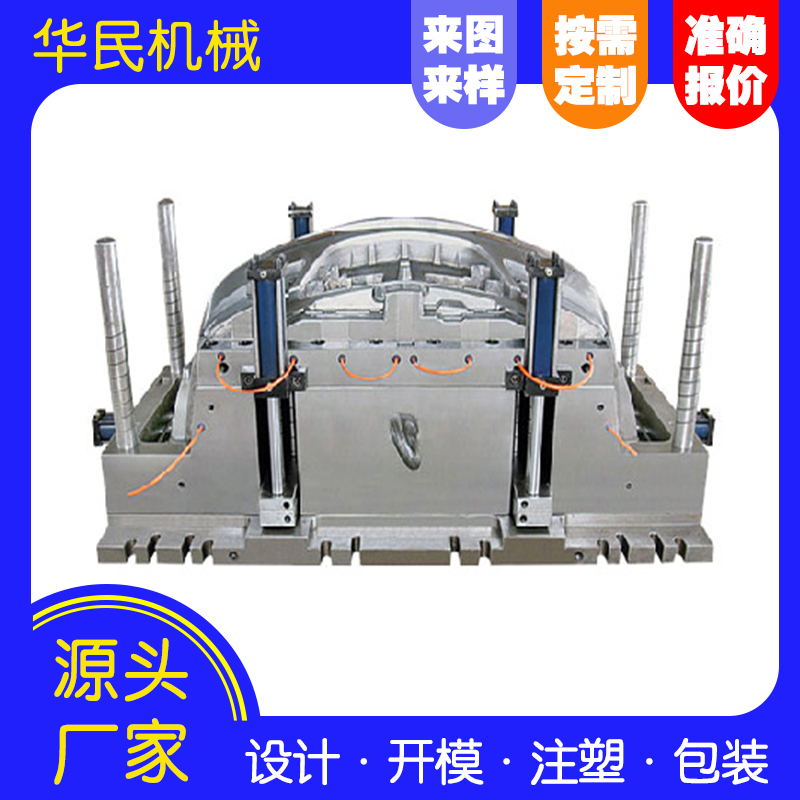
模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大,流动受阻。对此要扩大流道截面和浇口面积或采用多点进料。
残留的大量气体受到流料挤压时,阻碍熔料充填,要加开排气槽。
注塑加工厂家由于模具设计过程中,要充分考虑模具的温度控制系统,否则会造成熔料在进入模腔后,整个模板的温度不可控,因冷却太快而无法充满型腔的各个角落。
注塑工艺 :
1、升高温度,但要注意防止温度过高,从而使材料发生碳化。
2、升高喷嘴温度。
3、根据产品实际情况调整压力。
注塑压力是由注塑系统的液压系统提供的。液压缸的压力通过注塑机螺杆传递到塑料熔体上,塑料熔体在压力的推动下,经注塑机的喷嘴进入模具的竖流道(对于部分模具来说也是主流道)、主流道、分流道,并经浇口进入模具型腔,这个过程即为注塑过程,或者称之为填充过程。压力的存在是为了克服熔体流动过程中
注塑加工厂在注塑生产外壳时,冷却是一个特殊的过程,外壳两端的冷却速度会比中心区域的冷却速度快一点,而接近外壳中心处的离形腔的冷却速度是最慢的。因此,在热量释放中,塑料模具的离形腔是最慢的,两端材料虽然已经固化,但随着外壳中心处熔体的冷却,外壳整体的收缩还会继续存在。又由于尖
塑件尺寸精度是指所获得的塑件尺与塑件图中尺寸的符合程度,即所获得塑件尺寸的准确度。影响塑件精度的因素有很多,包括以下几个方面。1、模具的制造精度及磨损程度这些 会直接影响塑件尺寸精度。2、塑料制品收缩率的波动一 般结晶性塑料和半结晶性塑料(POM和PA等)的收缩率比无定形塑料的大,范围宽,波

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注

材料:1、清洁生产设备,防止产生杂质。 2、充分干燥材料。 3、使用不加再生料的纯原料。 塑料模具: 1、加大浇口。 &n