
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

现象:
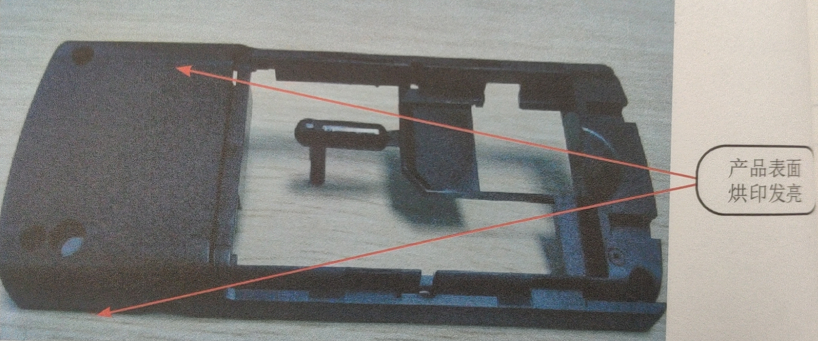
塑料制品表面为细纹面,在成型中由于气体没有完全排出而导致产品表面烘印发亮难改善,不能满足品质要求。
产品物征:
材料: ABS+PCHI-1001BN颜色 :黑色产品重(单件):5.68g水口重:11.66g(4)不良原因分析
不良原因分析:
①塑料模具为1x2的机壳,模具流道较长,进胶口方式为点入进胶,熔料流至进胶口附近,由于速度慢及压力大,造成产品应力增加,烘印明显。
②模具温度设定得过低不利于气体排出模而造成困气。
塑料加工厂的相应对策:
①运用多级注射及位置切换。
②第一段用相对快的速度刚刚充满流道至进胶口及找出相应的切换位置;第二段用中速较大压力充满模腔的95%以免高温的熔融胶料冷却:第三段用慢速充满模腔,使模腔内的空气完全排出,最后转换到保压切换位置。
③注塑加工提高模具体温度。
④在分型面四周加开排气。
⑤用橡皮擦擦发亮表面。

注塑加工时料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。造成注塑产品产生料流痕的具体原因铭洋宇通注塑模具厂分析如下:1、模温和料温过低2、注射速度和压力过小3、流道和浇口尺寸过小解决方法:1、注塑时增大模温和料温2、增加注射压力和保压压力,延长保压时间。
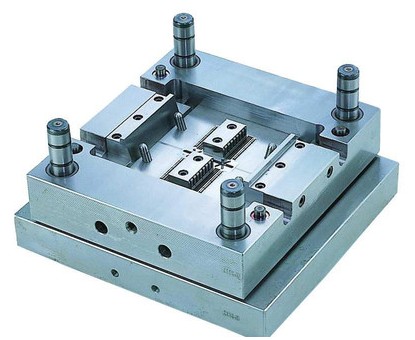
注塑加工模具设计要点:(1)尽量采用注塑模具标准件对应注塑模具的每一部分都有不同的企业在进行相应标准件的开发,并存在日益完善的国内、国外或国际标准。国际注塑模具标准化组织是ISO/TC29 /SC8。我国1983年成立了”全国注塑模具标准化技术委员会”。美国的DME公司、德国的HASCO公司和日本的FUTABA公司是世界上生产标准模
塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依据成型办法的不-样,可分为注塑模、紧缩模、 压注模、 挤出模和气动成型模等。塑料模具加工的作业条件:多见塑料成型模具加作业业示意图。塑料模的首要作业零件是成型零件,如凸模、凹模、 型芯、镶块、成型杆和成型环等,构成

塑料加工厂生产的大多数塑料质轻,化学性稳定,不会锈蚀;耐冲击性好;具有较好的透明性和耐磨耗性;绝缘性好,导热性低;一般成型性、着色性好,加工成本低;大部分塑料耐热性差,热膨胀率大,易燃烧;尺寸稳定性差,容易变形;多数塑料耐低温性差,低温下变脆,容易老化;某些塑料易溶于溶剂。塑料可区分为热固性与
表面处理的方法及技巧 塑料制品的表面处理主要方法可归纳以下7点。(1)化学药品处理法 该法主要是利用硫酸-重铬酸钾等化学品水溶液对塑料表面进行处理,从而引入极性基团来增强涂膜对塑料表面附着力。该法可用于各种塑料制品,但由此引起三废处理问题。(2)表面