
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料加工时塑料制品填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态。
材料流动末端出现部分不完整现象或一模出多穴产 品中有一部分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足这种缺陷在大尺寸产品或多骨位、超薄的产品中易出现,在不影响客户的使用情况下,可以和客户进行商量确认收货标准,这也是企业生产的塑料产品的作业指导书中的内容。一 般情况下该缺陷属于轻微缺陷。
塑料模具浇注系统设计不合理。一模多腔时,往往因浇口和浇道平衡设计不合理导致塑件外观缺陷。设计浇注系统时,要注意浇口平衡,各型腔内塑件的重量要与浇口大小成正比,使各型腔能同时充满,浇口位置要选择在厚壁处,也可采用分流道平衡布置的设计方案。若浇口或流道小,薄,长,熔料的压力在流动过程中沿程损失太大,流动受阻,容易产生填充不良。对此应扩大流道截面和浇口面积,必要时可采用多点进料的方法。 

注塑和吹塑的工艺不一样,吹塑是注+吹;注塑是注+压;吹塑做的一定有那个拔吹气管留下的头,注塑做的一定有浇口断面.一般来说,注塑是实芯体,吹塑是空芯体,吹塑表面是不平整的.吹塑的有吹气口.注塑,即热塑性塑料注塑成型,这种方法即是将塑料材料熔融,然后将其注入膜腔。熔融的塑料一旦进入模具中,它就受冷依模腔样成型成
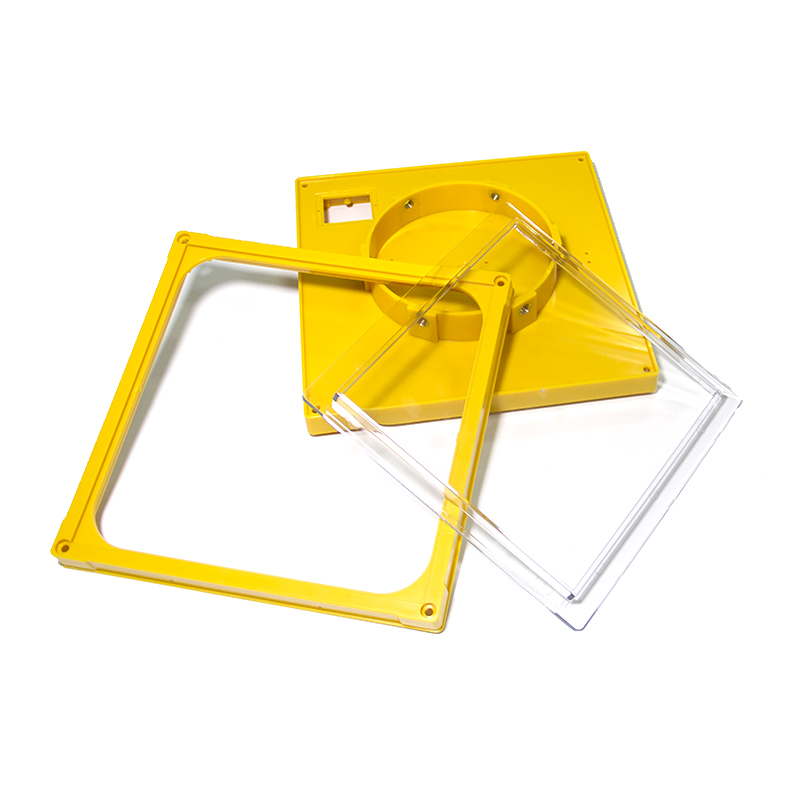
注塑加工厂做塑料注塑件也越来越多,塑料件生产的企业也是越来越多。在进行注塑件进行注塑加工时,对其外观又有哪些分外要求呢?我们一起来总结下看看;1.塑料件外部色彩须按及格样品规范或书面要求制作,批次色差不明显 ,光泽度一致性强。2.外露的面不可以有显眼划痕和创痕,能擦拭去的除外。3.注塑车间

塑料模具是统称。塑胶模具是塑料模具中的一种,还就是挤出模具,搪塑模具等等。模具的分类也是根据加工工艺的不同而进行区分的。挤出工艺,注塑工艺、搪塑工艺。应用的话,向注塑工艺,只能制作具有一定形状的,固定的产品。比如:注塑一个手机壳,碗,电脑外壳等等。挤出的话就是在横截面形状的范围内连续不断的挤出生产,
解决高光PP注塑件表面缩痕可以从下面三种方法来实现。一、模具设计上的解决措施1.1 水路设计合理的水路设计使得型腔表面的模温尽可能一致。必要时,在局部壁厚较大或者散热不好的区域加强冷却。在筋对应的模面加强冷却,使得表面固化层较快形成,当表面固化层较厚时,刚性较大,不容易产生缩痕。当形成筋的动定模对应面都是

①塑料制品投影面积超过注射机所允许的最大制品面积;②模具安装不正确或单向受力;③注塑机模板不平行或拉杆变形不均;④模具平行度不良或模边有阻碍;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑动零件的间隙过大;⑥塑料流动性太大,且加料量太大;⑦型腔料温高,模温过高;⑧注塑加工厂家在塑料注射压力过大,注射速度过快;