
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

模具的使用寿命是指模具在保证所加工产品零件质量的前提下,所能加工的制作的总数量,它包括工作面的多次修磨和易损件更换后的寿命。
1、模具结构
合理的模具结构有助于提高模具的承载能力,减轻模具承受的热及机械负荷。可靠的模具导向机构可以避免凸模和凹模间的互相啃伤;承受高强度负荷的冷墩和冷挤压模具通过截面尺寸变化处理可以防止应力集中。
2、模具材料
模具寿命与其材料关系很大,生产的数量越大,工作时间所受的载荷越大对材料的要求也越高,对此,应选用承载能力强、服役寿命长的高性能模具材料。
3、模具加工质量
模具零件在加工、热处理过程中所产生的缺陷都会影响模具寿命。如:模具表面残存的刀痕、电火花加工的显微裂纹、热处理时的表层增碳粉和脱碳等缺货陷都对模具的承载能力和寿命带来影响。
4、模具工作状态
注塑模在工作时,要频繁地经过合模、锁紧、注射、保压、冷却、开模、顶出等工艺过程,在此工作过程,需要保证各个工作机构可靠而轻快灵活地工作,为此,需要使各运动部件无阻碍地运动,并有可靠的润滑,要求操作者经常注意模具的维护和保养,使其处于佳工作状态。
5、产品零件状况
被告加工零件材料的表面质量状态、材料硬度、伸长率等力学性能,被加工零件的尺寸精度等都与模具寿命有直接的关系。
深州市华民机械有限公司,从事塑料制品行业二十余年,拥有丰富的产品研发、生产经验,是一家值得客户信任的优质供应商。
华民公司拥有自己独立的塑料模具设计团队、塑料模具制造车间、塑料制品加工车间。公司创办以来,通过不懈努力,与德国欧登多木工机械、迈克威力木工机械、韩国(厚地)食品机械配套合作多年,深受用户好评。

注塑模具加工成型历程当中有可能遇到缺陷以下: 1.注塑塑料制品件缺陷的特性注塑历程不完全,因为模腔没有填满塑料或注塑历程贫乏某些细节。 2.可能出现问题的缘故:(1).注塑速度不足。(2).塑料缺料(3).螺杆能手程结束处没留下螺杆垫料。(4).运行时间变更。(5).射料缸温度太
塑料产品的缺陷基本分为以下三种。一,致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料制品来说,前期的结构设计尽量不要存在锐角,塑料加工厂在选择材料时选择要考虑环保,安全性能测试是至关重要的一步。二,严重缺陷:与产品安全无关与产品功能有关的缺陷,如产品较脆、

塑料制品加工应注意的问题,从小处细数就太多了,不胜枚举,但从大处着眼,还是容易理顺的,第一是加工温度,包括熔融温度、挤出或射出温度、模具温度等,第二是加工压力,包括熔融背压、挤出或充模压力、成型补压压力等,第三是加工速度,包括机械镙杆输送物料速度、挤出或射出速度、制品在模内的冷却速度等。这几项理顺了

表面流痕主要出现在表面几何形状复杂的塑件,充填路径某点引起料流的急剧剪切突变,某点就会出现充模熔料的滞流而形成流痕,如料通途变化大的角、边、孔、栅、凸柱、加强肋等部位。料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。具体原因分析如下:1、模温和料温过低2、注射速度和压力过小
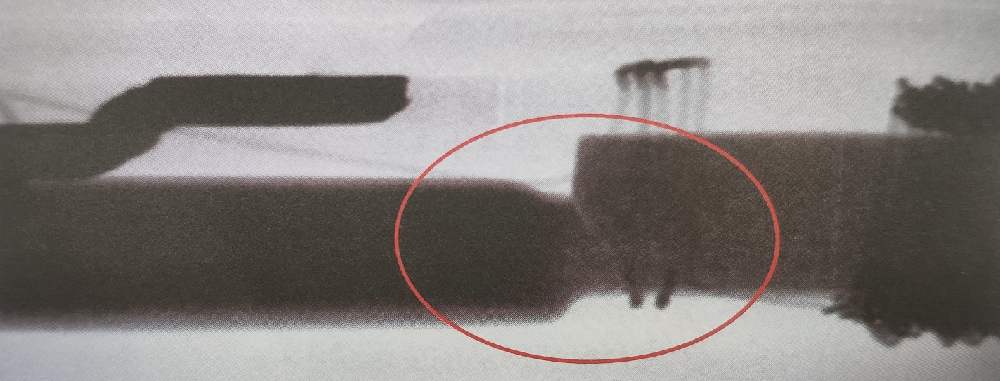
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低