
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:
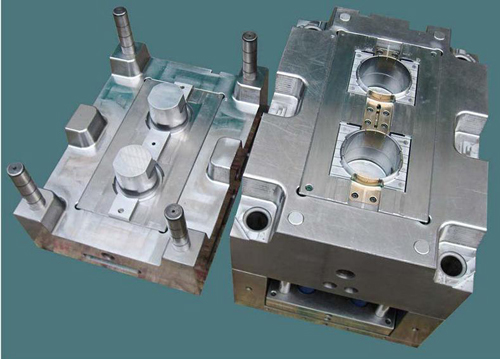
1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸精度和表面粗糙度要求,以华民机械生产的塑料物流容器为例,它严把塑料生产的模具质量,生产的塑料制品在外形等各方面都获得了业内人士的认可。
2、较强的表面硬度和耐磨性。周转箱模具在工作中由于塑料的填充和流动要承受较大的压应力和摩擦力,要求模具保持形状的精度和尺寸精度的稳定性,保证模具有足够的使用寿命。模具的耐磨性取决于钢材的化学成分和热处理硬度,因此要提高其耐磨性就必须提高模具的硬度。
3、良好的抛光性能。优质的周转箱模具,要求型腔表面的粗糙度值小。例如,注塑模型腔表面粗糙度值要求小于Ra0.1~0.25的水平,光学面则要求Ra<0.01nm,型腔须进行抛光,减小表面粗糙度值。为此选用的钢材要求材料杂质少、组织微细均一、无纤维方向性、抛光时不应出现麻点或桔皮状缺陷。
选择时,不能一味追求低价,质量好的模具使用时间长,生产效果好,从企业的长期发展来看具有积极的促进效果。

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注

注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等
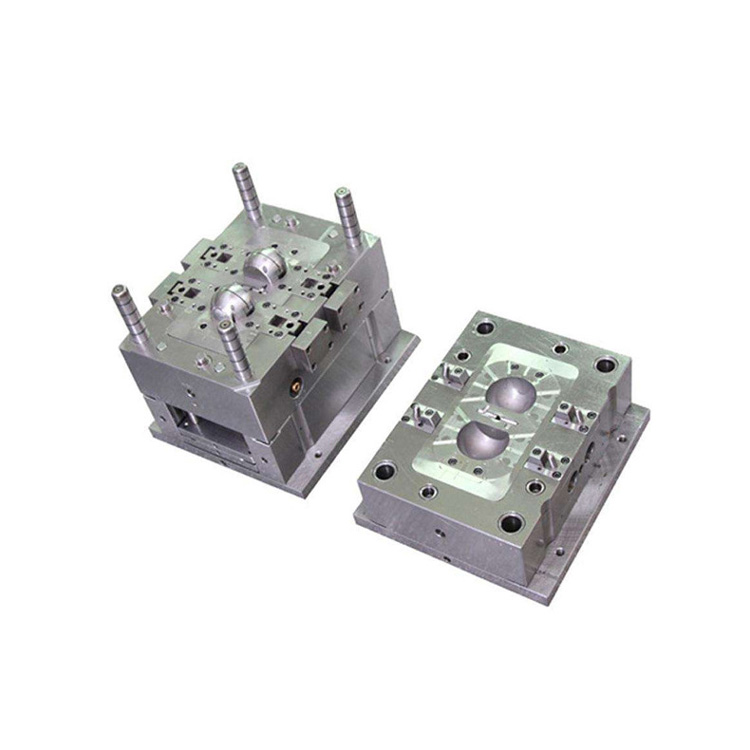
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故
塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的

操作:注塑生产完成后把产品放入指定的位置,规范操作。产品设计:改变产品厚度设计,要保证壁厚能承受产品的变形力,或做预变形校队正的结构设计来改善翘曲现象。材料:1、检查塑料干燥程度及含水量; 2、检查塑料成型收缩效率,比较材料供应商建议值与实际收缩量之差异,或在模具