
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

模具加工工艺规程的内容要求
1)模具或零件的名称、图号、材料、加工数量和技术要求等标题栏;
2)毛坯尺寸和供货状态;
3)工艺定位基准;
4)成型件的加工方法和顺序;确定各工序的加工余量、工序尺寸和公差要求以及工装、设备的配置;
5)各工序的工时定额;
6)确定装配基准装配顺序、方法和要求;
7)确定试模要求和验收标准。
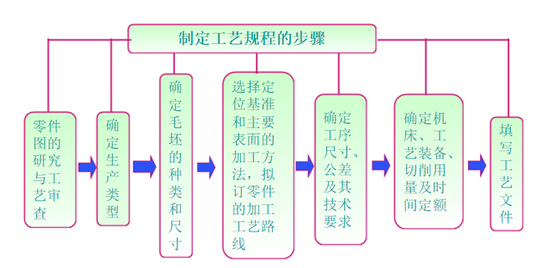
模具加工工艺规程包括机械加工工艺规程、装配工艺规程和检验规程三部分,通常以加工工艺规程为主。
模具制造的精加工工艺
直接影响到模具的质量的是一个模具零件的质量,因此对精加工的控制至关重要,精加工阶段一般采用电加工、磨削和钳工处理,在这个阶段,许多技术参数,都应该得到很好的控制。
1、零件热处理
需要控制内应力,在零件的热处理过程中,保证零件在加工过程中的尺寸稳定性,随着近年来模具工业的发展,不同的材料有不同的处理方法,使用的材料种类也在增加。
2、零件的研磨
内外磨床、工具磨床和平面磨床是机床磨削的三种方式,精磨时要严格控制磨削变形和磨削裂纹,因此精磨进给量要小,不能大,冷却液要充足。
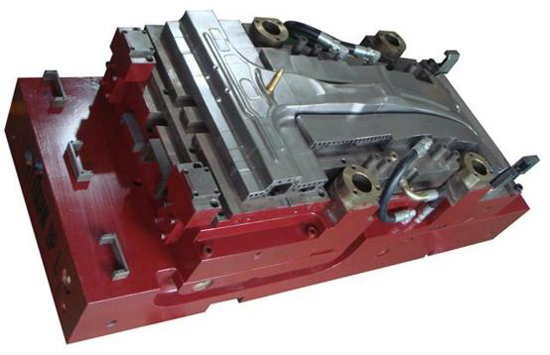
3、电气加工控制
现代模具厂不能缺少电加工,可以分为两种类型:线切割和电火花,加工冲床时,应仔细考虑线切割位置和路径的选择,最好的效果是通过打孔和穿线来实现的,加工带锥度的凹模时,从快速高效的角度出发,先粗加工直边,再进行第二次锥度加工,然后精加工直边,只精加工刃口段的直边,既省时又省成本。
4、表面处理和组装
加工时留在零件表面的磨损痕迹和刀痕是裂纹扩展的来源,也是应力集中的地方,因此装配前,工件应退磁,并用乙酸乙酯清洗表面,在加工后要对零件表面进行强化,以消除加工隐患,在磨削和电加工过程中,工件会有一定的磁化和弱磁力,所以很容易吸引一些小东西。
一般装配过程中,先装导柱导套、模座和冲模,然后调整间隙,组装完成后,应进行模具检查,并写出整体情况报告,对于发现的问题,可以采用逆向思维的方法,逐一检查,直到找出症结,解决问题。
实践证明,良好的精加工过程控制能有效减少零件的超差和报废,有效提高模具的一次性成功率和使用寿命。

注塑模具的定义: 塑料注射成型所用的模具称为注塑成型模具,简称注塑模。注塑模能一次成型外形复杂、尺寸精确高或带有嵌件的塑料制品。“七分模具,三分工艺”。对注塑加工来说,模具和注塑机一样对成型品的质量有很大的影响,甚至可以说模具比注塑机所起的作用更大;在注塑成型时如果对模具不充分了解

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总
塑料洛氏硬度是表示材料硬度的一种度量方法。测定时将一规定的压头以较小的负荷压在试样上,然后逐渐增至某一较大值,再回复到较小负荷。 塑料洛氏硬度用如此造成的试样上压痕深度的净增加数来表示的材料硬度 值、根据压头的尺寸、加至负荷值I`}i大小,对应规定了不同的 标尺。例如,有k标尺、L

如何找到合适的模具加工厂,现在国内工业的情况,找几家模具加工厂是很容易的,但是机械加工厂良莠不齐,在采购模具这种价格较高的零件时,如何识别可靠的模具供应商,我站在技术的角度稍微说一下,我没在采购干过,可能会比较片面。模具设计是模具产品生产周期内不可忽视的重要环节,做好这项工作对提高产品质量具有积极意义

为了确保塑料制品的强度和刚性,而又不致使塑件的壁厚过厚,可以在塑件的适当部位设置加强筋。加强筋还可以避免塑件的变形,注塑加工在某些情况下,加强筋还可以改善塑件在注塑加工成型过程中塑料流动的情况。⑴、加强筋的厚度不应大于壁厚的1/2,以免引起塑件表面缩影;同时从成型流动性考虑,最小不宜低于0.8mm。⑵