
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

1、温度的控制
在控制仪器上,设定需要的温度,而感应器的显示将与设定点上产生的温度相比较。在这最简单的系统中,当温度到达设定点时,就会关闭,温度下降后电源又重新开启。这种系统称为开闭控制,因为它不是开就是关。
2、温度
温度的测量和控制在注塑中是十分重要的。虽然进行这些测量是相对地简单,但多数注塑机都没有足够的温度采点或线路。在多数注塑机上,温度是由热电偶感应的。一个热电偶基本上由两条不同的电线尾部相接而组成的。如果一端比另一端热,将产生一个微小的电讯;越是加热,讯号越强。
3、熔胶温度
①熔胶温度是很重要的,所用的射料缸温度只是指导性。熔胶温度可在射嘴处量度或使用空气喷射法来量度。射料缸的温度设定取决于熔胶温度、螺杆转速、背压、射料量和注塑周期。
②您如果没有加工某一特定级别塑料的经验,请从最低的设定开始。为了便于控制,射料缸分了区,但不是所有都设定为相同温度。如果运作时间长或在高温下操作,塑料制品厂将第一区的温度设定为较低的数值,这将防止塑料过早熔化和分流。注塑开始前,确保液压油、料斗封闭器、模具和射料缸都处于正确温度下。
4、注塑压力
这是引起塑料流动的压力,可以用在射嘴或液压线上的传感器来测量。它没有固定的数值,而模具填充越困难,注塑压力也增大,注塑线压力和注塑压力是有直接关系。
5、第一阶段压力和第二阶段压力
在注塑生产周期的填充阶段中,可能需要采用高射压,以维持注塑速度于要求水平。模具经填充后便不再需要高压力。不过在注塑一些半结晶性热塑性塑料(如PA及POM)时,由于压力骤变,会使结构恶化,所以有时无须使用次阶段压力。
6、锁模压力
为了对抗注射压力,必须使用锁模压力,不要自动地选择可供使用的最大数值,而要考虑投影面积,计算一个适合的数值。注塑件的投影面积,是从锁模力的应用方向看到的最大面积。对大多数注塑情况来说,它约为每平方英寸2吨,或每平方米31兆牛顿。然而这只是个低数值,而且应当作为一个很粗略的经验值,因为,一旦注塑件有任何的深度,那么侧壁便必须考虑。
7、背压
这是螺杆后退前所须要产生及超越的压力,采用高背压虽有利于色料散布均匀及塑料熔化,但却同时延长了中螺杆回位时间,减低填充塑料所含纤维的长度,并增加了注塑机的应力;故背压越低越好,在任何情况下都不能超过注塑机注塑压力(最高定额)的20%。
8、注塑速度
这是指螺杆作为冲头时,模具的填充速度。注塑薄壁制品时,必须采用高射速,以便于熔胶未凝固时完全填充模具,生产较为光滑的表面。填充时使用一系列程序化的射速,避免产生喷射或困气等缺陷。注射可在开环式或闭环式控制系统下进行。
9、射嘴压力
射嘴压力是射嘴里面的压力。它大约就是引起塑料流动的压力。它没有固定的数值,而是随模具填充的难度加大而增高。射嘴压力、线压力和注射压力之间有直接的关系。在螺旋式注塑机上,射嘴压力大约比注射压力少大约百分之十左右,而在活塞式注塑机时压力损失可达到百分之五十。
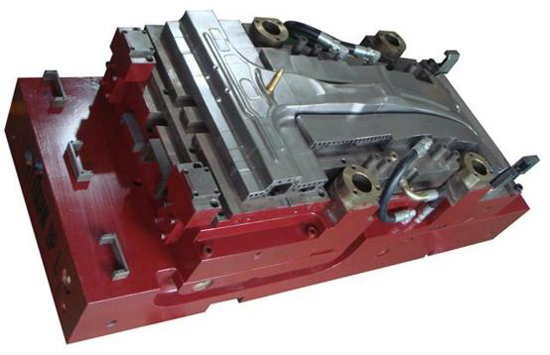
模具加工工艺规程的内容要求1)模具或零件的名称、图号、材料、加工数量和技术要求等标题栏;2)毛坯尺寸和供货状态;3)工艺定位基准;4)成型件的加工方法和顺序;确定各工序的加工余量、工序尺寸和公差要求以及工装、设备的配置;5)各工序的工时定额;6)确定装配基准装配顺序、方法和要求;7)确定试模要求和验收标准。
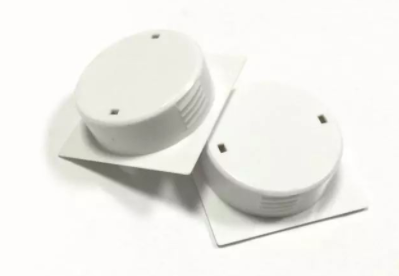
双色注塑模的设计要点1、成型部分双色注塑模的成型部分与一般注塑模基本相同,不同的是要考虑两个位置上注塑模的凸模一致,凹模应与两个凸模配合良好。一般这种成型的塑件较小。2、脱模机构由于双色塑件只有在经过二次注射后才能脱模,所以,在一次注射装置上的脱模机构将不起作用。对于水平回转的注塑机,脱模顶出可用注塑
熔接痕熔接痕是由于来自不同方向的熔融树脂前端部分被冷却、在结合处未能完全融合而产生的。一般情况下,主要影响外观,对涂装、电镀产生影响。严重时,对塑料制品强度产生影响(特别是在纤维增强树脂时,尤为严重)可参考以下几项予以改善:l)调整成型条件,提高流动性。如,提高树脂温度、提高模具温度、提高注射压力及速
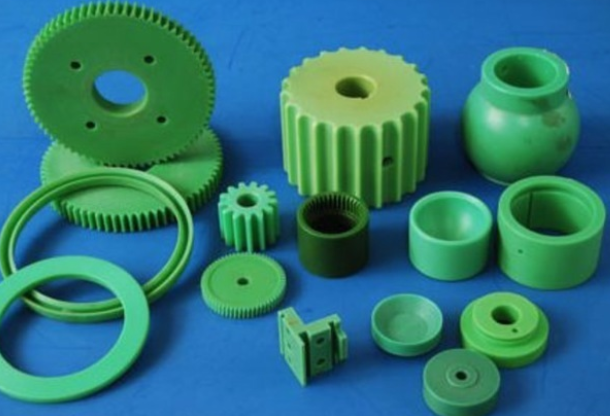
注塑加工厂在注塑生产塑料制品时会遇到产品边缘有边角发生;然而注塑件边角有毛边大多发生在模具的分合位置上,如动模和静模的分型面,滑块的滑配部位、镶件的绝隙、顶杆孔隙等处。 注塑件

塑料制品加工应注意的问题,从小处细数就太多了,不胜枚举,但从大处着眼,还是容易理顺的,第一是加工温度,包括熔融温度、挤出或射出温度、模具温度等,第二是加工压力,包括熔融背压、挤出或充模压力、成型补压压力等,第三是加工速度,包括机械镙杆输送物料速度、挤出或射出速度、制品在模内的冷却速度等。这几项理顺了