
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

比起传统射出成型,深州华民机械有限公司是最完善的注塑加工厂使用的双料共射射出成型制程有如下的优点:
1、核心料可以使用低黏度的材料来降低射出压力。
2、从环保的考虑,核心料可以使用回收的二次料。
3、根据不同的使用特性,如厚件成品皮层料使用软质料,核心料使用硬质料或者核心料可以使用发泡塑料来降低重量。
4、可以利用较低质量的核心料以降低成本。
5 、皮层料或核心料可使用价格昂贵且具特殊表面性质,如防电磁波干扰、高电导性等材料以增加产品性能。
6、适当的皮层料和核心料配合可以减少成型品残余应力、增加机械强度或产品表面性质。
7、产生如大理石纹路的产品。


塑料模具加工主要分四个环节,分别是锻造工艺,预备热处理,淬火与回火,消应力退火。1、锻造工艺。这是塑料模具工作零件制造过程中的重要环节。对于高合金工具钢的塑料模具,通常对材料碳化物分布等金相组织提出技术要求。此外,还应严格控制锻造温度范围,制定正确的加热规范,采用正确
塑料产品的缺陷基本分为以下三种。一,致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料制品来说,前期的结构设计尽量不要存在锐角,塑料加工厂在选择材料时选择要考虑环保,安全性能测试是至关重要的一步。二,严重缺陷:与产品安全无关与产品功能有关的缺陷,如产品较脆、

塑料产品有熔接线常常出现在两股料流绕过制件上某些几何形状后重新汇聚的地方。虽然料流前沿互相接触,但中心层却会发生短暂迟滞。一旦出现滞料,熔料便开始冷却,形成冻结层;较高的熔料温度会产生较好的补缩效果,但塑料分子链的取向不会重叠,于是就产生了强度较差的熔接点或熔接线。■熔料温

注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。 这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于
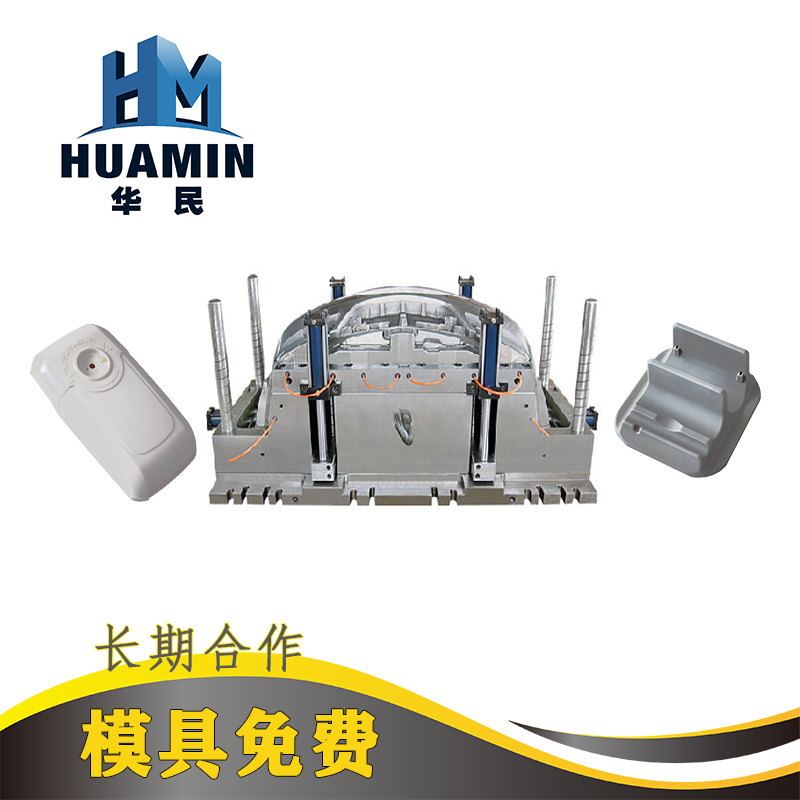
模具设计和制造与塑料注塑加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有:①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方法