
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

深州市华民机械有限公司,从事塑料制品行业二十余年,拥有丰富的产品研发、生产经验,是一家值得客户信任的优质供应商。
华民公司拥有自己独立的塑料模具设计团队、塑料模具制造车间、塑料制品加工车间。公司创办以来,通过不懈努力,与德国欧登多木工机械、迈克威力木工机械、韩国(厚地)食品机械配套合作多年,深受用户好评。
主要产品包含HIPS片材,PP片材,APET(环保)片材,一次性配套酱汁杯,塑胶杯,塑料碗与各样式塑料盖等各种塑料包装产品。

为了确保塑料制品的强度和刚性,而又不致使塑件的壁厚过厚,可以在塑件的适当部位设置加强筋。加强筋还可以避免塑件的变形,注塑加工在某些情况下,加强筋还可以改善塑件在注塑加工成型过程中塑料流动的情况。⑴、加强筋的厚度不应大于壁厚的1/2,以免引起塑件表面缩影;同时从成型流动性考虑,最小不宜低于0.8mm。⑵
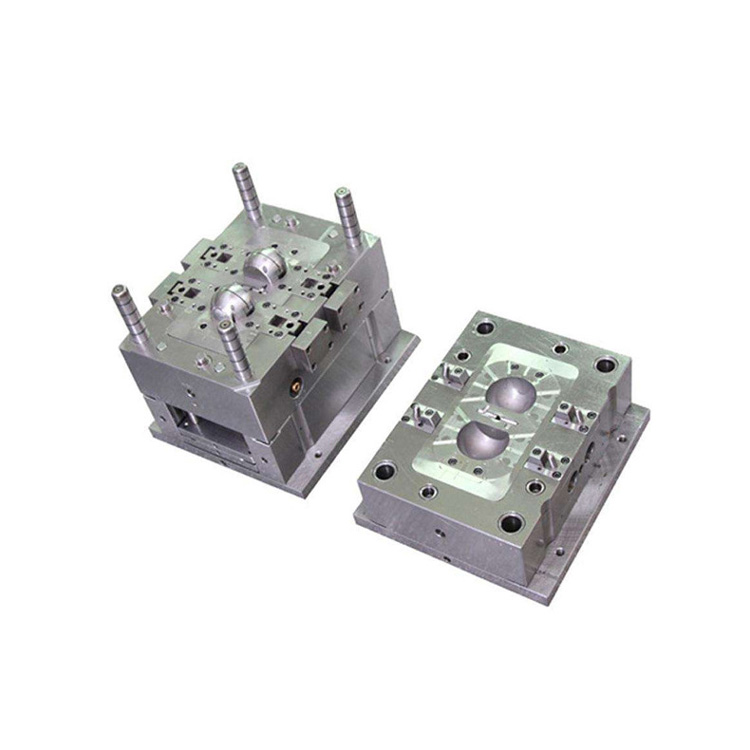
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故

模具设计和制造与塑料注塑加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有:1.分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方

塑料制品的收缩率 热塑性塑料成型收缩的形式及计算如前所述,影响热塑性塑料成型收缩的因素如下:(1)塑料品种热塑性塑料成型过程中由于还存在结晶化形起的体积变化,内应力强,冻结在塑件内的残余应力大,分子取向性强等因素,因此与热固性塑料相比则收缩率较大,收缩率范围宽、方向性明

原材料:塑料材料中有杂质,而杂质的密度又比所使用的材料密度小,所以熔融后的材料重量存在差异。塑料干燥程度不足,含水量过大。塑料质量不稳定( 有添加回收料)。塑料模具:浇口太小,导致无法完全填充模具型腔。模具温度不均匀或者偏低。注塑工艺:塑料注塑熔融塑料的背压不足,导致材料内有气体,移动同样多的距离,重量