
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。
1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。
2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。
3.模具上不得有尖角,需要倒角处理。特别指明的地方除外。
4.内模和模具零件未经同意不得有烧焊。
5.模具产品的外围必须要在适当的位置开排气槽,排气槽规格请参考模具设计手册。
6.尽可能避免使用打磨机在模具上打磨,如果非要用打磨机加工,必须用油石省光(特别是分型面)
7.内模胶位面的表面处理必须依照bom表,或者其它正式通知的技术要求执行。非胶位面上的加工纹路(线切割,铣床,cnc锣床,火花机)也要用油石省亮。
8.所有内模材料,模胚等级要求必须依据订单,或者设计审核过程中正式确认的技术要求进行采购。必须提供材质证明,如果是硬模,必须提供热处理报告。所有相关证明。
9.所有模具的前后内模,镶件,行位,斜顶,直顶(推块),铲鸡等需要在底面或者侧面加工一个腰圆形的坑位,把材料名和硬度刻出来。
10.行位,推块,铲鸡,唧嘴等重要易磨损零件必须进行氮化加硬处理。
11.行位必须有定位。定位方式有弹弓,波珠,hasco(dme)标准行位夹等等,具体需要按照各个项目的要求。行位需要有压条,耐磨板。压条,耐磨板必须使用耐磨硬料,需要加上油槽。
12.行位斜导柱必须压紧,不能转动和松动。斜导柱尾部必须要加工成半球形或圆锥台形,有利于保证行位正常运动。同一行位上有两支或者两支以上斜导柱的,斜导柱的长度、大小和倾斜度必须相同。
13.斜顶座位必须使用耐磨硬料。斜顶必须加工油槽,斜顶座一般用2510或cr12加硬到hrc40-45度,因为斜顶座受到的是冲击负荷,所以不能太硬否则会断裂,并在所有的直角位置倒角c角。需要有斜顶导向板(青铜)。不得烧焊。
14.流道和进胶位需要省光#400-600。
15.顶针,司筒,扃顶针,斜顶和顶针板要刻上相对应的识别码,便于安装。如果在产品上,顶针位置不是水平面,需要将顶针座做成“d”型或者采用防转销键定位。
16.顶针采用hasco或者dme标准,选用哪种决定于bom表或者其它正式通知的模具技术要求。
17.加工运水胶圈(“o”形圈)槽,需要单边预留0.25mm的间隙,一般胶圈要预压0.5~0.8mm.如果不重视这一点,胶圈很容易被压损坏掉,造成漏水。
18.唧嘴要氮化,需要做止转销。唧嘴半径必须符合图纸要求。唧嘴没有氮化,走模前可能已经被撞伤。
19.常规结构模具一定要布置撑头,两端面需要磨平,小模预压0.1mm,大模预压0.1mm-0.15mm..
20.定位圈直径必须符合图纸,顶棍接头形式和位置必须符合图纸。
21.水嘴的规格请根据bom表或者确认的模图,水嘴沉头孔必须按照模图进行加工和安装。钻孔不得钻偏,锐角需倒角。
22.运水必须打上ini,outi,in2,out2………..
23.所有打在模具上的字唛必须工整,端正,不得歪扭。
24.模具需要在四边安装边锁(直身锁)。如果不能安装边锁,需要安装锥度锁,或者圆锥锁。锥度锁要横着安装。
25.所有螺丝和模具配件都需首选标准件,螺丝头不能锯掉。螺丝有效锁入长度必须足够,正常是1.5或者2。
26.热嘴线槽必须倒圆角,以免刮伤电线。
27.把热嘴id卡装在模具面板侧边。
28.模具移交验收:需要配合模具工程师按“模具检查表”验收通过才能打包装走模。
29.移模前需对运水进行测试水压(100pa以上)验收运水后,需用风枪把水吹干净。
30.模胚外表面在制造过程中,需要注意保养,防止生锈,刮伤。走模包装前,内模需要喷上白色/或无色防锈剂,所有模具表面必须清洗干净,然后打上黄油。

加工收缩痕塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围
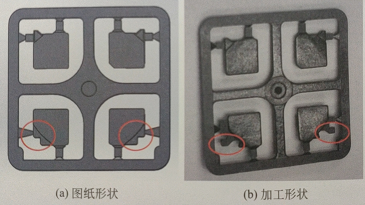
塑料产品形状有差异是指注塑后的产品与产品前期开发时设计的产品结构形状存在差异; 产品形状有差异是可以解决的外观缺陷,只要是产品形状产生了差异,不管差异对功能和外观有没有影响,都需要调整成一致以后,才可以生产;
首先化学名称不一致,abs化学名称是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化学名称是聚丙烯。其次是燃烧性质不同,pp燃烧较快,abs燃烧较缓慢。再就是密度不一样,abs的密度要比pp的大。接下来就是硬度不同,abs的硬度比较高一些。最后就是电学性能不一样,pp的电绝缘性要比abs的差。1、如果要比较那你得设定一个前提,因为
注塑压力是由注塑系统的液压系统提供的。液压缸的压力通过注塑机螺杆传递到塑料熔体上,塑料熔体在压力的推动下,经注塑机的喷嘴进入模具的竖流道(对于部分模具来说也是主流道)、主流道、分流道,并经浇口进入模具型腔,这个过程即为注塑过程,或者称之为填充过程。压力的存在是为了克服熔体流动过程中
填充阶段 塑料制品厂在加工塑料产品时的填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充。高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘