
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑和吹塑的工艺不一样,吹塑是注+吹;注塑是注+压;吹塑做的一定有那个拔吹气管留下的头,注塑做的一定有浇口断面.

一般来说,注塑是实芯体,吹塑是空芯体,吹塑表面是不平整的.吹塑的有吹气口.
注塑,即热塑性塑料注塑成型,这种方法即是将塑料材料熔融,然后将其注入膜腔。熔融的塑料一旦进入模具中,它就受冷依模腔样成型成一定形状。 所得的形状往往就是最后成品,在安装或作为最终成品使用之前不再需要其他的加工。许多细部,诸如凸起部、肋、螺纹,都可以在注射模塑一步操作中成型出来。注射模塑机有两个基本部件:用于熔融和把塑料送入模具的注射装置与合模装置。和模装置的作用在于:1.使模具在承受住注射压力情况下闭合;2.将制品取出注射装置在塑料注入模具之前将其熔融,然后控制压力和速度将熔体注入模具。目前采用的注射装置有两种设计:螺杆式预塑化器或双级装置,以及往复式螺杆。螺杆式预塑化器利用预塑化螺杆(第一级)再将熔融塑料注入注料杆(第二级)。螺杆预塑化器的优点是熔融物质量恒定,高压和高速,以及精确的注射量控制(利用活塞冲程两端的机械止推装置)。这些长处是透明、薄壁制品和高生产速率所需要的。其缺点包括不均匀的停留时间(导致材料降解)、较高的设备费用和维修费用。最常用的往复式螺杆注射装置不需要柱塞即将塑料熔融并注射。
吹塑: 也称中空吹塑,一种发展迅速的塑料加工方法。热塑性树脂经挤出或注射成型得到的管状塑料型坯,趁热(或加热到软化状态),置于对开模中,闭模后立即在型坯内通入压缩空气,使塑料型坯吹胀而紧贴在模具内壁上,经冷却脱模,即得到各种中空制品。吹塑薄膜的制造工艺在原理上和中空制品吹塑十分相似,但它不使用模具,从塑料加工技术分类的角度,吹塑薄膜的成型工艺通常列入挤出中。吹塑工艺在第二次世界大战期间,开始用于生产低密度聚乙烯小瓶。50年代后期,随着高密度聚乙烯的诞生和吹塑成型机的发展,吹塑技术得到了广泛应用。中空容器的体积可达数千升,有的生产已采用了计算机控制。适用于吹塑的塑料有聚乙烯、聚氯乙烯、聚丙烯、聚酯等,所得之中空容器广泛用作工业包装容器。

一、接受任务书成型塑料制件的任务书通常由制件设计者提出,其内容如下:1. 经过审签的正规制制件图纸,并注明采用塑料的牌号、透明度等。2. 塑料制件说明书或技术要求。3. 生产产量。4. 塑料制件样品。通常模具设计任务书由塑料制件工艺员根据成型塑料制件的任务书提出,模具设计人员以成型塑料制件任务书、模具设计任务书

塑料在我们生活中随处可见,塑料制品是由不同材质制成的,材质不同,应用也不同。塑料瓶底部的数字分别代表不同的材质。数字"1"代表着聚对苯二甲酸乙二醇酯,即PET。主要用于矿泉水瓶、碳酸、果汁饮料瓶和酱油醋瓶等。PET瓶耐热温度为70摄氏度,只适合装暖饮或冻饮,装开水或加热则易变形,对

对注塑模具设计的基本要求可概括为如下方面。 保证塑件的质量及尺寸稳定性塑件的质量 包括外观质量和内部质量,优良的外观质量包括完整而清晰的结构形状,符合要求的表面粗糙度(包括蚀纹和喷砂等),没有熔接痕、银纹、震纹及黑点、黑斑等注塑缺陷。优良的内部质量包括不能存在组织
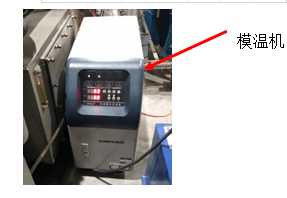
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适
注塑加工厂家在生产中,对改性尼龙材料有很强的吸湿性,加工前需充分干燥,可在80~90℃热风中循环干燥至含水量不超过0.3%为止,并应防止干燥后在吸湿。高温时易氧化降解,超过300℃时分解,在满足成型工艺的前提下,应避免溶体温度过高,并应避免在料筒内滞留时间过长。流动性极好,溢边值为0.02mm,左