
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

PA6和PA66的区别
PA6的化学物理特性和PA66很相似,然而,它的熔点较低,而且工艺温度范围很宽。
它的抗冲击性和抗溶解性比PA66要好,但吸湿性也更强。因为塑件的许多品质特性
都要受到吸湿性的影响,因此使用PA6设计产品时要充分考虑到这一点。为了提高
PA6的机械特性,经常加入各种各样的改性剂。玻璃就是最常见的添加剂,有时为了
提高抗冲击性还加入合成橡胶,如EPDM和SBR等。
对于没有添加剂的产品,PA6的收缩率在1%到1.5%之间。加入玻璃纤维添加剂可以使
收缩率降低到0.3%(但和流程相垂直的方向还要稍高一些)。成型组装的收缩率主要
受材料结晶度和吸湿性影响。
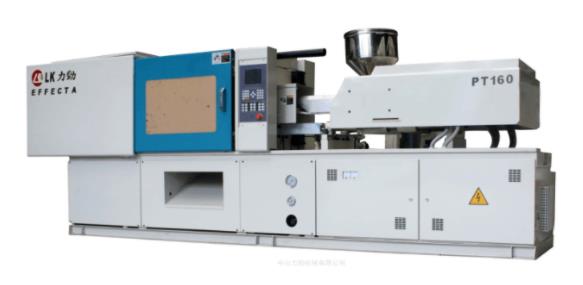
填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充:高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘度下降的情形,使整体流动阻力降低;局部的粘滞
塑料模具厂在注塑加工塑料制品中,会有冷流道就是所谓的“无流道”加工热塑性树脂的方式,冷流道模具可用来加工热固性树脂与弹性体材料。因为这类材料一旦产生交联或 硫化反应,流道系统通常不能再回收加工,这一-点是所有里面最为重要的。冷流道的目的是将热固性树脂或弹性体材料的加工温度保持在一定

1. 重量轻。由于其密度只有一般模具钢的36%,故运动惯性比较低,在生产过程中加,减速度均比较容易,能减低机器及模具的损耗。2. 机械加工容易及尺寸稳定性高。其切削速度比一般模具钢快6倍以上,故大量减低模具加工时间,令模具可更快进行生产。3. 卓越的热传导率。其热传
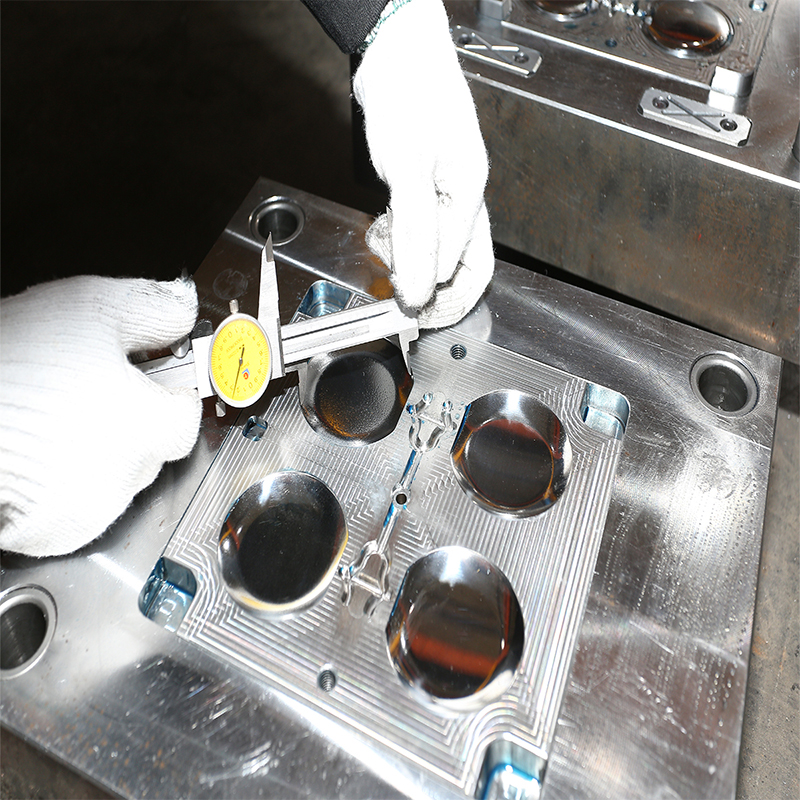
塑料注塑加工中,塑料制品有烧焦是指在产品流动末端局部位置形成不规则的深色焦痕。 当这种烧焦痕出现碳化的情况时,客户基本上是不会接受这种产品的。烧焦缺陷属于外观轻微缺陷,仅仅出现颜色有稍许发黄或轻微黑点的情况下,可以与客户商量限度接受。
产生气泡在原料方面的原因分析:(1) 如原料中水分含量过多,或易挥发成分超标,它们受热后会产生大量气体,给塑料模具的排气系统增加额外负担,若不能驾驶排走,它们会混入熔体中,生成气泡。对此,应将这些原料进行预干燥处理。、(2) 若原料的颗粒太小或粒径差异较大,使得在供料过程中混入空气太多,气体进入熔体的机会增