
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工厂在注塑生产外壳时,冷却是一个特殊的过程,外壳两端的冷却速度会比中心区域的冷却速度快一点,而接近外壳中心处的离形腔的冷却速度是最慢的。因此,在热量释放中,塑料模具的离形腔是最慢的,两端材料虽然已经固化,但随着外壳中心处熔体的冷却,外壳整体的收缩还会继续存在。又由于尖角之间的平面只可以进行单侧冷却,使得两端的强度低得多。外壳中心处的塑料材料出现的冷却收缩,会将两端材料间已经冷却的表面产生向内拉的应力,导致注塑件的表面产生凹沉,也就是外壳的翘曲变形了。研究发现,凹沉的程度与制件的尺寸和收缩率成正比的关系。由于PP的收缩率为1.6%,而ABS和HIPS为0.5%,正是这个原因,使得PP外壳件的变形会比ABS、HIPS外壳件的变形相对严重。

消除原料树脂、色母的影响 控制原材料是彻底解决色差的关键。因此,尤其是生产浅色制品时,不能忽视原料树脂的热稳定性不同对塑料制品色泽波动带来的明显影响。鉴于大多数注塑生产厂家本身并不生产塑料母料或色母,这样,可将注意的焦点放在生产管理和原材料检验上。

注塑模具加工成型历程当中有可能遇到缺陷以下: 1.注塑塑料制品件缺陷的特性注塑历程不完全,因为模腔没有填满塑料或注塑历程贫乏某些细节。 2.可能出现问题的缘故:(1).注塑速度不足。(2).塑料缺料(3).螺杆能手程结束处没留下螺杆垫料。(4).运行时间变更。(5).射料缸温度太

聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗称有机玻璃,是光学性能最好的塑料。PMMA力学和电学性能一般,热膨胀系数是无机玻璃的8-10倍,长期使用温度仅为80度,吸湿性偏高,水中浸泡24h后吸水率达到0.1%-0.4%。PMMA能注塑、挤出和热成型透明制品也可以浇铸成型,将液体的PMMA单体和催化剂一起注入模具
一、产品设计:产品的厚度与长度不成比列,材料无法流动到产品的末端,形状结构复杂,筋位多、深,都会造成注射压力损失大及容易困气;二、原材料:材料流动性差,冷料杂质阻塞流道,三、注塑模具:浇注系统设计不合理;模具排气不良,模具温度太低,四、注塑工艺:熔料的温度太低,喷嘴的温度太低,注射压力或保压压力不足,
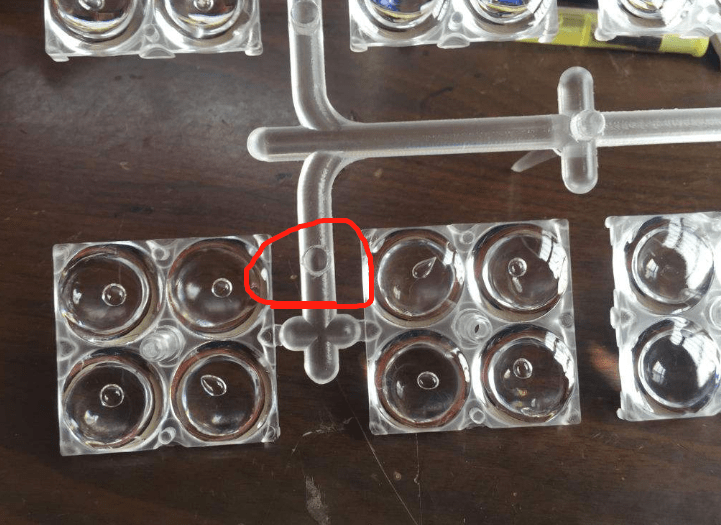
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情