
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。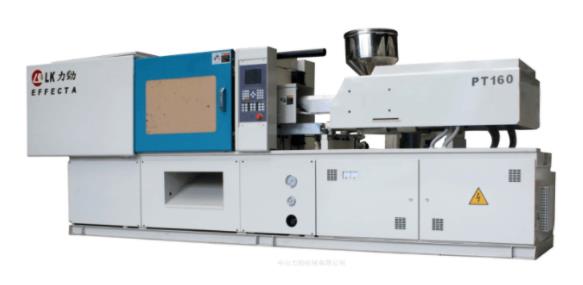
高速注塑机和普通注塑机的区别:
1、高速注塑机高效,高速注塑机采用三轴联动,通俗讲为三回路。成型工艺为:锁模——射出——冷却—— 开模(同步托模、储料)——间隙时间。比如一个产品用普通注塑机的成型时间为10秒,而高速注塑机运用三轴联动的原理,成型时间大为缩短约为6秒,减去两个小步骤,却把时间提高约一半速度。
2、普通注塑机的成型工艺为:锁模——射出——冷却——储料——开模——托模——间隙时间。
3、高速注塑机环保,普通注塑机采用的标准泵,在电力、液压油与噪音方面的污染较大。
注塑加工厂总结来讲就是,高速注塑机采用油泵与伺服马达的油电混合型。伺服液压系统优势有:实行软启动模具,不会对电力网络造成影响,避免电压、电辐污染;可有效的防止油温过高,降温良好;大大减少液压油的替换率。
伺服液压系统由于有较好的点击 和电力系统齿轮泵,可降低机器运行和生产噪音,可较好的改善工作环境。高速注塑机,相比普通注塑机的总电量可以节省60~70%,大大降低了成本。

塑料制品设计方面。主要是塑料制品壁厚。制品厚度越大,冷却时间越长。一般而言,冷却时间约与塑料制品厚度的平方成正比,或是与最大流道直径的1.6次方成正比。即塑料制品厚度加倍,冷却时间增加4倍。 模具材料及其冷却方式。模具材料,包括模具型芯、型腔材料以及模架材料对冷却

注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。 这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于
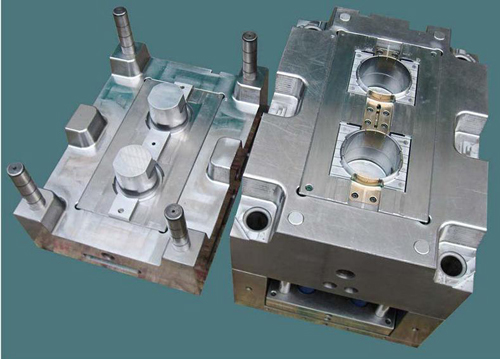
塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸

1. 重量轻。由于其密度只有一般模具钢的36%,故运动惯性比较低,在生产过程中加,减速度均比较容易,能减低机器及模具的损耗。2. 机械加工容易及尺寸稳定性高。其切削速度比一般模具钢快6倍以上,故大量减低模具加工时间,令模具可更快进行生产。3. 卓越的热传导率。其热传
现象:物料溢边、射嘴滴胶等这类缺陷。原因:料筒与射嘴的温度设定不当,射嘴与主浇口模嘴接触不良,锁模力不均匀或不恒定,塑料流动性太好,射嘴温度太高而产生漏胶溢料现象。 注塑成型产品缺陷是造成产品质量不合格的根源,产品缺陷又和注塑操作员、注塑维修工的技术水平有关。保证产品