
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料制品厂在注塑产品出现尺寸差异的缺陷及解决方案分析,注塑塑料件缺陷的特征注塑过程中重量尺寸的变化超过了塑料模具、注塑机、塑料组合的生产能力。
可能出现问题的原因缺陷:
输入射料缸内的塑料不均。射料缸温度或波动的范围太大。注塑机容量太小。注塑压力不稳定。.螺杆复位不稳定。运作时间的变化、溶液黏度不一致。注射速度(流量控制)不稳定。使用了不适合模具的塑料品种。考虑模温、注射压力、速度、时间和保压等对产品的影响。
解决方案:
(1).检查有无充足的冷却水流经料斗喉以保持正确的温度。
(2).检查是否劣质或松脱的热电偶。
(3).检查与温度控制器一起使用的热电偶是否属于正确类型。
(4).检查注塑机的注塑量和塑化能力,然后与实际注塑量和每小时的注塑料用量进行比较。
(5).检查是否每次运作都有稳定的熔融热料。
(6).检查回流防止阀有否泄露,若有需要就进行更换。
(7).检查是否错误的进料设定。
(8).保证螺杆在每次运作复回位置都是稳定的,即不多于0.4mm的变化。
(9).检查运作时间的不一致性。
(10).使用背压。
(11).检查液压系统运作是否正常,油温是否过高或过低(25—60oC)。
(12).选择适合模具的塑料品种(主要从缩率及机械强度考虑)。
(13).重新调整整个生产工艺。
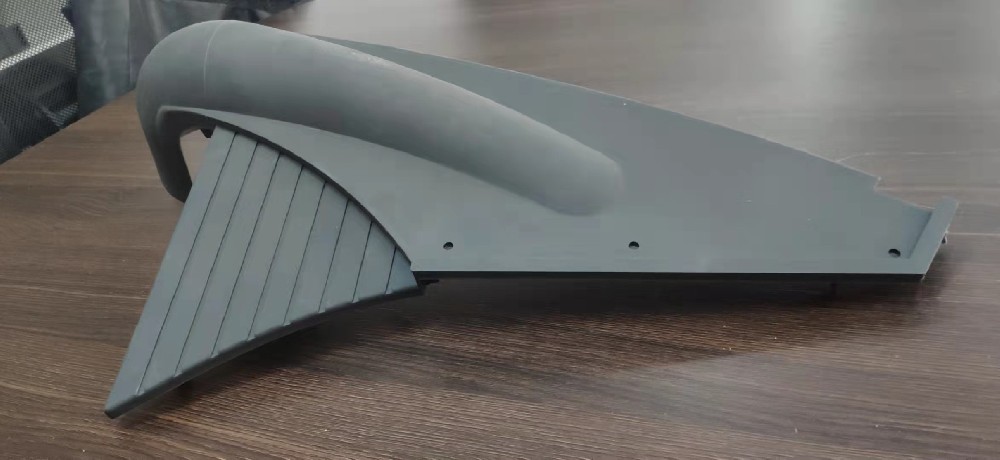

原材料:塑料材料中有杂质,而杂质的密度又比所使用的材料密度小,所以熔融后的材料重量存在差异。塑料干燥程度不足,含水量过大。塑料质量不稳定( 有添加回收料)。塑料模具:浇口太小,导致无法完全填充模具型腔。模具温度不均匀或者偏低。注塑工艺:塑料注塑熔融塑料的背压不足,导致材料内有气体,移动同样多的距离,重量

模具设计和制造与塑料注塑加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有:1.分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方
材料方面:1、使用不适合的色母粒,耐热性不足,造成原料在料简内已变色或 2、除湿干燥温度过高或时间过长,使材料本身变色。塑料模具:1、浇口太小,注射过程中,产生了剪切热,使材料发生分解。注塑工艺):1 、熔融料温过高。

加工收缩痕 塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区
模具方面:(1)注塑加工厂家注塑模具顶出要平衡,如顶杆数量、截面积要足够,脱模斜度要足够,型腔面要有足够光滑,这样才防止由于外力导致顶出残余应力集中而开裂。(2)制件结构不能太薄,过渡部分应尽量采用圆弧过渡,避免尖角、倒角造成应力集中。(3)尽量少用金属嵌件,以防止嵌件与制件收缩率不同造成