
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料制品设计方面。主要是塑料制品壁厚。制品厚度越大,冷却时间越长。一般而言,冷却时间约与塑料制品厚度的平方成正比,或是与最大流道直径的1.6次方成正比。即塑料制品厚度加倍,冷却时间增加4倍。
模具材料及其冷却方式。模具材料,包括模具型芯、型腔材料以及模架材料对冷却速度的影响很大。模具材料热传导系数越高,单位时间内将热量从塑料传递而出的效果越佳,冷却时间也越短。
冷却水管配置方式。冷却水管越靠近模腔,管径越大,数目越多,冷却效果越佳,冷却时间越短。
冷却液流量。冷却水流量越大(一般以达到紊流为佳),冷却水以热对流方式带走热量的效果也越好。
冷却液的性质。冷却液的粘度及热传导系数也会影响到模具的热传导效果。冷却液粘度越低,热传导系数越高,温度越低,冷却效果越佳。
塑料选择。塑料的是指塑料将热量从热的地方向冷的地方传导速度的量度。塑料热传导系数越高,代表热传导效果越佳,或是塑料比热低,温度容易发生变化,因此热量容易散逸,热传导效果较佳,所需冷却时间较短。
模具加工厂加工参数设定。料温越高,模温越高,顶出温度越低,所需冷却时间越长。
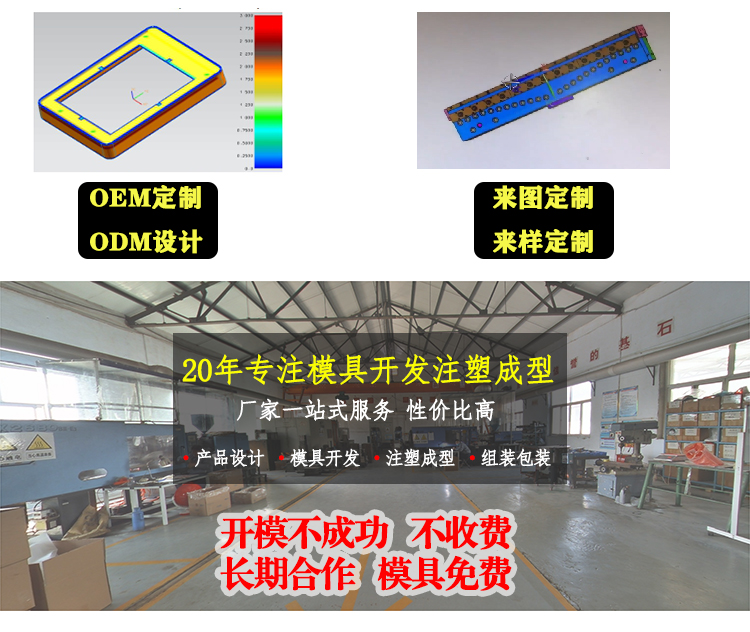
优点1.大部分塑料制品的抗腐蚀能力强,不与酸、碱反应。2.塑料制造成本低。3.耐用、防水、质轻。4.容易被塑制成不同形状。5.是良好的绝缘体。6.塑料可以用于制备燃料油和燃料气,这样可以降低原油消耗。缺点1.回收利用废弃塑料时,分类十分困难,而且经济上不合算。2.塑料容易燃烧,燃烧时产生有毒气体。例如聚苯乙烯燃烧时
加工收缩痕 塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区
注塑加工厂在注塑生产外壳时,冷却是一个特殊的过程,外壳两端的冷却速度会比中心区域的冷却速度快一点,而接近外壳中心处的离形腔的冷却速度是最慢的。因此,在热量释放中,塑料模具的离形腔是最慢的,两端材料虽然已经固化,但随着外壳中心处熔体的冷却,外壳整体的收缩还会继续存在。又由于尖

塑料制品开裂在材料方面的原因:(1)再生料含量太高,造成制件强度过低。(2)湿度过大,造成一些塑料与水汽发生化学反应,降低强度而出现顶出开裂。(3)注塑加工厂注意这个材料本身不适宜正在加工的环境或质量欠佳,受到污染都会造成开裂。
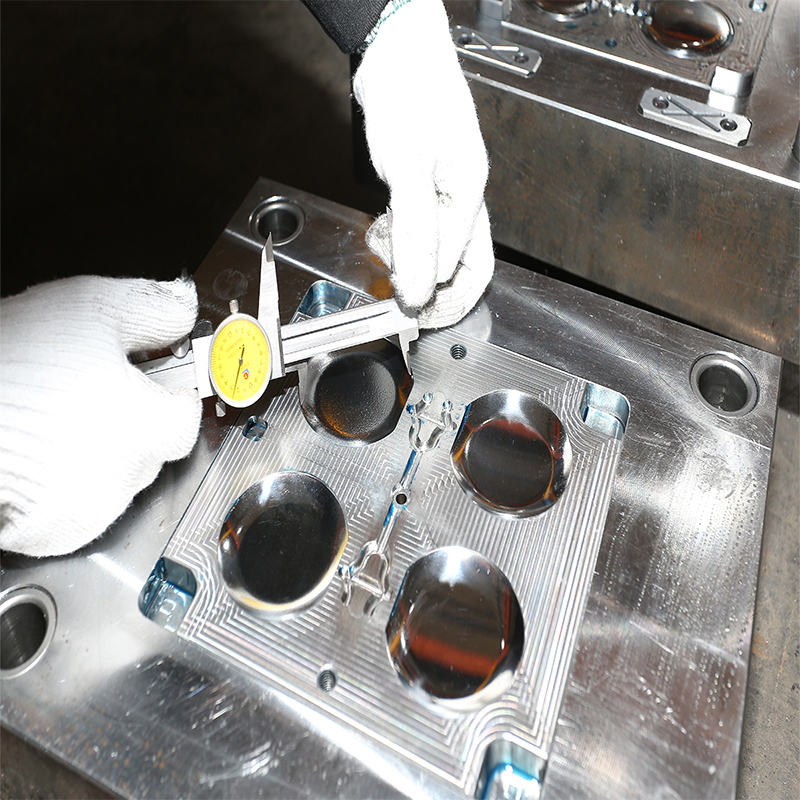
①调节及控制料流速度,防止倒流。当注射压力消失后, 封锁型腔,使尚未冷年固化的塑料不会倒流回分流道。②熔体经过浇口时,会因剪切及挤压而升温,有利于熔体的填充型腔。③在多腔注塑模具中,当分流道采用非平衡布置时,可以通过改变浇口的大小来控制进料量,使各腔能在差不多相同的时间内同时充满,这称为人工平衡进料。