
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

公司概况
深州市华民机械有限公司,从事塑料制品行业二十余年,拥有丰富的产品研发、生产经验,是一家值得客户信任的优质供应商。
华民公司拥有自己独立的塑料模具设计团队、塑料模具制造车间、塑料制品加工车间。公司创办以来,通过不懈努力,与德国欧登多木工机械、迈克威力木工机械、韩国(厚地)食品机械配套合作多年,深受用户好评。
我司三大优势
1、我司专有的塑料模具加工车间--大大降低客户开模具费用
2、我司专有塑料原材料供应厂商--大大降低客户产品费用
3、我司做塑料制品加工二十余年--充分保证客户产品质量
华民公司可根据客户塑料制品图纸、塑料样品制造精密模具,并免费为客户提供产品设计及模具维修保养服务。
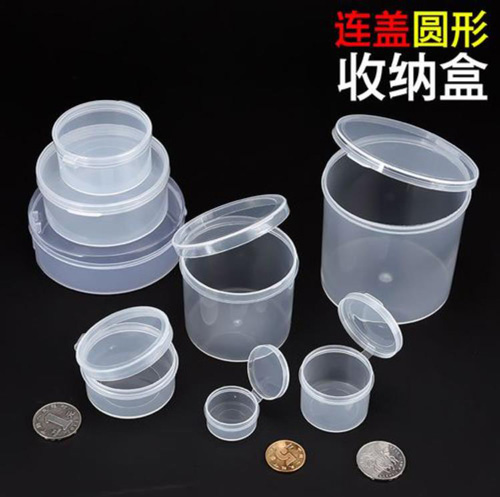
解决高光PP注塑件表面缩痕可以从下面三种方法来实现。一、模具设计上的解决措施1.1 水路设计合理的水路设计使得型腔表面的模温尽可能一致。必要时,在局部壁厚较大或者散热不好的区域加强冷却。在筋对应的模面加强冷却,使得表面固化层较快形成,当表面固化层较厚时,刚性较大,不容易产生缩痕。当形成筋的动定模对应面都是
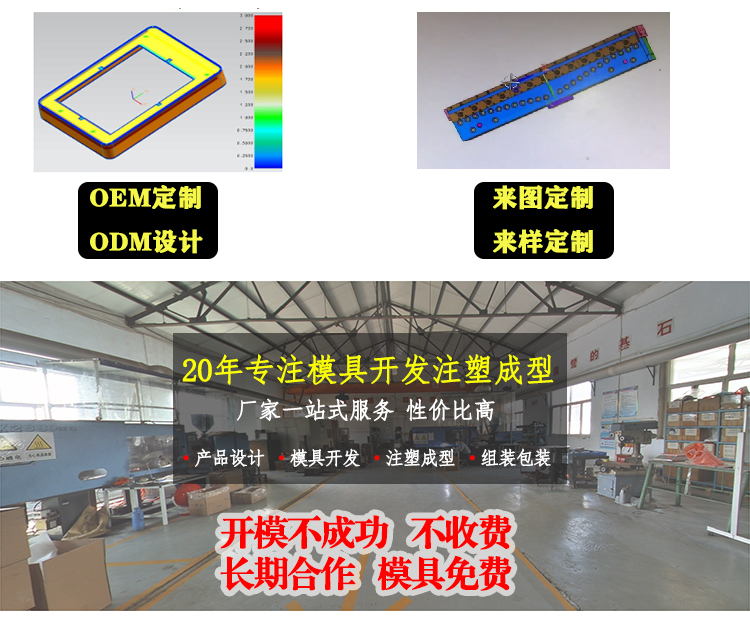
塑料加工注意事项1、塑料注塑加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行。2、在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域
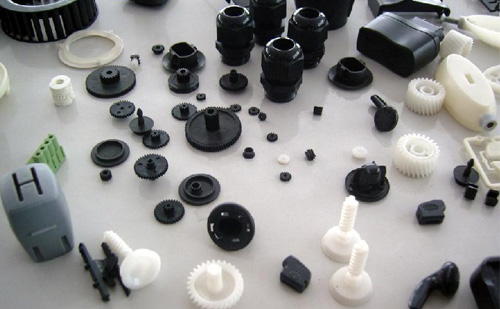
注塑和吹塑的工艺不一样,吹塑是注+吹;注塑是注+压;吹塑做的一定有那个拔吹气管留下的头,注塑做的一定有浇口断面.一般来说,注塑是实芯体,吹塑是空芯体,吹塑表面是不平整的.吹塑的有吹气口.注塑,即热塑性塑料注塑成型,这种方法即是将塑料材料熔融,然后将其注入膜腔。熔融的塑料一旦进入模具中,它就受冷依模腔样成型成

现在,模具在平日中各个方面都被普遍的适用。 人们在出产模具时,一些成品会受到许多方面的左右,从而导致模具的质量有所不同。 接下来,让我们看一下模具成品会被哪些方面所左右?我们看到不同模具的精度通常不同,那么哪些因素会影响模具的精度呢? 在制造模具时,产品零件的精度将对模具的精度产生一定的影响。 如果要求产
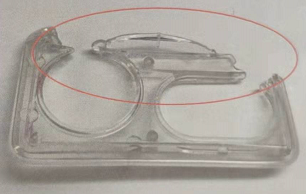
产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大