
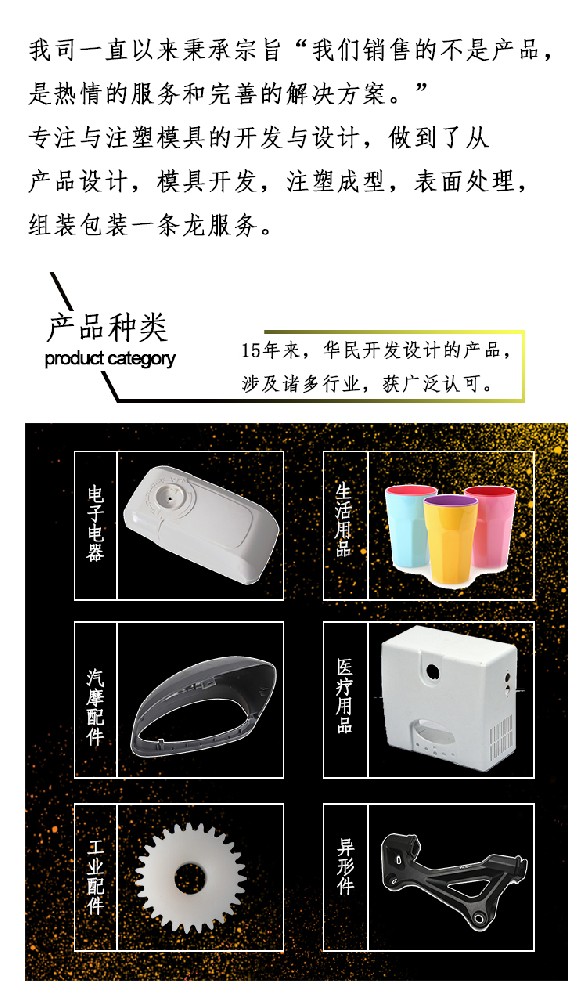
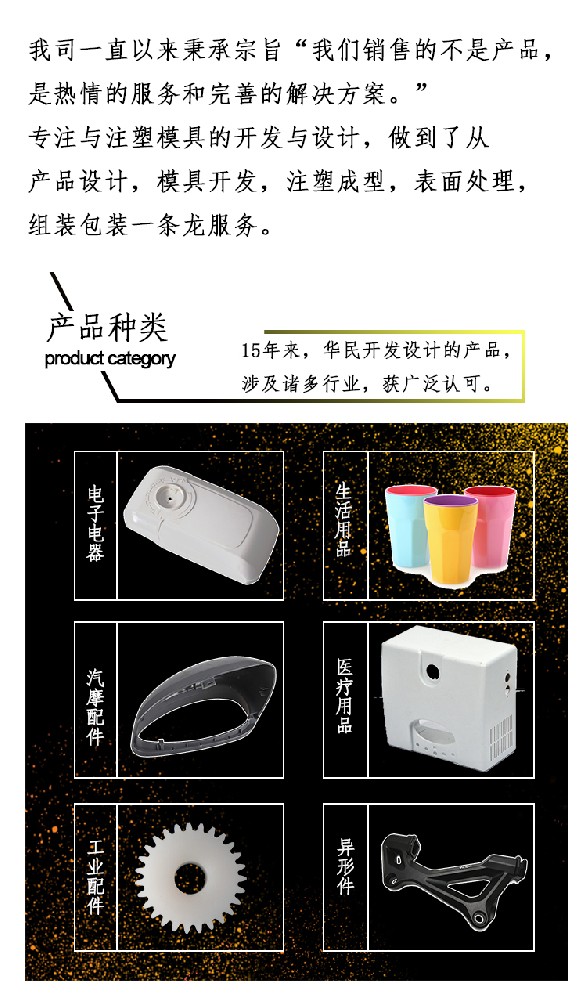
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工厂家在生产中,对改性尼龙材料有很强的吸湿性,加工前需充分干燥,可在80~90℃热风中循环干燥至含水量不超过0.3%为止,并应防止干燥后在吸湿。
高温时易氧化降解,超过300℃时分解,在满足成型工艺的前提下,应避免溶体温度过高,并应避免在料筒内滞留时间过长。
流动性极好,溢边值为0.02mm,左右,易溢料需采用自锁式喷嘴。
成型收缩率及其范围均较大,方向性明显,易出现缩孔、凹痕等缺陷。
为结晶性材料,熔点较高,熔融温度范围较窄,热稳定性较差。
熔体的冷却速度对结晶度影响较大,对塑件结构及性能有明显的影响,应控制好模温。
对要求透明度高、柔软性较好的薄壁塑件,宜采用较低模温;对要求硬度高、耐磨性好、变形小的厚壁塑件,宜采用较高模温。
浇注系统形式及尺寸与加工PS时相似,但增大流道及进料口截面可避免缩孔和凹痕。
塑料制品壁厚应尽量均匀,脱模斜度应大些,尤其是对厚壁和深高型制品更应取大值。
采用螺杆式注塑机时,宜采用高压缩比螺杆,螺杆头应装上止逆环,以免熔体回流。
注塑加工厂的料筒温度随原料品种、塑件形状及注塑类型而定,主要根据其熔点确定。
改性尼龙制品的吸湿性强,为稳定其性能,需要对制品惊醒调湿处理。
①塑料模具腔内粗糙,光洁度差②塑料加工内含有水分或挥发物过多,或塑料颜料分解变质③供料不足,塑化不良或塑料流动性差④模具壁有水分和油污⑤使用脱模剂过量或选用不当⑥融料在模腔内与腔壁没完全接触⑦注射速度慢,压力低⑧脱模斜度小,脱模不良或制品表面硬度低,易划伤磨损⑨料粒大小不均,或混入不相溶料产生色泽不
塑料模具厂在注塑加工塑料制品中,会有冷流道就是所谓的“无流道”加工热塑性树脂的方式,冷流道模具可用来加工热固性树脂与弹性体材料。因为这类材料一旦产生交联或 硫化反应,流道系统通常不能再回收加工,这一-点是所有里面最为重要的。冷流道的目的是将热固性树脂或弹性体材料的加工温度保持在一定
料花1.机台方面:(1)料筒、螺杆磨损或过胶头、过胶圈存在料流死角,长期受热而分解。(2)加热系统失控,造成温度过高而分解,应检查热电偶、发热圈等加热元件是否有问题。螺杆设计不当,造成个解或容易带进空气。2.模具方面:(1)排气不良。(2)模具中流道、浇口、型腔的磨擦阻力大,造成局部过热而出现分解。(3)浇口、型腔分布不
塑料制品注塑加工出来产品重量不稳定(注塑不稳定)是指: 塑料模具生产的塑料产品的重量达不到设定的标准重量,并伴随着有超出允许范围的变动。 这种情况可能会对塑料产品功能性有所影响。产品重量增加的话,注塑加工厂家的生产成本也会增加。产品重量不稳定属于

1、节约原材料,降低成本。2、缩短成型周期,提高机器效率3、改善制品表面质量和力学性能。4、不必用三板式模具即可以使用点浇口。5、可经济地以侧浇口成型单个制品。6、提高自动化程度。7、可用针阀式浇口控制浇口封冻。8、多模腔模具的注塑件质量一致。9、提高注塑制品表面美观度。10、可以使用较小的注塑压力,可以有效降