
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

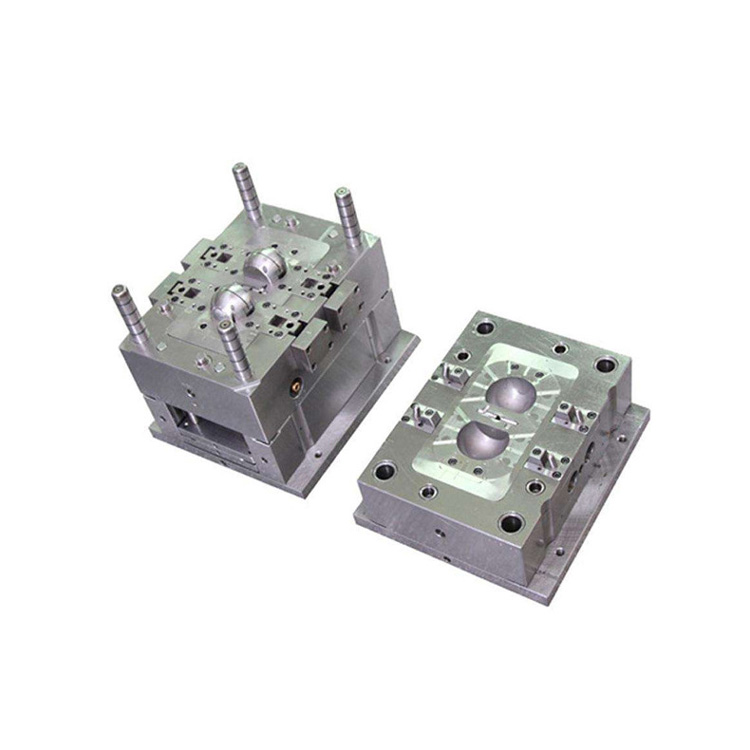
模具设计和制造与塑料加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。
塑料模具设计要考虑的结构要素有:
①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方法、后加工工艺、模具类型与结构、脱模方法及成型机结构等因素的影响。
②结构件,即复杂模具的滑块、斜顶、直顶块等。结构件的设计非常关键,关系到模具的寿命、加工周期、成本、产品质量等,因此设计复杂模具核心结构对设计者的综合能力要求较高,尽可能追求更简便、更耐用、更经济的设计方案。
③模具精度,即避卡、精定位、导柱、定位销等。定位系统关系到制品外观质量,模具质量与寿命,根据模具结构不同,选择不同的定位方式,定位精度控制主要依靠加工,内模定位主要是设计者充分去考虑,设计出更加合理易调整的定位方式。
②浇注系统,即由注塑机喷嘴至型腔之间的进料通道,包括主流道、分流道、浇口和冷料穴。特别是浇口位置的选定应有利于熔融塑料在良好流动状态下充满型腔,附在制品上的固态流道和浇口冷料在开模时易于从模具内顶出并予以清除(热流道模除外)。
③塑料制品收缩率以及影响制品尺寸精度的各项因素,如模具制造和装配误差、模具磨损等。此外,设计压塑模和注塑模时,还应考虑成型机的工艺和结构参数的匹配。在塑料模具设计中已广泛应用计算机辅助设计技术。

注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故

表面流痕主要出现在表面几何形状复杂的塑件,充填路径某点引起料流的急剧剪切突变,某点就会出现充模熔料的滞流而形成流痕,如料通途变化大的角、边、孔、栅、凸柱、加强肋等部位。料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。具体原因分析如下:1、模温和料温过低2、注射速度和压力过小

操作:注塑生产完成后把产品放入指定的位置,规范操作。产品设计:改变产品厚度设计,要保证壁厚能承受产品的变形力,或做预变形校队正的结构设计来改善翘曲现象。材料:1、检查塑料干燥程度及含水量; 2、检查塑料成型收缩效率,比较材料供应商建议值与实际收缩量之差异,或在模具
塑料产品的缺陷基本分为以下三种。一,致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料制品来说,前期的结构设计尽量不要存在锐角,塑料加工厂在选择材料时选择要考虑环保,安全性能测试是至关重要的一步。二,严重缺陷:与产品安全无关与产品功能有关的缺陷,如产品较脆、
注塑成型塑料制品变形(翘曲、扭曲)是指注塑时,模具内的材料受到高压而产生内部应力,导致脱模时注塑产品的形状偏离了产品设计的形状和模具型腔固有的形状,注塑的塑料产品外形尺寸与产品设计的尺寸有较大差异(收缩翘曲),并发生不规则的弯曲。 塑料产品的变形是不可避免的,只是有