
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

精密塑料注塑件在我们的生活中得到了广泛的应用,许多塑料件都是通过注塑制成的。我公司10年精密注塑件定制加工经验,可定制各种复杂精密注塑件。塑料注塑加工厂在生产塑料注塑件时,需要控制生产过程,满足客户的要求。那么,注塑加工的加工要求是什么呢?
1.原料必须按工艺要求充分干燥,不得受潮,否则注塑后表面会有银线。
2.注射温度、压力和时间符合工艺参数卡要求,严格控制注射速度。注射速度过快会导致涂层与基体的附着力差;电镀件的注射率应控制在15%~35%之间。
3.中途停机,及时清理材料,避免注塑产品因长时间停留而脆化螺杆内原料。
4.禁止使用脱模剂,尤其是含硅油的脱模剂,否则会影响涂层的附着力。
5.操作时应佩戴干净的棉手套,以免注塑后污染产品表面。
6.注塑零件表面不得打磨或抛光,以免影响涂层与基体的附着力。
7.尺寸控制:长度、装配脚或装配孔应满足图纸和量具的要求。
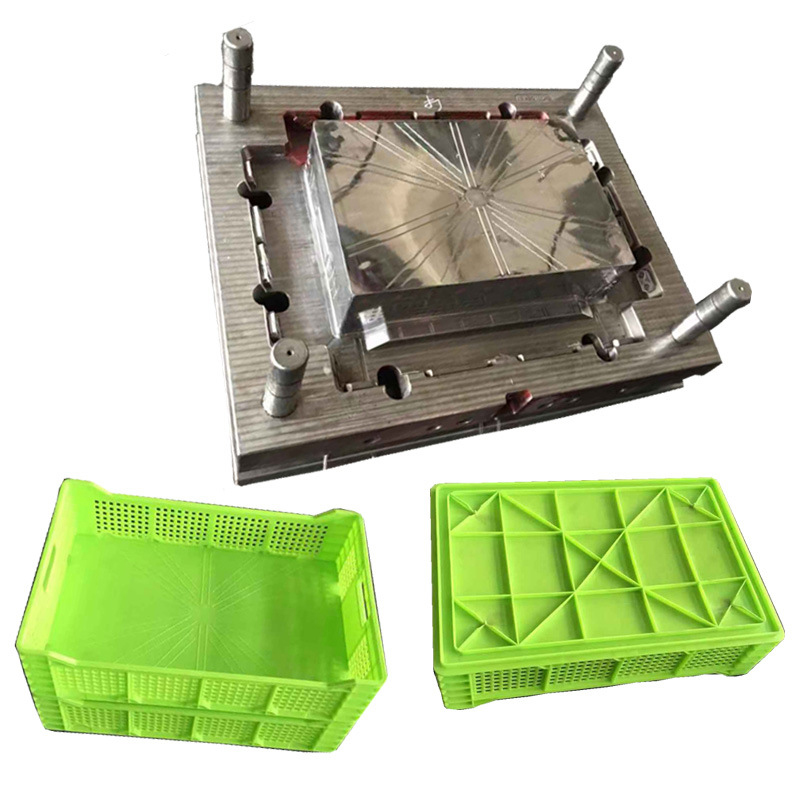

一、产品设计:设计塑件的形体结构时,应注意塑件的厚度与熔料填充时的极限流动长度。在注射成型中,塑件的厚度通常为1 ~ 3mm,大型塑件为3~ 6mm。二、原材料:1、更换材料或添加助剂以改善流动性。 2、将喷嘴拆下清理或扩大模具冷料穴和流道截面面积
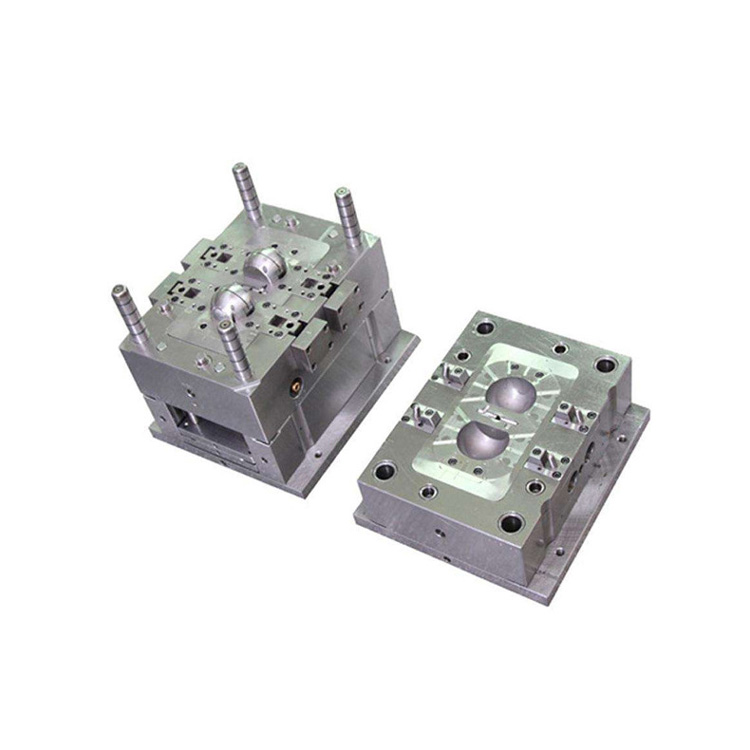
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故

注塑加工厂家保 压阶段的作用是持续施加压力,压实熔体,增加塑料密度(增密),以补偿塑料的收缩行为。在保压过程中,由于模腔中已经填满塑料,背压较高。在保压压实过程中,注塑机螺杆仅能慢慢地向前作微小移动,塑料的流动速度也较为缓慢,这时的流动称作保压流动。由于在保压阶段,塑料受模壁冷却固

①塑料模具浇口系统形式不当,浇口小,分流道小,流程长,流料阳力大,料温下降快②料温太低或模温太低③塑料流动性差,有冷料掺入,冷却速度快④模具内有水分或润滑剂。融料充气过多,脱模剂过多⑤注射压力太小或注射速度慢⑥注塑加工厂生产的塑料制品形状不良,壁厚薄不均匀。使融料在薄壁处汇合⑦模具冷却系统不当或排气

比起传统射出成型,深州华民机械有限公司是最完善的注塑加工厂使用的双料共射射出成型制程有如下的优点:1、核心料可以使用低黏度的材料来降低射出压力。2、从环保的考虑,核心料可以使用回收的二次料。3、根据不同的使用特性,如厚件成品皮层料使用软质料,核心料使用硬质料或者核心料可以使用发泡塑料