
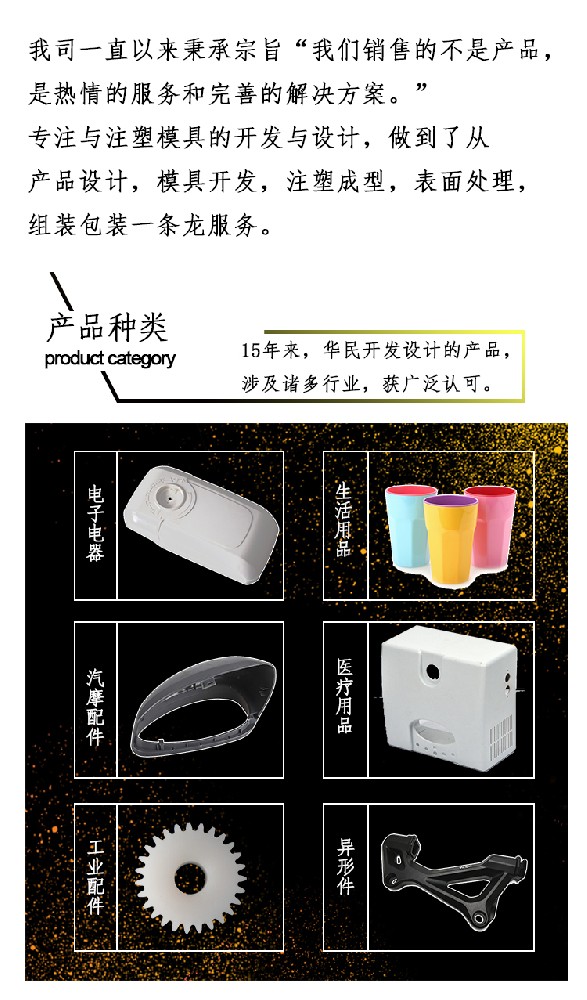
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

聚乙烯异型件是热塑性工程塑料。它结合了所有塑料的优越性能,具有耐磨、耐冲击、耐化学腐蚀、自润滑、低温耐磨、质轻、吸能、耐老化、阻燃、抗静电等优良性能特性。超高分子量聚乙烯板材的耐磨性居塑料之首。
聚乙烯异形件是热塑性工程塑料。它结合了所有塑料的优越性能,具有耐磨、耐冲击、耐化学腐蚀、自润滑、低温耐磨、质轻、吸能、耐老化、阻燃、抗静电等优良性能特性。超高分子量聚乙烯板材的耐磨性排名高于塑料,分子量越高,材料的耐磨性和抗冲击性越高; 超高分子量聚乙烯板材的冲击强度是现有塑料中较高的。即使在70℃,仍有很高的冲击强度;
超高分子量聚乙烯板的耐磨性高于塑料尼龙件,而且分子量越大,越异形材料的耐磨性和抗冲击性越高,其冲击强度也越高。超高分子量聚乙烯板材的冲击强度是现有塑料中较高的,即使在70℃下仍具有很高的冲击强度。
尼龙异型件具有很好的耐磨性和自润滑性能,因此适用于作为滚轮或金属滚轮的外衬,以及导辊、反向滚轮和行走滚轮。
MC尼龙比其他材质的使用寿命更长,而且尼龙材质非常容易加工,注油时间更短,不会出现漏油、生锈、油渍和生锈的情况。尼龙制品现已广泛替代钢、铁、铜等金属材料,成为一种非常重要的工程塑料。铸造尼龙已广泛替代机械设备的耐磨件,替代铜合金成为设备耐磨件异形件的价格。
由于尼龙异形件重量很轻,因此具有优良的机械强度。硬度和耐磨性以及良好的耐腐蚀性。因此广泛应用于机械工业、化工、仪器仪表、汽车等行业。熔融纺丝后的聚酰胺强度非常高。在医学上主要用作缝合线和合成纤维。PP板主要用于涡轮、齿轮、螺杆、滑动导板等冷却塔上的喷头、运输车辆上的活塞杆、压力机上的蜂胶清洗机、油箱、密封圈和仪器中设备的塑料异型件行业。
新型MC尼龙异形件在尼龙异形件使用中的巨大优势:
(1)强度高,可长期承受载荷;
(2) 新型MC尼龙异形件弹性好,可弯曲不变形,同时保持韧性和耐反复冲击;
(3)耐磨、自润滑,在无油(或除油)润滑应用中提供出色的工作功能基于青铜铸铁碳钢和酚醛层压板,降低消耗,节约能源;
(4) 吸收噪音和阻尼,新型MC尼龙异形件的模量比金属小很多,冲击衰减大,提供了比金属更好地防止噪音的实用途径。
(5)与金属相比,新型MC尼龙异形件硬度低,不损伤磨削件;
(6) MC系数低,为摩擦件应用提供了可能;
(7) 化学稳定性好,耐碱、醇、醚、碳氢化合物、弱酸、润滑油、洗涤剂、水(海水),并具有无臭、不生锈的特点,提供在耐碱、环境卫生、食品、纺织印染等方面具有良好的应用条件。
(8)新型MC尼龙异型件,简化了机器的维护,节省了人工,减少了机器的切割功能,提高了劳动生产率。
超高分子量聚乙烯异型件具有功能性。通过多次实验和实际结果,超高分子量聚乙烯异型件中的超高分子量聚乙烯板也可以作为内衬,其稳定系数决定了它的未来。还有很长的路要走。优良的低温抗冲击性、自润滑性、耐水性、耐化学性、超高分子量聚乙烯片材等性能。耐热性通常PE的缺陷是耐热性低,加工性差,外表面硬度、刚性、抗蠕变性不如普通工程塑料,膨胀系数过大。超高分子量聚乙烯片材流动性差,熔融状态粘度极高,是类橡胶的高粘度弹性体。早期只能通过封闭和烧结形成。目前还可以通过挤出、注塑、吹塑等方式进行加工。

塑料产品产生缺陷的主要原因有以下几点:1、产品设计的原因,产品设计的时候没有充分考虑成型过程中会产生哪些问题,这多数是由于产品设计师经验不足造成的。还有一种原因就是 已经考虑到了注塑的问题,但是由于产品结构空间的限制,无法达到完美的程度所造成的先天性设计缺陷。2、模具设计与加工的原因。模具设计对于后续产
注塑压力是由注塑系统的液压系统提供的。液压缸的压力通过注塑机螺杆传递到塑料熔体上,塑料熔体在压力的推动下,经注塑机的喷嘴进入模具的竖流道(对于部分模具来说也是主流道)、主流道、分流道,并经浇口进入模具型腔,这个过程即为注塑过程,或者称之为填充过程。压力的存在是为了克服熔体流动过程中
1、节约原材料,降低成本。2、缩短成型周期,提高机器效率3、改善制品表面质量和力学性能。4、不必用三板式模具即可以使用点浇口。5、可经济地以侧浇口成型单个制品。6、提高自动化程度。7、可用针阀式浇口控制浇口封冻。8、多模腔模具的注塑件质量一致。9、提高注塑制品表面美观度。10、可以使用较小的注塑压力,可以有效降
塑料制品注塑加工时,填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态 。 原材料流动末端出现部分不完整现象或一模出多穴产品中有一部 分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足
塑料加工喷射是指模制部件中的一种变形,当注入熔融材料的初始“射流”注入模腔中时,该模腔内的空气在腔体填充之前开始凝固。喷射通常表现为成品部件表面的波浪线,通常从注射的初始浇口开始。这种可见的流动模式可能会导致部分软弱。造成这种现象的原因是当熔融聚合物或其他材料在高压下通过小浇口注