
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。
在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。
为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并在模具上安装结构复杂的钻孔装置。如何快速、低成本地完成制造业已成为一个大问题。
1997年,麻省理工学院Sachs教授提出了注塑模具随形冷却技术的概念,设计了与零件轮廓一致的冷却通道,被认为是控制注塑模具温度的解决方案。然而,随形冷却增加了模具制造的设计难度和复杂性,使大多数传统制造商望而却步。
3D打印技术作为智能制造的代表性制造技术,近年来在我国制造业得到了广泛的应用。直接金属激光烧结(DMLS)技术可在生产过程中将优化的随形冷却水路集成到模具中。确保散热更快、更均匀,可降低模具中的热应力,延长模具的使用寿命。塑料产品的质量和零件的尺寸精度也得到了提高,并减少了翘曲和变形。
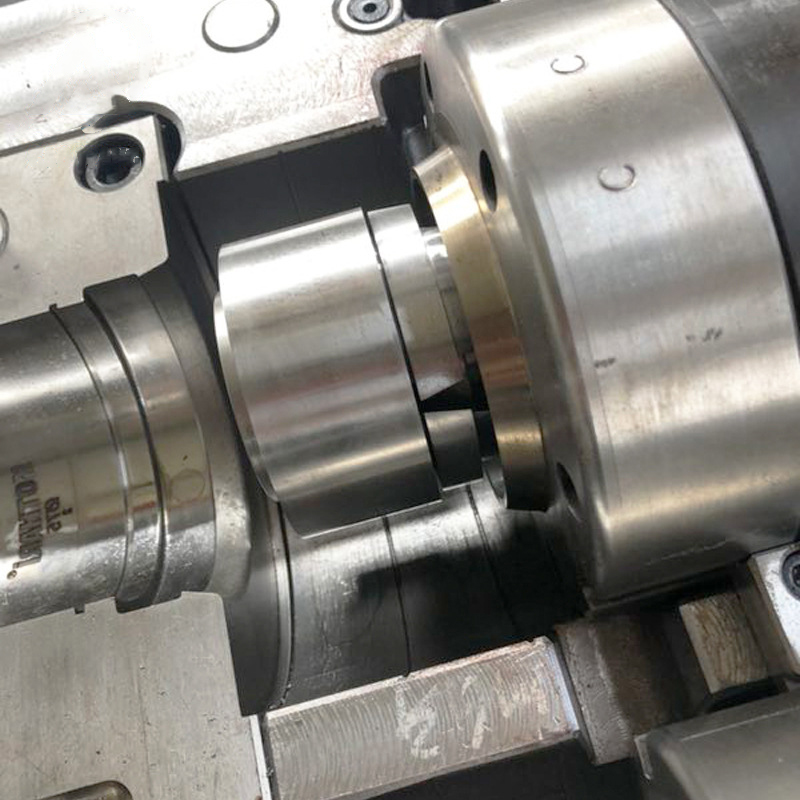
此外,3D打印技术在成型复杂结构方面的优势摆脱了传统机器加工的成型限制,使复杂结构的随形冷却通道(随形通道)从设计到现实。该工艺还可以大大缩短注塑模具的生产周期。
在许多不同的行业,使用激光烧结进行电子制造已经成为一种可行的解决方案。需要强调的是,该技术不仅在快速成型环境中可行,而且在一系列复杂产品的生产中也可行。
此外,您还将看到更多的轻型随形冷却模具解决方案和金属3D打印应用案例,从设计、材料到工艺,探索3D打印随形冷却应用,见证TCT增材制造的可能性。
以前,传统模具加工主要受制于产品的细长多特征的结构,模具镶件无法上运水,导致传统注塑面临成型困难、周期过长、效率低下等问题。现在,3D打印技术使注塑零件的冷却能力大幅提升。3D打印随形水路可以更加均匀地接近产品外壁,减少冷却盲点,从而更快更好地带走热量,让注塑效率和产品光洁度大幅提升,同时还能有效解决产品的变形开裂问题,提高成品的良品率。
塑料加工厂在塑料制品注塑生产时,会遇到产品变色发黄的时候,我们根据经验来总结了以下几种原因; 材料:1、使用不适合的色母粒,耐热性不足,造成原料在料筒内已变色或发黄。 2

1、塑料模具加工企业首先应给每副模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该模具的成型工艺参数、产品所用材料,以缩短模具的试车时间,提高生产效率。2、加工企业应在注塑机、模具正常运转情况下,

消除原料树脂、色母的影响 控制原材料是彻底解决色差的关键。因此,尤其是生产浅色制品时,不能忽视原料树脂的热稳定性不同对塑料制品色泽波动带来的明显影响。鉴于大多数注塑生产厂家本身并不生产塑料母料或色母,这样,可将注意的焦点放在生产管理和原材料检验上。
塑料加工注意事项1、塑料注塑加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行。2、在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域

比起传统射出成型,深州华民机械有限公司是最完善的注塑加工厂使用的双料共射射出成型制程有如下的优点:1、核心料可以使用低黏度的材料来降低射出压力。2、从环保的考虑,核心料可以使用回收的二次料。3、根据不同的使用特性,如厚件成品皮层料使用软质料,核心料使用硬质料或者核心料可以使用发泡塑料