
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑模具的定义:
塑料注射成型所用的模具称为注塑成型模具,简称注塑模。注塑模能一次成型外形复杂、尺寸精确高或带有嵌件的塑料制品。
“七分模具,三分工艺”。对注塑加工来说,模具和注塑机一样对成型品的质量有很大的影响,甚至可以说模具比注塑机所起的作用更大;在注塑成型时如果对模具不充分了解,就难以得到优良的成型品。


出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总
流动性2.1热塑性塑料流动性大小,一般可从分子量大小、熔融指数、阿基米德螺旋线流动长度、表现粘度及流动比(流程长度/塑件壁厚)等一系列指数进行分析。分子量小,分子量分布宽,分子结构规整性差,熔融指数高、螺流动长度长、表现粘度小,流动比大的则流动性就好,对同一品名的塑料必须检查其说明书判断其流
塑料制品厂生产的注塑产品溶解痕是不能避免的,只是能够避免不明显,不能完全消除。如果是不明显的熔接痕,也不会影响电镀。从形成熔接痕的原因而言,要减少熔接痕,就要降低注射或挤出过程中物料的“分流后汇合”现象发生的可能性。为了减少并消除这一现象,有如下方法:1)提高模具温度2)调整
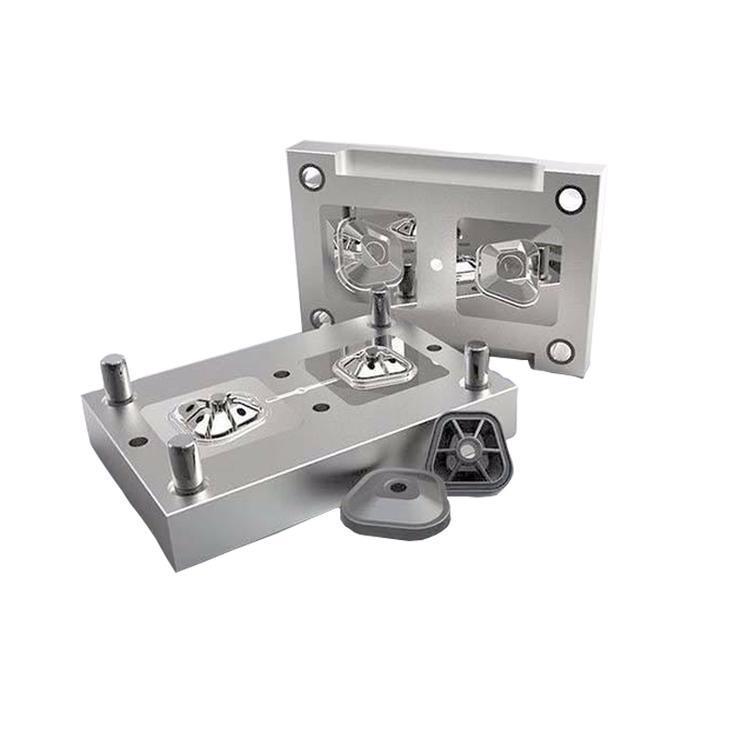
abs,pc,as,ps等以下是合理选择的要求:1.高耐蚀性很多树脂和添加剂对型腔表面都有腐蚀作用,这种腐蚀使型腔表面金属溶蚀、剥落,表面状况变坏、塑件质量变差。所以,最好使用耐蚀钢,或对型腔表面进行镀铬、钹镍处理。&
我们可以从以下三个方面来解决这个变色与发黄的问题;材料:1、注塑生产时要检查所用色母粒或添加剂的耐温性与热稳定性。 2、检查干燥温度和时间。塑料模具:加大浇口或改为其他类型的浇口。注塑工艺:1 、检查熔融温度,降低料温;降低塑化时的螺杆转速及背压。 &nb