
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

对注塑模具设计的基本要求可概括为如下方面。
保证塑件的质量及尺寸稳定性塑件的质量 包括外观质量和内部质量,优良的外观质量包括完整而清晰的结构形状,符合要求的表面粗糙度(包括蚀纹和喷砂等),没有熔接痕、银纹、震纹及黑点、黑斑等注塑缺陷。优良的内部质量包括不能存在组织疏松、气泡及烁斑等注塑缺陷
塑件的尺寸精度稳定性取决于模具的制造精度、模具设计的合理性和注射工艺参数。而塑件的尺寸稳定性通常只取决于后面两种因素,塑件的尺寸稳定性不好,通常是收缩率波动造成的。要控制塑件的收缩率,不但要有恰当而稳定的注射工艺参数,注塑加工厂在模具设计方面更要做到以下几点。
①良好的温度调节系统,将模具各部位的温度控制在一个合理的范围之内。
②在多腔注塑模具中,排位要努力使模具达到温度平衡和压力平衡。
③要根据塑件的结构和尺寸大小选择合理的浇注系统。
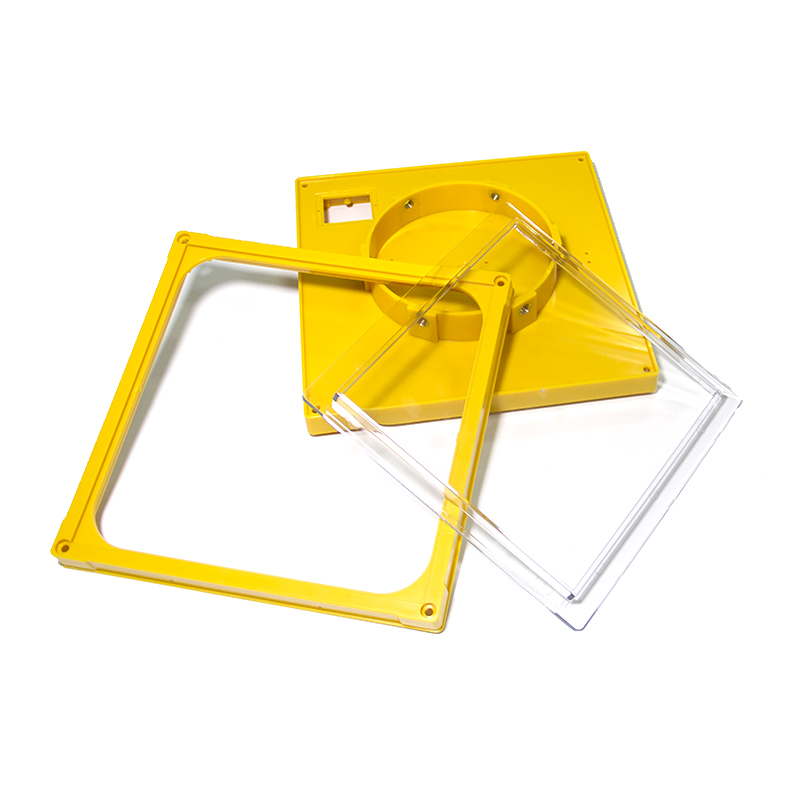
注塑加工厂做塑料注塑件也越来越多,塑料件生产的企业也是越来越多。在进行注塑件进行注塑加工时,对其外观又有哪些分外要求呢?我们一起来总结下看看;1.塑料件外部色彩须按及格样品规范或书面要求制作,批次色差不明显 ,光泽度一致性强。2.外露的面不可以有显眼划痕和创痕,能擦拭去的除外。3.注塑车间

注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等

填充阶段 塑料制品厂在加工塑料产品时的填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充。高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘

1. 重量轻。由于其密度只有一般模具钢的36%,故运动惯性比较低,在生产过程中加,减速度均比较容易,能减低机器及模具的损耗。2. 机械加工容易及尺寸稳定性高。其切削速度比一般模具钢快6倍以上,故大量减低模具加工时间,令模具可更快进行生产。3. 卓越的热传导率。其热传

我们在注塑塑料件中,塑料注塑通常有变色、发黄是指产品颜色与指定的颜色有差异,主要呈现为产品发黄、发黑等。 对于浅色或亮色成品,色差或脱色现象比较容易出现,主要以块状的颜色差异体现。变色、发黄属于产品的轻微缺陷,注塑加工厂可以和客户商量确认收货标准,根据客户的标准