
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工模具设计要点:
(1)尽量采用注塑模具标准件对应注塑模具的每一部分都有不同的企业在进行相应标准件的开发,并存在日益完善的国内、国外或国际标准。国际注塑模具标准化组织是ISO/TC29 /SC8。我国1983年成立了”全国注塑模具标准化技术委员会”。美国的DME公司、德国的HASCO公司和日本的FUTABA公司是世界上生产标准模架和注塑模具标准件的著名企业。
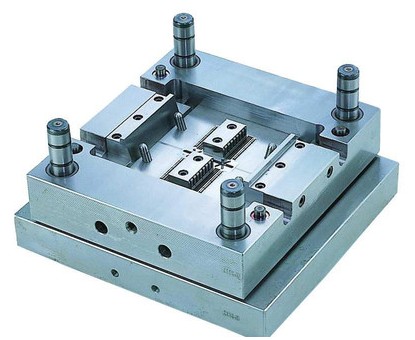
标准化设计能提高效益.缩短生产周期,所以设计时要参阅有关的标准和标准件商品手册。目前我国的国家标准有:
GB/T 4169.1-1984塑料注塑加工模零件推杆(顶杆)
GB/T 4169.7-1984塑料注塑加工模零件推板
GB/T 4169.9-1984塑料注塑加工模零件限位钉
GB/T 4169.2-1984塑料注塑加工模零件直导杆
GB/T 4169.3-1984塑料注塑加工模零件带头导套
GB/T 4169.4-1984塑料注塑加工模零件带头导柱
G13/T 4169.5-1984塑料注塑加工模零件有肩导柱
GB/T 4169.11-1984塑料注塑加工模零件圆锥定位件
GB/T 4169.8-1984塑料注塑加工模零件模板
GB/T 4169.6-1984塑料注塑加工模零件垫块
GB/ T 4169.10-1984塑料注塑加工模零件支承柱
GB/T 4170-1984塑料注塑加工模零件技术条件
GB/T 12555-1990大型塑料注塑加工模架
GB/T 12556-1990中小型塑料注塑加工模架及技术条件
GB/T 8846-1988塑料成型注塑模具术语
GB/T 12554-1990塑料注塑加工注塑模具技术条件
此外,国内一些注塑模具标准件企业还开发了浇注套、定位环、顶管、拉钩等国标暂时还没有规定的推荐标准件。
经常要用的通用型标准件,包括销钉、螺钉、弹簧(由于矩形截面弹簧的性能优于圆形截面弹簧,故通常用矩形弹簧)、密封圈、吊环等。
(2}企业经验标准件如果生产注塑模具时,一定规格的某些注塑模具零件经常采用,但又不是标准件,故可根据经验而确定为企业内部的注塑模具标准件,一般只适用于本企业,所以叫企业经验标准件;这种企业经验标准件的采用.也可以从一定程度上提高效益。
(3)表面质量起不同作用的注塑模具零件的表面要有不同的要求。成型表面、配合表面、基准面等一般都要有比较高的表面质量和比较小的表面粗糙度,如RaO.01 5m, RaO.05 rim,Ra 0.1 5m , Ra 0.2 jim, Ra 0.4 5m , Ra 0.8 5m等。非成型表面、非配合表面、非基准面等可相应降低表面要求,如Ra l . 6 5m, Ra 3.2 5m , Ra 6.3 5m , Ra 12.5 5m等。
(4)尺寸注塑模具上除了考虑成型等关键尺寸外,另外还有一个重要的尺寸概念,就是注塑模具中尺寸的关联。例如,顶杆长度与型芯高度、模脚高度、顶出板厚度等尺寸相关联。所以在设计这类尺寸时.要注意它们之间的关联保证关系。
(5)形位精度模板平面之间的平行度要求比较高,一般均要小于0.01 mm,或小于
0.005 mm。基准面的平面度一般要低于0.01 mm。基准(面)之间的平行度和垂直度等一般也要小于0.01 mm,或小于0.005 mm,
(6)尺寸公差对于配合公差,尽量根据配合公差表来选用,这样可以保证互换性。如果配合属于固定连接,可用过渡配合或采用零间隙配合。一般固定连接配合公差双边为+0.01一一0.01 mm。间隙配合的双边公差为0 -- +0.02 mm.
(7)材料注塑模具零件材料的选择:一般与塑料直接接触的零件可按成型零件材料来选;其他零件材料,根据情况或按成型零件材料来选,或根据一般机械零件材料来选,用得比较多的材料是45够钢。
热处理硬度等级一般可分为:
①高硬度、高耐磨性:56--60HRC或58 - 62 HRC或61一63HRC;
②较高硬度、较高耐磨性:50一55HRC;
③中等硬度、中等耐磨性:40-45HRC或45一 50HRC;
④一般硬度、一般耐磨性:30-35HRC或35 --40HRC;
⑤不要求硬度:20---25HRC或25---30HRC,
(8)注塑模具零件的工艺性在设计的同时,考虑注塑模具的加工可行性。
(9)塑件生产批量、注塑模具寿命及可靠性、劳动强度、注塑模具的自动化程度。主要为了保证注塑模具能够完成塑件产量的要求,并使操作人员的劳动强度尽量小,且具有一定的生产率。
塑料制品加工想要到达创意的效果,总结了以下必不可少的四大方案:一:独立牌号,便于顾客影象。一个好的牌号的设计是至关紧张的,在设计的时候需求这个要素才行,才能起到不错的效果。二:材质好,适用性强。在塑料制品加工设计的时候,需求的一个要素是其使用的材质,以及其适用性质,只有材质好、适用性强的包装制品加工
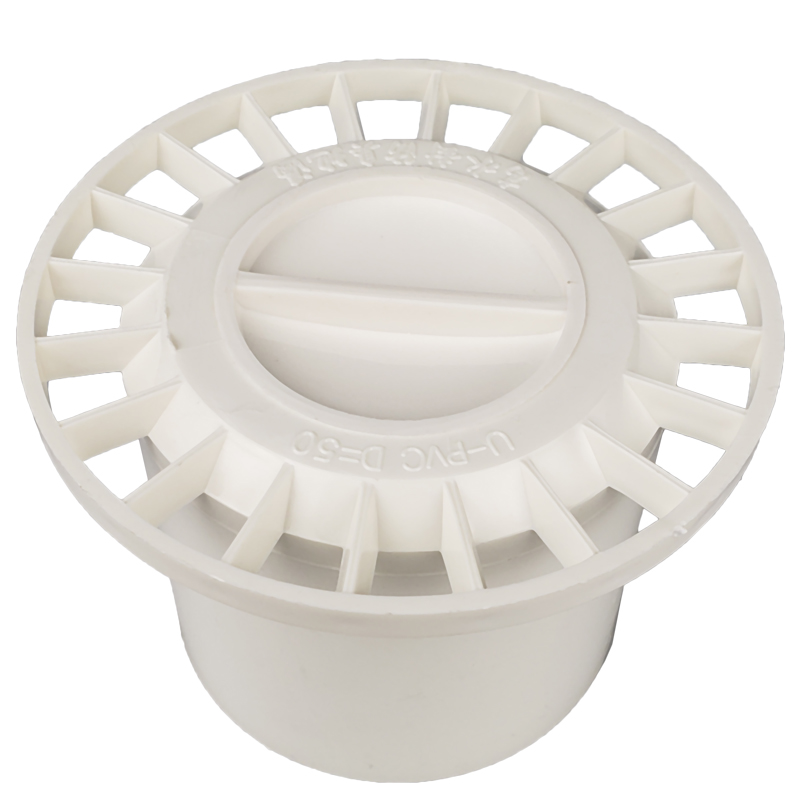
深州市华民机械有限公司,从事塑料制品行业二十余年,拥有丰富的产品研发、生产经验,是一家值得客户信任的优质供应商。华民公司拥有自己独立的塑料模具设计团队、塑料模具制造车间、塑料制品加工车间。公司创办以来,通过不懈努力,与德国欧登多木工机械、迈克威力木工机械、韩国(厚地)食品机械配套合作多年,深受
现象:物料溢边、射嘴滴胶等这类缺陷。原因:料筒与射嘴的温度设定不当,射嘴与主浇口模嘴接触不良,锁模力不均匀或不恒定,塑料流动性太好,射嘴温度太高而产生漏胶溢料现象。 注塑成型产品缺陷是造成产品质量不合格的根源,产品缺陷又和注塑操作员、注塑维修工的技术水平有关。保证产品

塑料制品设计方面。主要是塑料制品壁厚。制品厚度越大,冷却时间越长。一般而言,冷却时间约与塑料制品厚度的平方成正比,或是与最大流道直径的1.6次方成正比。即塑料制品厚度加倍,冷却时间增加4倍。 模具材料及其冷却方式。模具材料,包括模具型芯、型腔材料以及模架材料对冷却
注塑加工厂家保 压阶段的作用是持续施加压力,压实熔体,增加塑料密度(增密),以补偿塑料的收缩行为。在保压过程中,由于模腔中已经填满塑料,背压较高。在保压压实过程中,注塑机螺杆仅能慢慢地向前作微小移动,塑料的流动速度也较为缓慢,这时的流动称作保压流动。由于在保压阶段,塑料受模壁冷却固