
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑件缺陷的特征:
注塑塑料制品过程不完全,因为模腔没有填满塑料或注塑过程缺少某些细节。
可能出现问题的原因:
(1).塑料制品厂在生产过程中注塑速度不足。
(2).塑料短缺。
(3).螺杆在行程结束处没留下螺杆垫料。
(4).运行时间变化。
(5).射料缸温度太低。
(6).注塑压力不足。
(7).射嘴部分被封。
(8).射嘴或射料缸外的加热器不能运作。
(9).注塑时间太短。
(10).塑料贴在料斗喉壁上。
(11).注塑机容量太小(即注射重量或塑化能力)。
(12).模温太低。 (13).没有清理干净模具的防锈油。
(14).止退环损坏,熔料有倒流现象。
解决方法:
(1).增加注塑速度。
(2).检查料斗内的塑料量。
(3).检查是否正确设定了注射行程,需要的话进行更改。
(4).检查止逆阀是否磨损或出现裂缝。
(5).检查运作是否稳定。
(6).增加熔胶温度。
(7).增加背压。
(8).增加注塑速度。
(9).检查射嘴孔有没有异物或未塑化塑料。
(10).检查所有的加热器外层用安培表检验能量输出是否正确。
(11).增加螺杆向前时间。
(12).增料斗喉区的冷却量,或降低射料缸后区温度。
(13).用较大的注塑机。
(14).适当升高模温。
(15).清理干净模具内的防锈剂。
(16).检查或更换止退环。
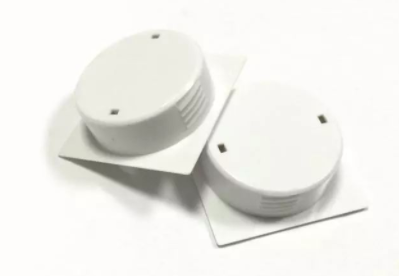
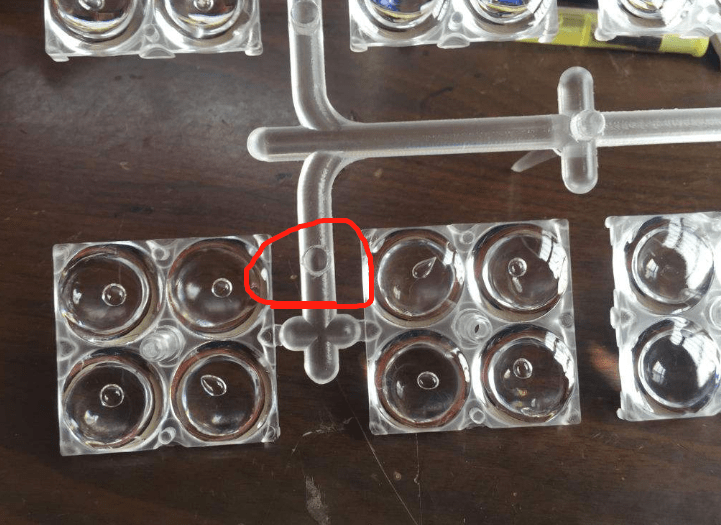
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情
1.节省塑料原料由于热流道无冷凝料。或很小的冷料柄,基本上无冷流道浇口料不用回收,尤其是价格昂贵,不能用回料加工的塑料产品,可大大的节约成本。应用热流道如果正常生产一般2-3个月,就可收回热流道成本。2.提高产品质量与双分型面的三板模相比,热流道系统内的塑料溶体温度不易下降,保持恒湿,不需要像冷流道模具,以

操作:操作习惯不好。操作员不按照规定放置项出的制品,注塑成型产品在还未完全冷却时可能产生了翘曲。产品设计:塑料注塑产品结构设计不合理,壁厚差异大。产品形状结构异常复杂。 材料:①塑料含水量过多(除湿干燥不完全) &nbs
注塑加工厂家的注塑机液压系统受电气控制系统的推动,通过浸压传动系统去推动机械传动部分,塑料制品的生产也可以说是注想成型各动作的动力源,依靠波压执行元件推动机械传动系统工作,将液压能转换为机械能。波压传动系统主要以动力元件油泵为核心器件,通过控制元器件(名种流量、压力和方向阀)驱动执
塑料制品注塑加工时,填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态 。 原材料流动末端出现部分不完整现象或一模出多穴产品中有一部 分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足