
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料产品形状有差异是指注塑后的产品与产品前期开发时设计的产品结构形状存在差异;
产品形状有差异是可以解决的外观缺陷,只要是产品形状产生了差异,不管差异对功能和外观有没有影响,都需要调整成一致以后,才可以生产;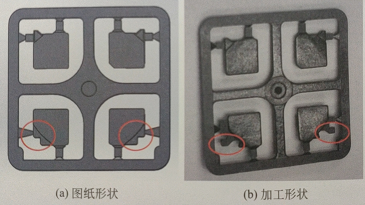

注射压力也称为激励压力、填充压力或第一阶段注射压力。注射压力的作用是保证注射过程中始终有充沛的压力,避免因压力受限而影响填充速度的情况发生。如果填充压力限制了填充速度,材料的剪切速率就会发生变化(当出现压力受限时,压力将控制填充过程,于是填充速度或流动速率便趋不稳,正在进行剪切的塑

注塑模具加工成型历程当中有可能遇到缺陷以下: 1.注塑塑料制品件缺陷的特性注塑历程不完全,因为模腔没有填满塑料或注塑历程贫乏某些细节。 2.可能出现问题的缘故:(1).注塑速度不足。(2).塑料缺料(3).螺杆能手程结束处没留下螺杆垫料。(4).运行时间变更。(5).射料缸温度太
1.橡胶注塑:橡胶注射成型是一种将胶料直接从机筒注入模型硫化的生产方法。橡胶注塑的优点是:虽属间歇操作,但成型周期短,生产效率高取消了胚料准备工序,劳动强度小,产品质量优异。2.塑料注塑:塑料注塑是塑料制品的一种方法,将熔融的塑料利用压力注进塑料制品模具中,冷却成型得到想要各种塑料件。有专门用于进行注塑的机

1、模具流道比普通流道要宽、厚点,浇口要大些;主要是PVC流动性较差;2、材料在加工前最好先干燥下,干燥温度不宜过高50度-70度左右,当然材料保存比较好的话不干燥也可以;3、控制好加工温度,包括射嘴温度,控制温度是加工PVC的一个关键环节,如果控制不好,就很难生产出好的产品来,尤其是生产白色的产品;4、PVC冷却相

当规件的侧回较况。所需的抽芯距离不大,但所需抽芯力较大时,可采用斜滑块机构进行侧向分型与抽芯,斜滑块抽芯机构的模具俗称胶杯模,其特点是利用拉钩的拉力和弹赞的推力驱动斜滑块作斜向运动.在塑件被推出脱模的同时由斜滑块完成侧向分型与抽芯动作。斜滑块抽芯机构通常用于外侧抽芯,根据抽芯位置