
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

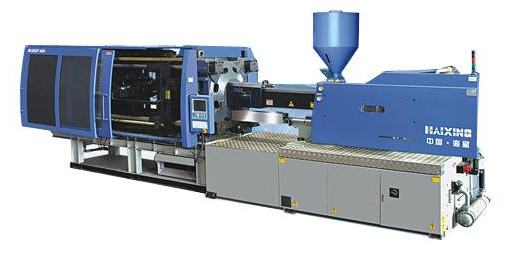
注塑机系统一般由机架、三大板、哥林柱、射出系统、顶出系统、调模系统等组成,国产注塑机机架一般是钢材焊接而成,三大板是铸铁件,哥林柱、调模齿轮、顶出机构等基本都是从专业厂家处购买组装。质量有保证的注塑机厂家,其供应商很多都是由相同几个厂家供给,质量上差异性不大。由自己设计制造或者外协制造的部分主要在机架、三大板和油路板等几个大件上,这是由注塑机厂家直接控制其质量和成本的部分。
对几台相近型号、不同厂家的注塑机作对比,我们就可以知道哪个厂家的注塑机生产成本较高。注塑机锁模机构及机架射台占了机器总重量的90%,当一个注塑机厂家机器重量比另外一个注塑机厂家类似型号的重量更重的时候,这个厂家花的钱自然比另外一个厂家高。注塑机作为一个工业产品,更重的设备意味着更稳固的根基,更可靠的工作寿命,这和工艺品有质的区别。所以,我们在购买注塑机时,千万别忽视注塑机本身重量这一指标。
注塑机耐用性除了参考注塑机本身的稳固性之外,还有一个重要的考量,那就是注塑机润滑系统的好坏。严格来讲,注塑机润滑系统需要包含手动润滑和自动润滑两部分。严谨的注塑机厂家用黄铜管连接润滑油路,也有一些厂家为降低成本用塑料细管连接,一般建议尽可能选择黄铜管连接方式,或者在易损部位或重要部位选择黄铜管连接,不易损伤部位或没那么重要部位才用塑料管连接。润滑油选择专用润滑油,禁止使用机器液压油代替,并且回收利用的润滑油要经过专门的过滤处理之后才能再次使用,不能在进行简易机边过滤后就投入使用,以防止杂质堵塞机器润滑部位。在润滑关键的哥林柱等部位时,要上下左右四点润滑到位,不能随意接入活动部位就算有润滑了(部分机器上已经有这样的设计,是非常错误的),还有一些注塑机厂家取消手动润滑系统,这在严格意义上是不可取的。传统用人手打黄油的方式润滑,现在注塑机已经很少用,主要原因在于工作污染、工作量以及人操作不到位引起的失误等难以避免。

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总

模具设计和制造与塑料加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有: ①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外

注塑件缺陷的特征:注塑塑料制品过程不完全,因为模腔没有填满塑料或注塑过程缺少某些细节。可能出现问题的原因:(1).塑料制品厂在生产过程中注塑速度不足。(2).塑料短缺。(3).螺杆在行程结束处没留下螺杆垫料。(4).运行时间变化。(5).射料缸温度太低。(6).注塑压力不足。(7).射嘴部分
塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的