
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

本文为大家分析一下注塑件常见的6种缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,欢迎大家指正和讨论,有需要模具定制的可以联系我厂,价格和实力都是值得的。

一、缺料
1、缺陷原因:
成品的细小部位、角落处无法完全成型, 因模具加工不到位或是排气不畅, 成型上由于注射剂量或压力不够等原因, 设計缺陷(壁厚不足)。
2、模具改善措施:
修正缺料处模具,采取或改良排气措施, 增加料厚, 浇口改善(加大浇口, 增加浇口)。
3、成型改善:
加大注射剂量、增加注射压力等。
二、缩水
1、缺陷原因:
常发生于成形品壁厚或料厚不均处, 因热熔塑胶冷却或固化收缩不同而致, 如肋的背面、有側壁的边緣、BOSS柱的背面。
2、模具改善措施:
减料厚, 但至少保留2/3的料厚;加粗流道、加大浇口;加排气。
3、成型改善:
升高料温、加大注射压力、延长保压时间等。
三、表面亮印
1、缺陷原因:
常发生于经过减料厚的BOSS柱、或筋的背面, 或是由于型芯、顶针设计过高造成压力痕。
2、模具改善措施:
降低火山口;修正型芯、顶针;母模面喷砂处理, 降低模面亮度。
3、成型改善:
降低注射速度、减小注射压力等。
四、气纹
1、 缺陷原因:
发生于进浇口处, 多由于模温不高, 注射速度、压力过高, 进浇口设置不当, 进浇时塑胶碰到扰流结构
2、模具改善措施:
变更进浇口, 流道打光, 流道冷料区加大, 进浇口加大, 表面加咬花(通过调机或修模赶結合线亦可)。
3、成型改善:
升高模温、降低注射速度、減小注射压力等。
五、结合线(夹水纹)
1、 缺陷原因:
发生于两股料流汇合处, 如两个进浇口的料流交合, 绕过型芯的料流交合, 由于料温下降、排气不良所致。
2、模具改善措施:
变更进浇口, 加冷料井 , 开排气槽或公模面咬花等。
3、成型改善:
升高料温、升高模温等。
六、毛边(批峰)
1、 缺陷原因:
常发生公母模的结合处, 由于合模不良所致, 或是模面边角加工不当, 成型上常由于锁模力不够, 料温、压力过高等。
2、模具改善措施:
修正模具、重新合模。
3、成型改善:
增加锁模力(检查射出机台吨位是否足够)、降低料温、减小注射压力、减少保压时间、降低保压压力等。

注塑件缺陷的特征:注塑塑料制品过程不完全,因为模腔没有填满塑料或注塑过程缺少某些细节。可能出现问题的原因:(1).塑料制品厂在生产过程中注塑速度不足。(2).塑料短缺。(3).螺杆在行程结束处没留下螺杆垫料。(4).运行时间变化。(5).射料缸温度太低。(6).注塑压力不足。(7).射嘴部分

1、模具流道比普通流道要宽、厚点,浇口要大些;主要是PVC流动性较差;2、材料在加工前最好先干燥下,干燥温度不宜过高50度-70度左右,当然材料保存比较好的话不干燥也可以;3、控制好加工温度,包括射嘴温度,控制温度是加工PVC的一个关键环节,如果控制不好,就很难生产出好的产品来,尤其是生产白色的产品;4、PVC冷却相

深州市华民机械有限公司,从事塑料制品行业二十余年,拥有丰富的产品研发、生产经验,是一家值得客户信任的优质供应商。华民公司拥有自己独立的塑料模具设计团队、塑料模具制造车间、塑料制品加工车间。公司创办以来,通过不懈努力,与德国欧登多木工机械、迈克威力木工机械、韩国(厚地)食品机械配套合作多年,深受
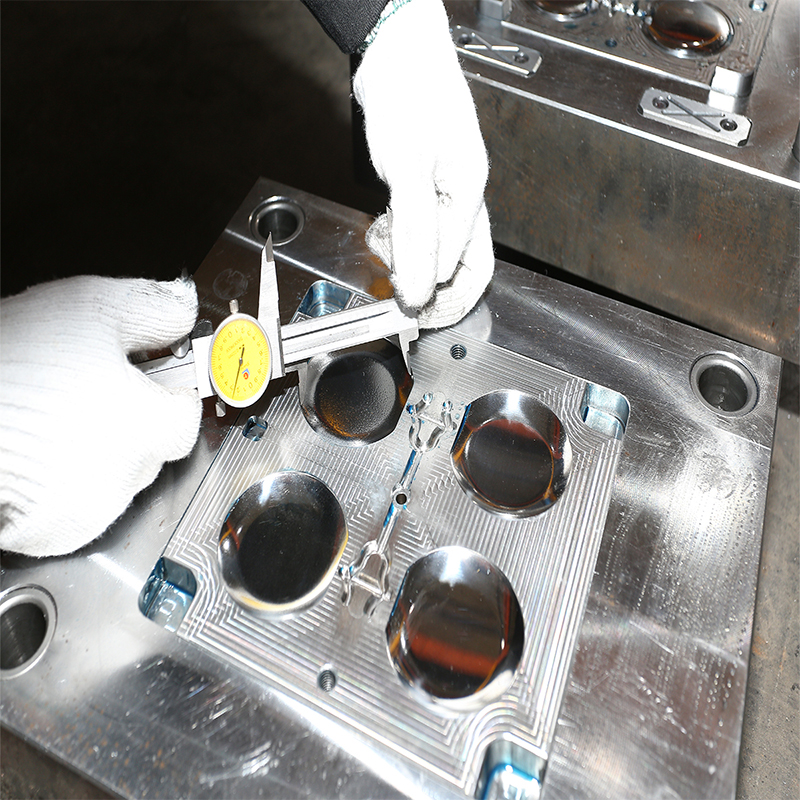
塑料注塑加工中,塑料制品有烧焦是指在产品流动末端局部位置形成不规则的深色焦痕。 当这种烧焦痕出现碳化的情况时,客户基本上是不会接受这种产品的。烧焦缺陷属于外观轻微缺陷,仅仅出现颜色有稍许发黄或轻微黑点的情况下,可以与客户商量限度接受。

1、塑料模具加工企业首先应给每副模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该模具的成型工艺参数、产品所用材料,以缩短模具的试车时间,提高生产效率。2、加工企业应在注塑机、模具正常运转情况下,