
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

模具设计和制造与塑料注塑加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。
塑料模具设计要考虑的结构要素有:
1.分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方法、后加工工艺、模具类型与结构、脱模方法及成型机结构等因素的影响。
2.结构件,即复杂模具的滑块、斜顶、直顶块等。结构件的设计非常关键,关系到模具的寿命、加工周期、成本、产品质量等,因此设计复杂模具核心结构对设计者的综合能力要求较高,尽可能追求更简便、更耐用、更经济的设计方案。
3.模具精度,即避卡、精定位、导柱、定位销等。定位系统关系到制品外观质量,模具质量与寿命,根据模具结构不同,选择不同的定位方式,定位精度控制主要依靠加工,内模定位主要是设计者充分去考虑,设计出更加合理易调整的定位方式。
4.浇注系统,即由注塑机喷嘴至型腔之间的进料通道,包括主流道、分流道、浇口和冷料穴。特别是浇口位置的选定应有利于熔融塑料在良好流动状态下充满型腔,附在制品上的固态流道和浇口冷料在开模时易于从模具内顶出并予以清除(热流道模除外)。

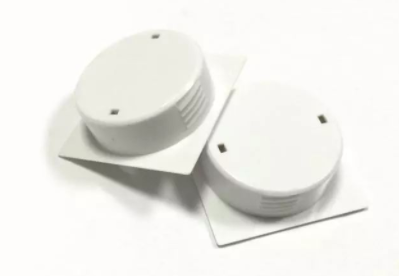
塑料产品的缺陷基本分为以下三种。 1、致命缺陷:与安全有关的缺陷,我们在注塑模具生产加工时,如突出的规角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料产品来说,前期的结构设计尽量不要存在悦角,材料的选择要考虑环保,安全性能测试是至关重要的一步。
注塑件缺陷的特征:注塑塑料制品过程不完全,因为模腔没有填满塑料或注塑过程缺少某些细节。可能出现问题的原因:(1).塑料制品厂在生产过程中注塑速度不足。(2).塑料短缺。(3).螺杆在行程结束处没留下螺杆垫料。(4).运行时间变化。(5).射料缸温度太低。(6).注塑压力不足。(7).射嘴部分
模具的使用寿命是指模具在保证所加工产品零件质量的前提下,所能加工的制作的总数量,它包括工作面的多次修磨和易损件更换后的寿命。1、模具结构合理的模具结构有助于提高模具的承载能力,减轻模具承受的热及机械负荷。可靠的模具导向机构可以避免凸模和凹模间的互相啃伤;承受高强度负荷的冷墩和冷挤压模具通过截面尺寸变化
注塑加工时料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。造成注塑产品产生料流痕的具体原因铭洋宇通注塑模具厂分析如下:1、模温和料温过低2、注射速度和压力过小3、流道和浇口尺寸过小解决方法:1、注塑时增大模温和料温2、增加注射压力和保压压力,延长保压时间。
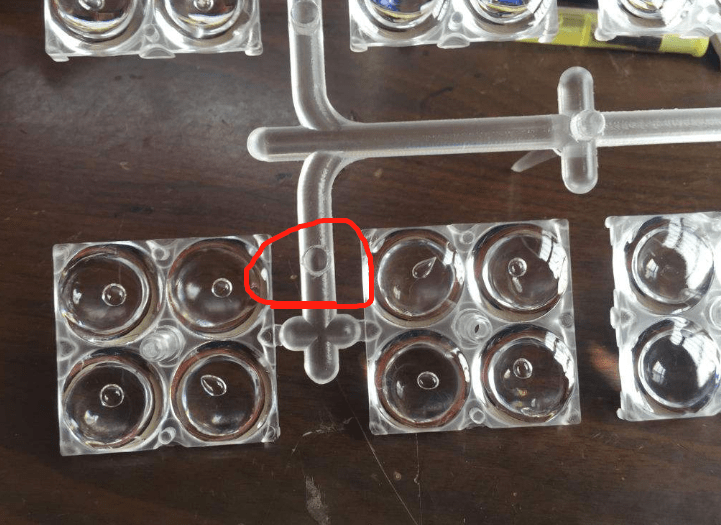
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情